

联系电话
13631572573


真空烧结炉的操作流程有严格的先后顺序,跳步或误操作可能导致真空度不达标、加热异常甚至设备损坏。本文按照实际生产顺序,梳理从开机准备到停机断电的十一步标准操作流程。
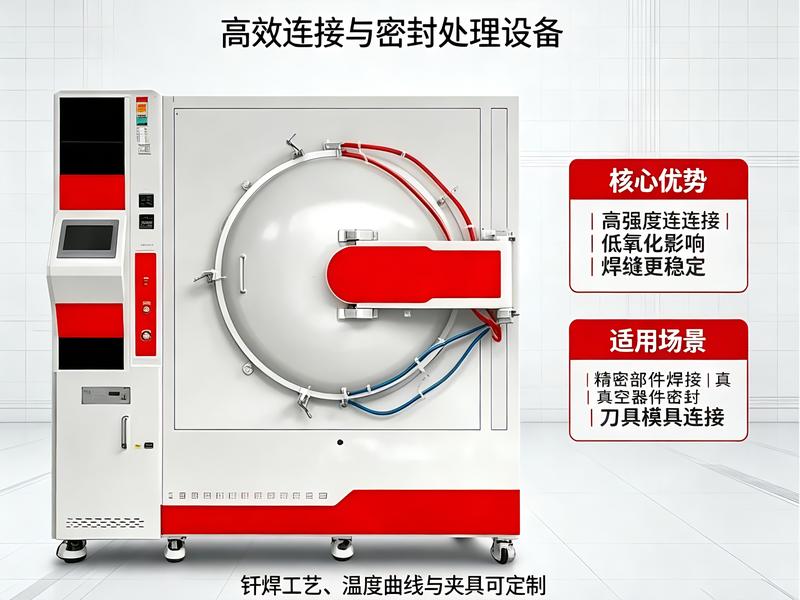
第一步检查水源、电源和两路气源是否正常。确认冷却水流量和温度在规定范围内,压缩空气压力达标。第二步合上系统电源和加热电源,启动控制按钮,开始预热扩散泵。扩散泵预热通常需要40到60分钟,期间不要急于开高真空阀。第三步检查温控表的编程参数,确认升温曲线、保温时间和降温速率设置正确。
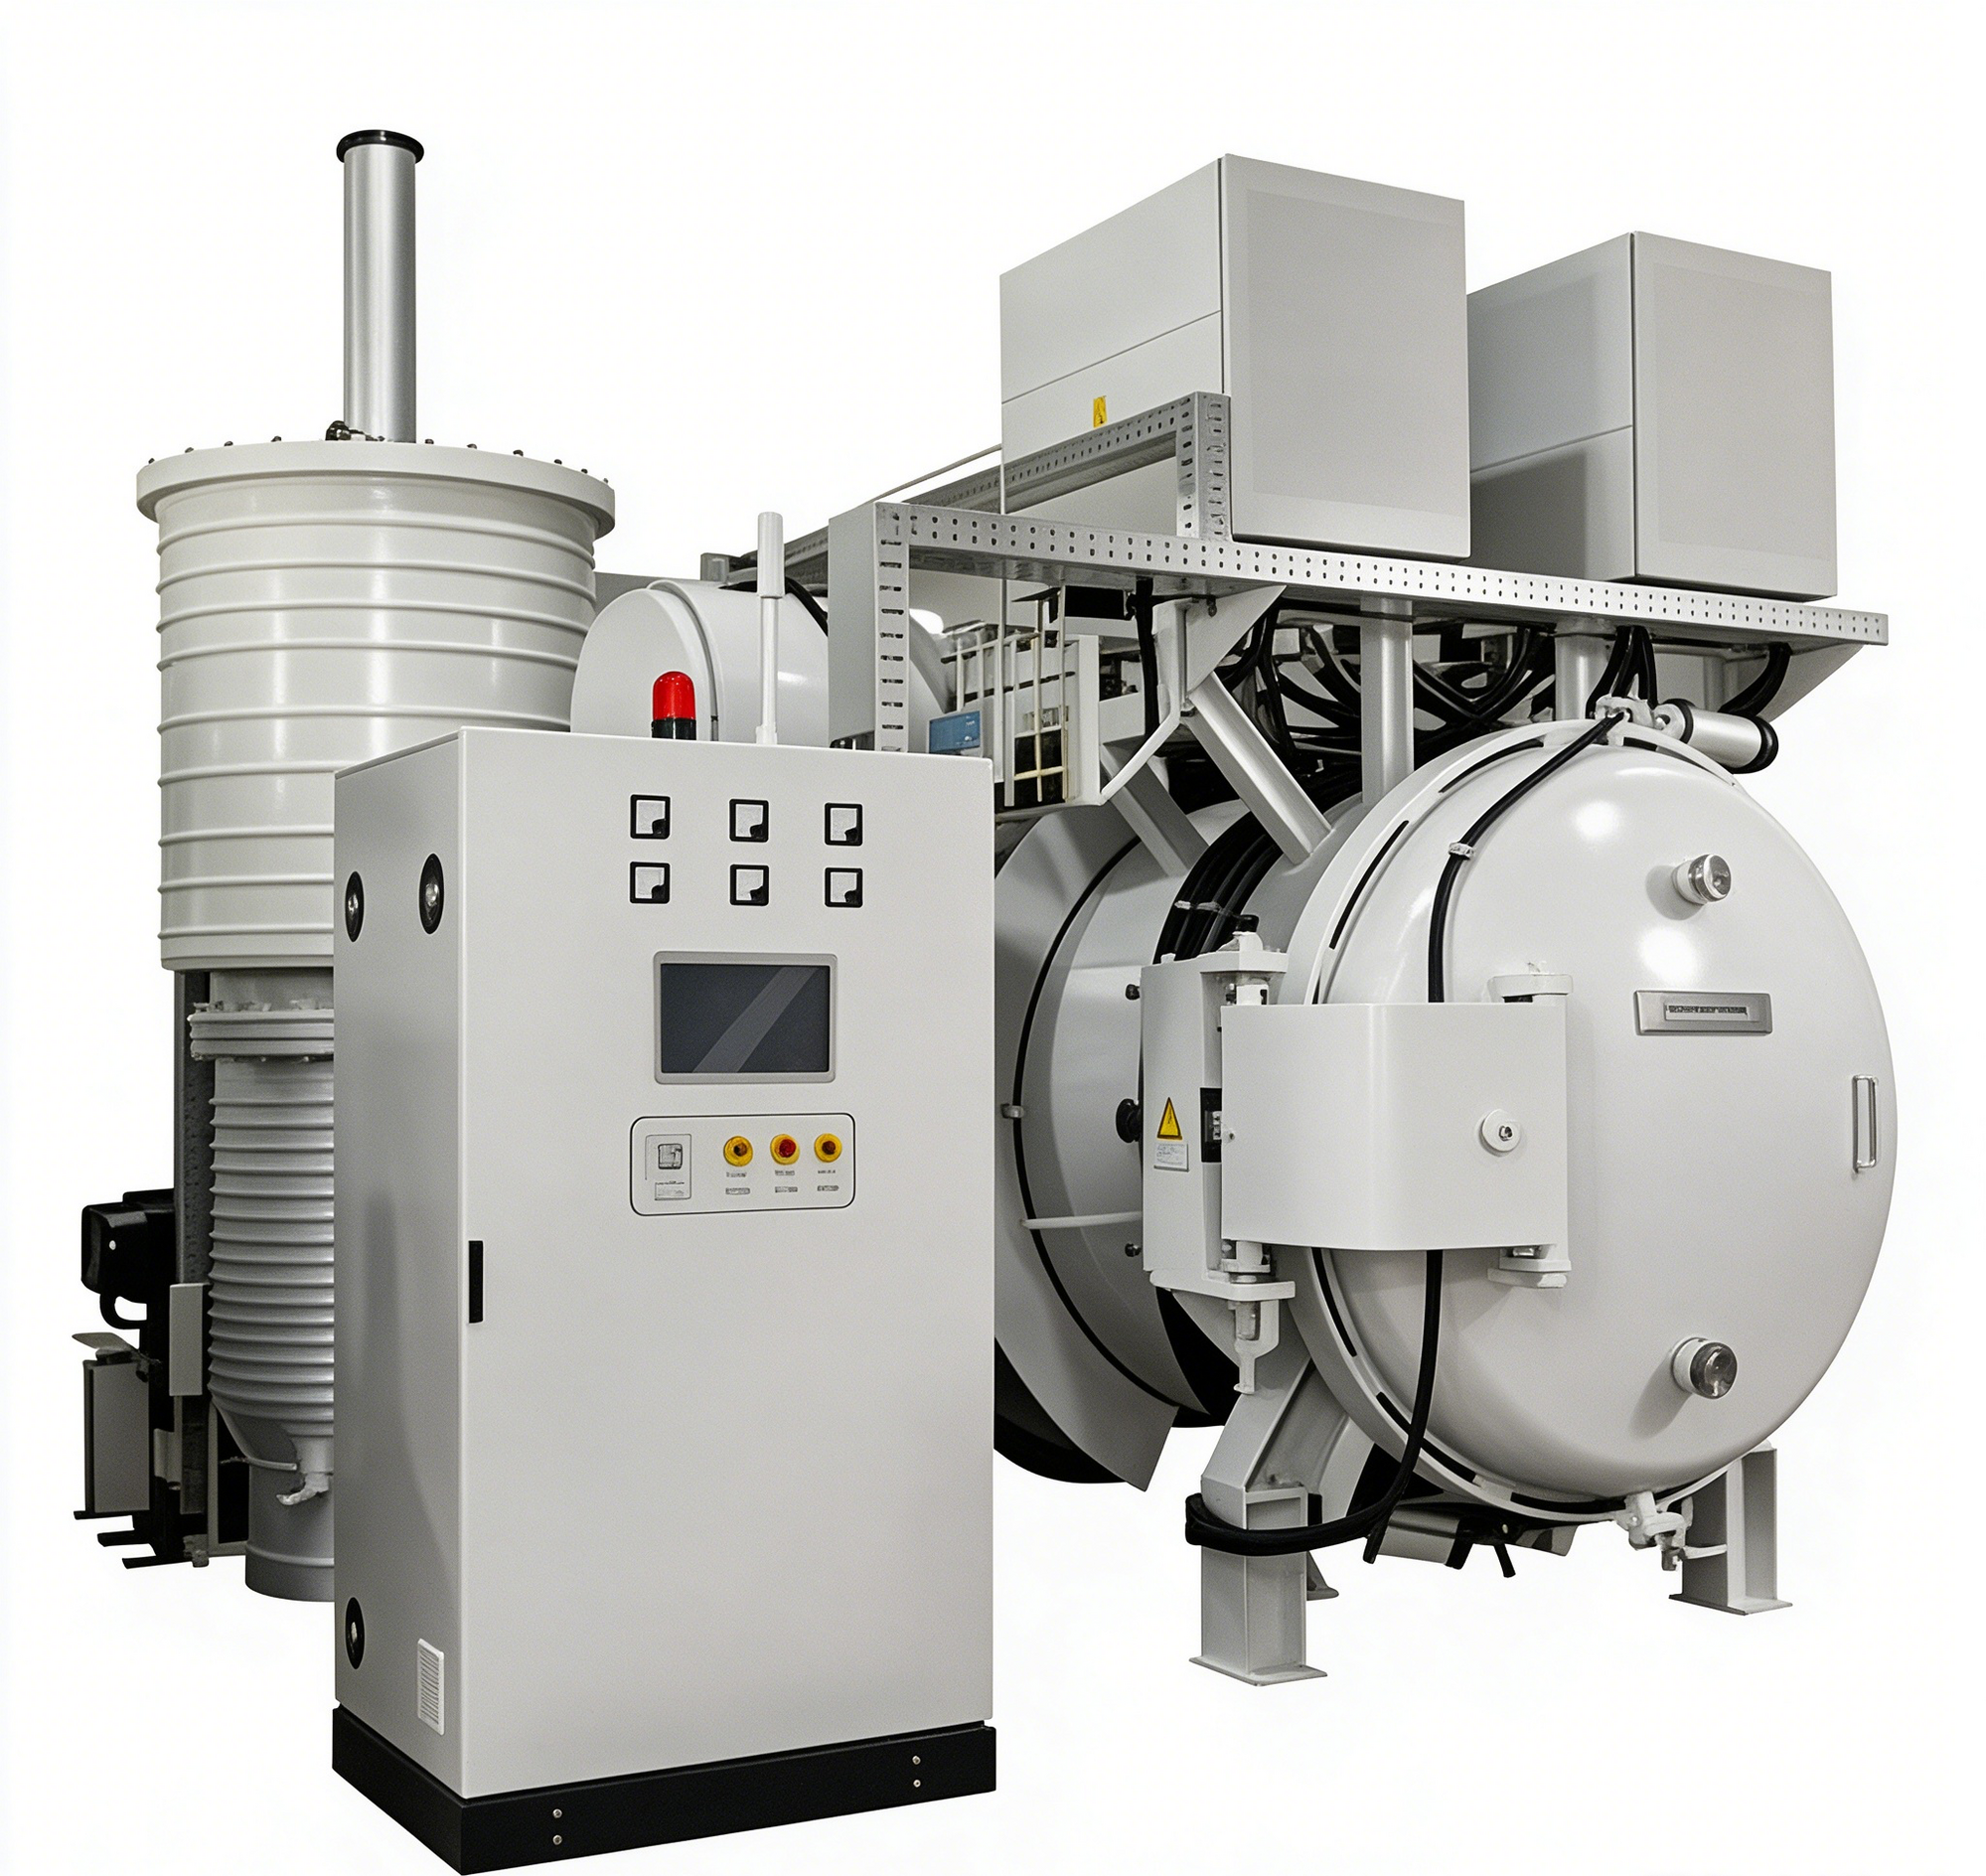
第四步开炉门装入待烧结工件,注意工件在炉膛内均匀摆放,不要遮挡加热元件和热电偶。第五步关闭炉门和放气阀,开始粗抽真空。当真空度达到设定值二时,开启前级阀。第六步继续抽真空到设定值一,开启主阀进入高真空工作状态。
第七步当真空度达到加热要求时开始加热。升温过程中炉内材料会释放气体,真空度可能短暂下降,如果低于设定值三,程序会自动保持加热等待真空度恢复。第八步烧结过程中随时从炉体侧面观察孔观察感应圈是否有放电弧光现象,发现异常立即报告处理。
第九步加热结束后冷却灯闪烁报警,解除报警后进入冷却状态,按照工艺要求充入冷却气体并控制压力上下限。第十步冷却到出炉温度后风机自动停止。第十一步烧结完毕后停止变频,按停止变频开关,逆变停止工作,最后断开中频电源分闸和总电源闸。