

联系电话
13631572573


真空退火炉在车间里连续跑班生产,时间长了难免出故障。客户找过来问得最多的就是三类问题:真空度上不去、温度烧不到设定值、运行中途跳闸。这些问题看着复杂,其实按系统逐项排查,大部分都能定位到具体原因。志远工业设备做真空箱式气氛炉和真空退火设备时,会把常见故障的排查要点写进操作手册。下面按六类故障展开说。
真空度达不到设定值是最常见的问题。排查顺序不要搞反:先确认是不是炉体泄漏,再查真空泵本身。检漏的方法很简单——关真空阀,把炉腔单独封起来,看真空度变化速率。如果关闭阀门后真空度仍然快速下降,说明炉体或管路有漏点;如果关闭阀门后真空度稳定,说明问题出在真空泵组上。
炉体泄漏的高发部位是炉门密封圈和观察窗。密封圈用久了会老化开裂,表面有划痕或变形,拆下来用手摸一圈就能找到问题点。更换密封圈时要注意型号和尺寸,安装前在密封面上涂一层真空硅脂,不要涂太多,薄薄一层就行。
真空泵组的问题主要有两种:前级泵油污染和扩散泵老化。机械泵的油用久了会变黑变稠,抽速明显下降,按说明书换油就行。扩散泵如果加热时间够长但真空度上不去,大概率是泵油老化或者喷嘴积碳,需要拆洗换油。
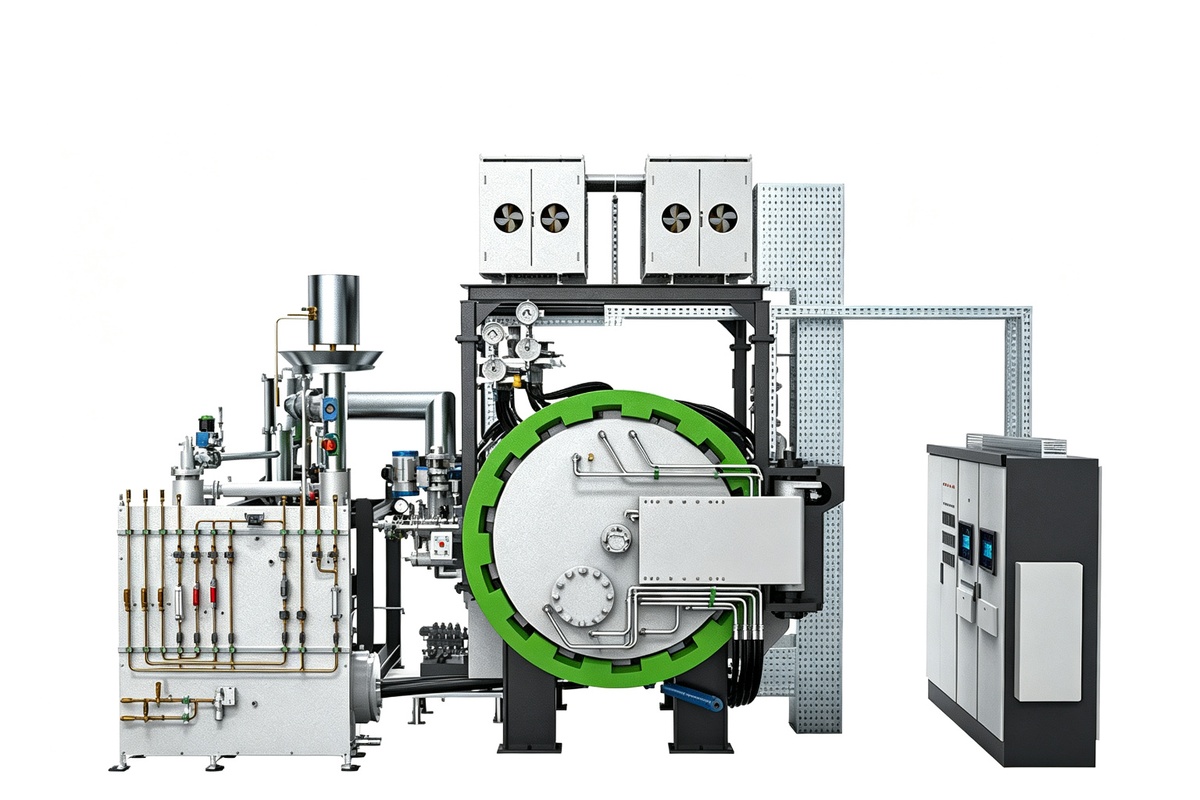
温度烧不到设定值或者温度波动大,先不要急着换加热元件。第一步查热电偶。热电偶用久了会老化,测温值偏低或者跳变,用标准温度计对比一下炉温就能确认。热电偶安装位置也要检查,如果热电偶头脱离开了工件表面,测到的是炉气温度而不是工件温度,控温就会飘。
热电偶没问题再查加热元件。真空退火炉常用钼带或石墨棒做发热体,老化后电阻变大,升温速度明显变慢。用万用表测一下各加热区的电阻值,跟铭牌上的标准值对比,偏差超过20%就该更换了。更换时注意新元件的接线要紧固,接触电阻大会导致局部过热烧接点。
电气故障表现为跳闸、短路、接触器不吸合。排查时先看断路器有没有跳,再看接触器和继电器的动作是否正常。真空炉的变压器和调功器是易损件,如果空载电压正常但加热电流上不去,多半是晶闸管或可控硅坏了。
传动故障主要在炉门升降和送料机构上。噪音大、动作卡滞,一般是导轨缺润滑或者轴承磨损。定期加油保养能减少这类问题。配合真空管式炉做小型退火时,传动机构更简单,故障点也少。
冷却系统故障表现为冷却速度变慢或者水温报警。先查冷却水流量,再看水路过滤器有没有堵塞。真空炉的冷却水套结垢会严重影响换热效率,每年用水垢清洗剂循环清洗一次。控制系统故障多为PLC程序跑飞或触摸屏通信中断,重启后一般能恢复,频繁出现就要检查接地和屏蔽线。
| 故障类别 | 排查优先级 |
|---|---|
| 真空度不足 | 先检漏→再查泵油→最后换密封件 |
| 温度不达标 | 先校热电偶→再测加热元件电阻 |
| 电气跳闸 | 查断路器→接触器→晶闸管 |
| 冷却变慢 | 查水流量→清洗过滤器→除垢 |
注:以上为常见排查流程参考,具体检修方案需结合设备实际状况确定。
案例一:某热处理厂真空度抽不到位。该厂一台真空退火炉极限真空从5×10⁻³Pa退化到5Pa,换了机械泵油也没改善。用关闭阀门法判断后发现炉门密封圈变形,拆开后看到密封圈边缘有一道2cm长的压痕。更换新密封圈后抽真空时间从原来的40分钟恢复到25分钟。
案例二:某不锈钢制品厂温度波动大。该厂退火炉在1050℃保温段温度波动±15℃,产品硬度不均。排查发现热电偶距工件太远,测到的是炉气温度。把热电偶加装到工件架旁边后,温度波动收窄到±3℃,产品硬度一致性明显改善。
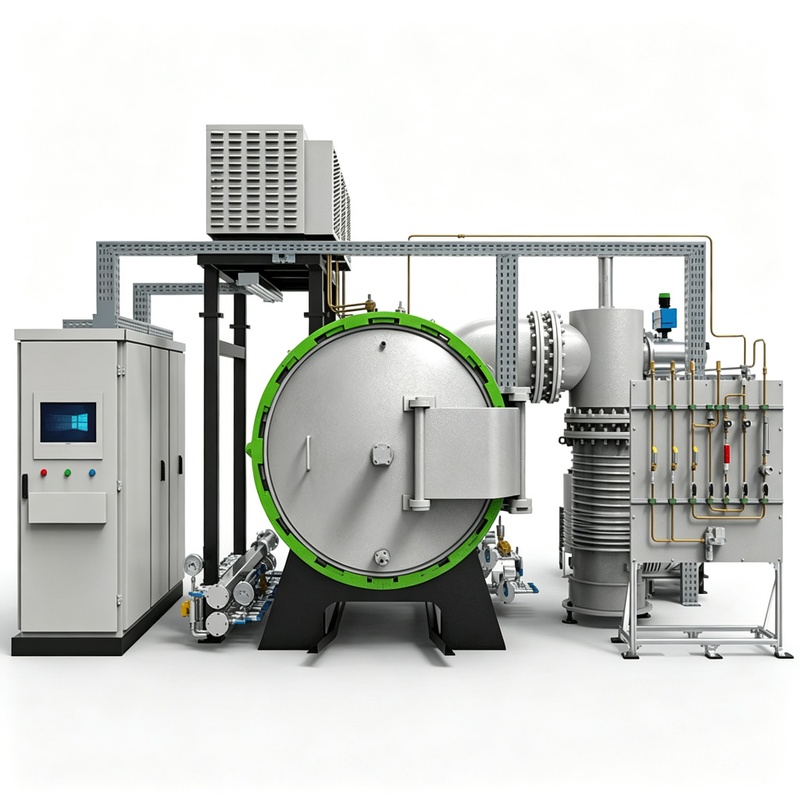
真空退火炉故障排查的核心思路是按系统分段定位,不要一上来就拆大件。真空、温度、电气、冷却四条线各有各的排查顺序,按步骤走能省不少时间。志远工业设备在售后维护中会提供完整的故障排查手册,帮客户快速定位问题。