

联系电话
13631572573


采购真空炉这件事,很多企业第一次买都会走弯路。销售给的参数表看着都差不多,极限真空度标到10⁻³ Pa,均温区标到φ500×600,冷却方式写着高压气淬。等设备到厂装起来,才发现实际抽真空要两三个小时,均温区边上温差十几度,冷却速度比承诺的慢一半。志远工业设备在做真空钎焊炉和真空箱式气氛炉时,经常帮客户对比不同厂家的方案,下面把采购时要盯紧的几个关键指标说清楚。
参数表上写的极限真空度是空载常温下的数值,和实际生产时的差别很大。真正要问清楚的是:带载情况下从大气压抽到工艺真空度要多长时间?长期运行压升率是多少?压升率反映的是炉子的密封水平,合格设备一般在0.67 Pa/h以下,如果超过2 Pa/h,说明密封系统有问题,生产时真空度根本稳不住。
真空泵组配置也要看。简单的机械泵只能到10⁻¹ Pa量级,做钛合金或者高温合金必须要机械泵+罗茨泵+扩散泵(或分子泵)三级配置,才能稳定抽到10⁻³ Pa。有些厂家用两级泵组冒充三级,参数好看但实际用不起来。签合同前要求看泵组型号清单,和参数表对得上。
现场验收时做两个测试:一是空炉抽真空到极限值的时间,二是关泵静置30分钟后的压升率。这两个数测出来,比看十份参数表都管用。
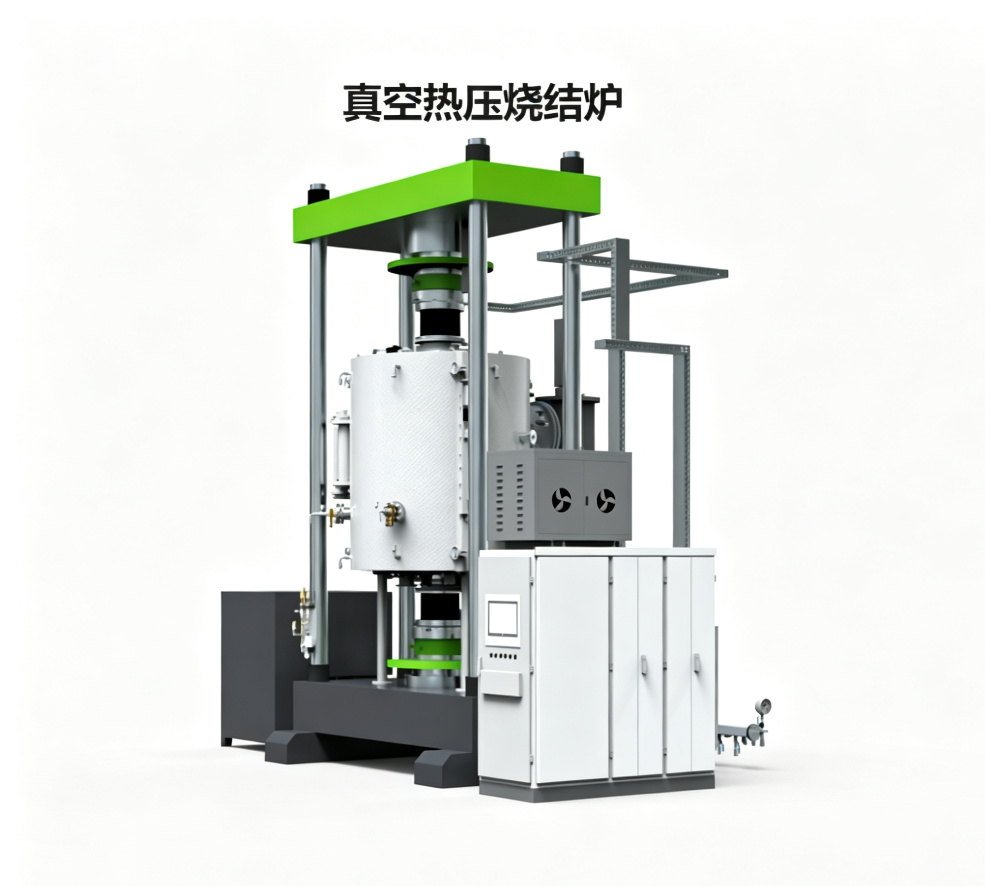
均温区是炉内温差控制在±5℃以内的区域。很多厂家把整个炉膛都标成均温区,实际上只有中间一小块满足要求。验收时必须做炉温均匀性测试(TUS),在上、中、下、左、右、前、后布热电偶,看实际温差分布。如果边缘位置温差超过±8℃,装炉时工件就要避开那些区域,实际可用空间比标称小一圈。
均温区大小要按实际装炉量留余量。比如你需要φ300×400的装料空间,选设备时均温区至少要φ400×500,四周留点热间隙,不然边缘工件温度上不去。隔热屏结构也影响均温性,多层石墨毡或金属屏比单层结构的温场均匀性好,但成本也高。
温控方式也有讲究。单区控温的炉子靠中间一个热电偶反馈,上下温差天然就大。多区独立控温(三区或五区)的设备,每个温区有自己的加热元件和热电偶,能主动补偿温度偏差。做硬质合金、磁性材料这类对温度敏感的工艺,一定要选多区控温。
真空炉的冷却方式直接影响材料最终组织。自然冷却太慢,从1200℃降到200℃可能要十几个小时,生产效率低。充气冷却往炉里充氩气或氮气,用循环风机把热量带出来,是目前主流方案。冷却速度取决于充气压力和风机功率:2bar低压气淬适合不锈钢、钛合金这类不需要快冷的材料;6~10bar高压气淬适合高速钢、模具钢这种需要快冷淬硬的钢种。
冷却均匀性也要看。冷却气流在炉内分布不均,有的工件冷得快有的冷得慢,同一炉出来的硬度就不一致。验收时做冷却曲线测试,在不同位置放热电偶,看从高温降到200℃的时间差,差得太多说明风道设计有问题。
气体纯度别忽视。冷却气体如果含水含氧量高,高温工件出炉前就被污染了。要求进气端装纯化装置,把氧含量和露点控制在工艺要求以内。
控制系统是不是支持工艺曲线编程、数据记录和导出。做ISO9001或者航空航天体系的客户,电子批记录是硬性要求,PLC要能自动存温度、真空度、压力的全程曲线。加热元件材质也要匹配工艺温度,1300℃以上用石墨加热,1700℃以上要用钼或者钨加热,混用会出问题。
售后服务问清楚备件供货周期。加热体、热电偶、密封件这些易损件,本地有没有库存,坏了多久能换上。有些小厂家设备卖完就找不到人,备件等两个月,生产线停着等,损失比设备差价还大。
| 参数项 | 钎焊型 | 烧结型 | 气淬型 |
|---|---|---|---|
| 工艺类型 | 真空钎焊 | 真空烧结 | 高压气淬 |
| 极限真空度 | 10⁻² Pa | 10⁻³ Pa | 10⁻² Pa |
| 最高温度 | 1300℃ | 1600℃ | 1300℃ |
| 冷却方式 | 充气慢冷 | 充气/自然 | 6~10bar气淬 |
| 温区控制 | 2~3区 | 3~5区 | 3区 |
| 典型工件 | 不锈钢钎焊 | 硬质合金/陶瓷 | 高速钢/模具钢 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某不锈钢制品厂。该厂第一次买真空钎焊炉,图便宜选了一家小厂,参数表标10⁻² Pa。到货后实测压升率3.5 Pa/h,不锈钢钎缝氧化发黑,废品率两成多。后来换了志远工业设备的真空钎焊炉,三级泵组配置,压升率0.4 Pa/h,焊缝表面银亮,一次合格率到98%以上。
案例二:某模具钢热处理厂。该厂采购高压气淬炉时,两家报价差30%。低价厂家标的6bar气淬,实测从1080℃冷到200℃要45分钟,高速钢淬火硬度不够。高价厂家用了大流量风机和6bar压力,22分钟冷透,硬度达标。后来选了后者,一年多下来废品率低很多,差价早赚回来了。
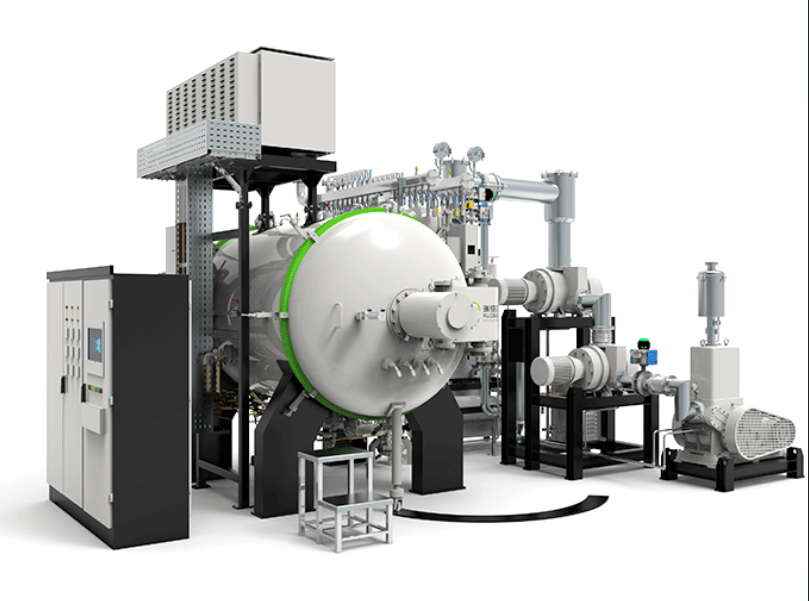
买真空炉记住三问:真空度能不能稳定达到工艺要求?均温区实测温差合不合格?冷却速度能不能满足材料热处理要求?把这三个问题在验收时测清楚,比看参数表管用。志远工业设备欢迎客户带工件来做工艺验证,先试再买更稳妥。