

联系电话
13631572573


真空扩散焊炉是高温高真空下做金属连接的精密设备,操作比普通真空炉讲究多了——工件表面要抛光到镜面级,真空度要抽到10⁻³ Pa以上,升温降温都得慢,一步错就可能整炉报废。志远工业设备在交付真空钎焊炉和真空铝钎焊炉时,都会给客户做操作培训,下面把扩散焊的标准操作流程和注意事项说清楚。
扩散焊对工件表面状态要求较高。两个待焊面必须贴合紧密,微观上不能有大的空隙,否则原子扩散没地方起步。焊前先用机械抛光或者化学腐蚀把表面氧化膜去掉,粗糙度控制在Ra1.6以下。然后用丙酮或者无水乙醇超声清洗5~10分钟,把油污和指纹去掉。洗完用无尘布擦干,马上装炉,不要在空气中暴露太久,否则又氧化了。
工件装夹也有讲究。要保证两个待焊面基本平行贴合,不能有间隙。用专用夹具加压预紧,压力要均匀,不能一边紧一边松。夹具本身要在焊接温度下不变形,一般用石墨或者高温合金做。装炉时工件放在压头正中心,偏离中心会导致加压偏斜,焊完接头错位。
设备点检先做一遍。看真空泵油位够不够,密封圈有没有老化,热电偶是不是在校准有效期内,水冷系统有没有漏水。这些检查每次开机都要做,别等抽真空发现漏了再返工。
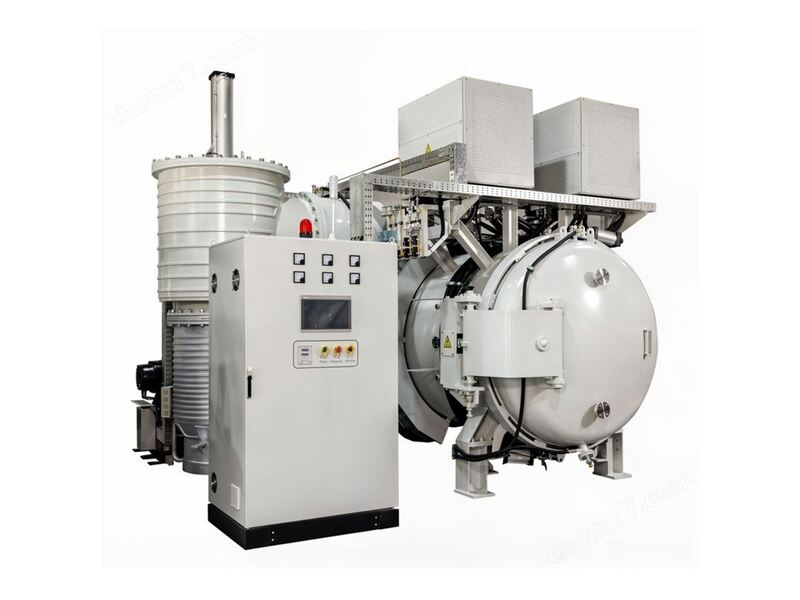
抽真空分阶段来。先用机械泵抽到10 Pa左右,再开罗茨泵和扩散泵(或者分子泵)继续抽到工艺真空度。这个过程不要急,从大气压抽到10⁻³ Pa一般要20~40分钟,视炉膛大小而定。抽太快了工件表面吸附的气体来不及释放,会影响后续真空度。
真空度达标后开始升温。升温速率控制在5~10℃/min,太快了工件内外温差大,产生热应力,薄壁件容易变形。升到300℃和600℃各保温10~15分钟,让工件整体温度均匀,也让残余气体继续排出。到焊接温度前开始加压,压力从小到大逐步加上去,不要一步到位。
保温保压时间根据材料定。钛合金一般在900~950℃、3~5MPa下保温1~2小时;不锈钢在1000~1050℃、5~10MPa下保温2~4小时。保温时间太短扩散不充分,接头强度不够;太长晶粒长大,母材性能下降。
焊完降温要慢。先以5℃/min降到500℃,再随炉冷却到200℃以下才能充入惰性气体回气。直接充大气,高温工件遇到空气会氧化变色,接头表面质量就废了。回气用高纯氩气或者氮气,不要直接进空气。
出炉时工件还在100℃以上,要戴隔热手套取。取下来放在保温棉上缓冷到室温,不要放在铁板上急冷,否则热应力导致微裂纹。焊完的工件先做外观检查,看接头有没有变形、错位,再取样做金相和拉伸测试。
操作安全方面,高温高压设备要严格按规程来。炉内有冷却水套,开机前确认水路通畅。真空系统有高压电,维修时要断电挂牌。焊接钛合金或者锆合金时,材料高温下会吸氢变脆,气氛纯度一定要够。
| 操作项目 | 参考值 |
|---|---|
| 真空度 | 6.7×10⁻³~10⁻⁴ Pa |
| 升温速率 | 5~10℃/min |
| 钛合金焊接温度 | 900~950℃ |
| 不锈钢焊接温度 | 1000~1050℃ |
| 焊接压力 | 3~10MPa |
| 保温时间 | 1~4小时 |
| 出炉温度 | ≤200℃ |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某钛合金结构件厂。该厂做钛合金蜂窝壁板扩散焊,初操作时升温快、真空度不够就升温,结果接头表面氧化发花。规范操作流程后:先抽到5×10⁻³ Pa再升温,5℃/min慢升,920℃保温2小时,充氩气冷却。接头合格率从60%提升到95%,接头剪切强度稳定在母材的90%以上。
案例二:某电子散热企业。该企业做铜钼复合热沉,原来用真空钎焊,高温下钎料层软化翘曲。改用扩散焊操作后,在850℃、5MPa保温1.5小时,接头无钎料层,平整度控制在0.05mm以内,热阻下降明显,产品交付合格率到98%以上。
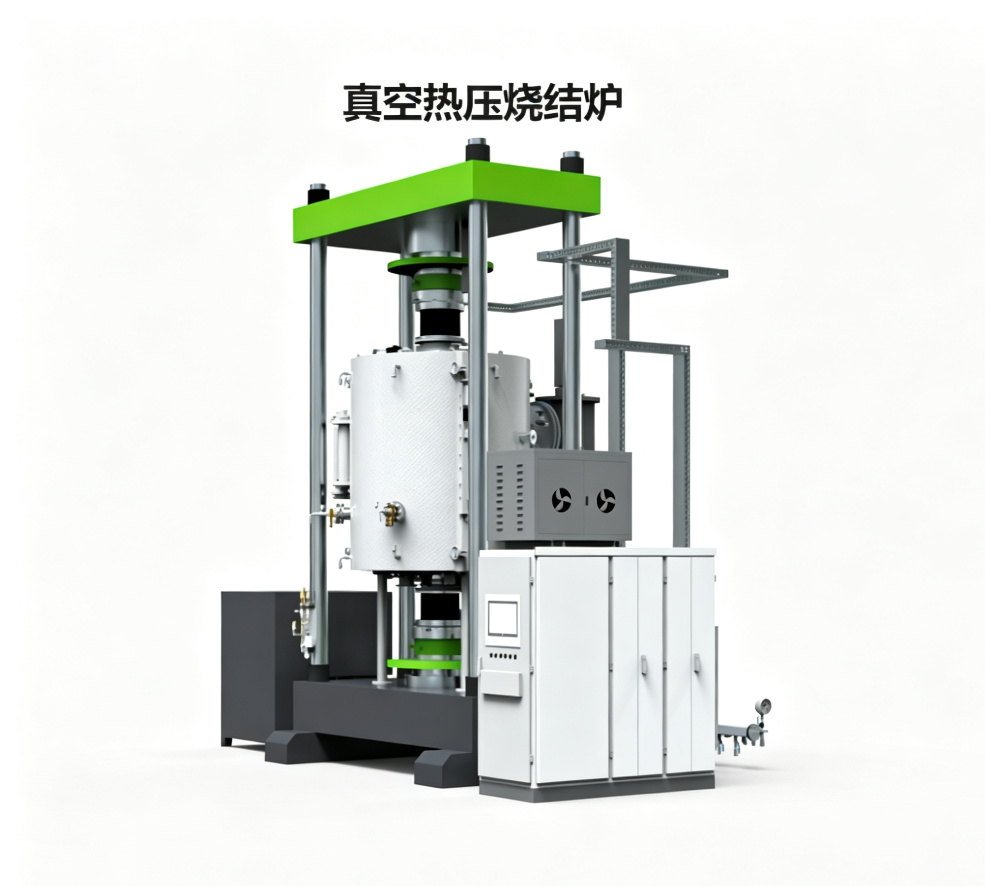
真空扩散焊炉操作核心就三句话:表面要净、升温要慢、冷却要稳。把这三步做到位,接头质量基本有保障。志远工业设备在设备交付时会提供完整的操作SOP和培训,帮客户快速上手。