

联系电话
13631572573


粉末烧得好不好,七分看设备三分看工艺,但前提是你得先搞懂炉子里到底发生了什么。真空烧结炉不是简单把工件抽真空加热就行,从脱脂、预烧到致密化、冷却,每个阶段的真空度、温度、升温速率都有讲究。这篇文章把烧结过程拆成几个阶段,讲清楚参数怎么影响成品,帮你少走弯路。
很多客户以为真空只是为了防氧化,其实它干了三件事。头一件是把氧气、氮气和水蒸气抽走,高温下钛、钨这类材料不跟气体反应,表面保持纯净。第二件是帮材料排气,粉末表面吸附的水汽和粘结剂分解出来的小分子,在低气压下扩散得快,能在气孔封闭之前跑掉。第三件是降低烧结温度,气体分子对原子扩散的阻碍小了,同样致密度可以比常压烧结低100到300℃,晶粒长得更细。
真空度不是越高越好。烧硬质合金通常在10⁻¹到10Pa就够用,太高反而会让钴这类粘结相挥发;烧活泼金属或靶材才需要拉到10⁻³Pa以下。志远工业设备在配设备时,会先跟客户确认材料成分和挥发特性,再定真空机组配置,避免大马拉小车或者精度不够。
加热用石墨或金属发热体辐射加热,炉膛内没有气体对流,热传递九成以上靠辐射,所以发热体布置和保温层直接决定炉温均匀性。真空烧结炉的升温曲线一般用PID分段控制,脱脂段慢、预烧段稍快、致密化段稳,每段都有独立的升温速率和保温时间。对温度均匀性要求高的批量工件,常配合真空管式炉做小试验证曲线。
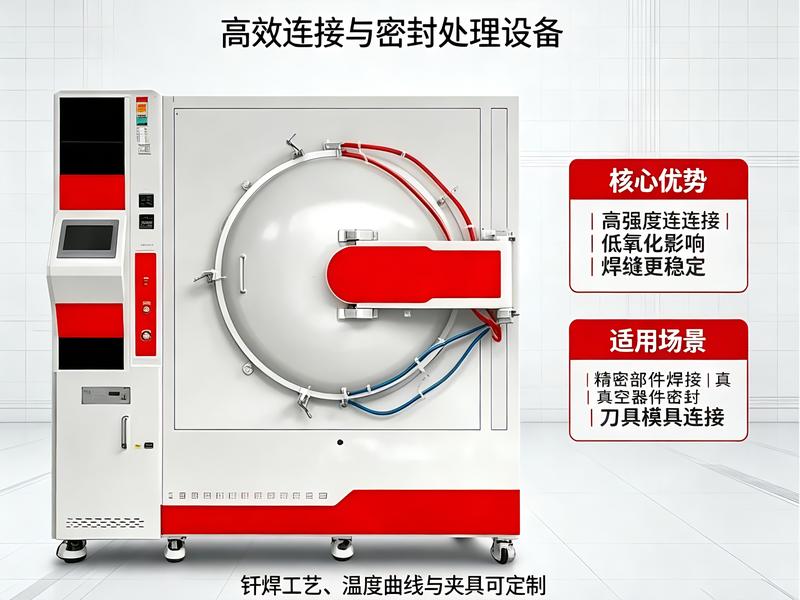
装料预抽阶段,压坯放进坩埚先抽真空,同时预热到一两百度把表面水分赶走。这一步急不得,水分没排干净,升温后会在工件里留气泡。脱脂阶段从300℃升到600℃,含石蜡或聚乙二醇的压坯在这里分解出甲烷、二氧化碳,真空把这些气体抽走,残碳控制住。
预烧段继续升到800到1200℃,把残余氧化物和碳进一步处理掉,颗粒初步接触。主烧结段冲到目标温度,WC-Co一般1400到1600℃,保温30到120分钟,扩散机制让闭孔隙缩小并往表面迁移,最终相对密度做到98%以上。冷却段断电后随炉冷或充氩气快冷,快冷能保住细晶组织,但脆性大的材料要慢冷防裂。
参数之间是互相牵制的:温度不够致密度上不去,温度过高晶粒粗化强度反而降;时间短了扩散不充分,时间长了韧性下降;升温太快粘结剂来不及排干净会污染炉腔,太慢又影响节拍。做真空钎焊炉这类多段工艺设备时,工艺曲线的可编辑性就是为了解决这个矛盾。
典型应用包括:硬质合金工具的WC-Co、Ti(C,N)基刀片;先进结构陶瓷的氧化铝、氮化硅、碳化硅;高温合金和不锈钢粉末冶金结构件;电子行业的半导体靶材、金刚石涂层基体;新能源领域的硅碳负极、固态电解质坯体。不同材料对真空度和温度的要求差很多,建议拿具体工件先做小试。
| 参数项目 | 常见范围 |
|---|---|
| 最高工作温度 | 1000~2400℃ |
| 常用真空度 | 10⁻¹~10Pa(可拉至10⁻³Pa) |
| 升温速率 | 5~20℃/min |
| 保温时间 | 30~120min |
| 控温精度 | ±3~±5℃ |
| 冷却方式 | 随炉冷 / 充氩气强制气冷 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金棒材厂。原来脱脂段升温太快,残碳偏高,刀片硬度波动大。把300到600℃段降到3℃/min并延长保温,残碳控制住后,同批次硬度HRA离散从0.8降到0.3,一次交验合格率提升约6个百分点。
案例二:某氮化硅陶瓷厂。无压烧结温度要到1750℃,晶粒粗大韧性不足。改用真空烧结配气氛保护,温度降到1650℃,抗弯强度从720MPa提到900MPa以上,成品断裂韧性明显改善。
真空烧结的关键,是把真空度、温度、升温速率和冷却节奏当成一组联动参数来调,而不是单点堆温度。志远工业设备在真空烧结工艺曲线定制上有经验,欢迎带工件和现有问题来交流。