

联系电话
13631572573


做金属精密零件加工的朋友都知道,零件车削、冲压或者焊接完之后,表面容易氧化发黑,内部还有残余应力,直接拿去用要么变形要么开裂。传统用箱式炉退火,通个保护气效果还是有限,表面还是会氧化一层。真空退火炉在低氧环境下做热处理,表面光亮不氧化,应力消除也更充分。志远工业设备在做真空箱式气氛炉和真空退火设备时,帮不少金属加工企业解决过表面氧化和变形的问题,下面把主要应用场景说清楚。
不锈钢、钛合金、高温合金这些材料,在空气中加热到800℃以上就会表面氧化,生成一层致密的氧化皮,后续要酸洗或者喷砂才能去掉,不仅费工序,还影响表面精度。真空退火炉先把炉内抽到10⁻²Pa以下再升温,氧气含量极低,金属表面不会跟氧反应。做出来的零件表面光亮,银灰色或者银白色,后续直接可以装配或者电镀,不用再做表面清理。
对于精密零件,比如不锈钢毛细管、钛合金紧固件,表面粗糙度要求Ra0.8以下,退火后如果有氧化皮,抛光成本很高。真空退火出炉就是光亮表面,省掉了酸洗和抛光工序,单件加工成本能降15%~20%。做电子接插件、医疗器械零件,基本都要求光亮退火,用真空炉是标准配置。
除了防止氧化,真空环境还能把金属表面吸附的油脂、水分在低温段抽走,起到脱脂的效果。零件如果前处理有微量残留油,真空退火在300~400℃保温半小时,挥发物抽干净,到高温段就不会在表面留下污渍。
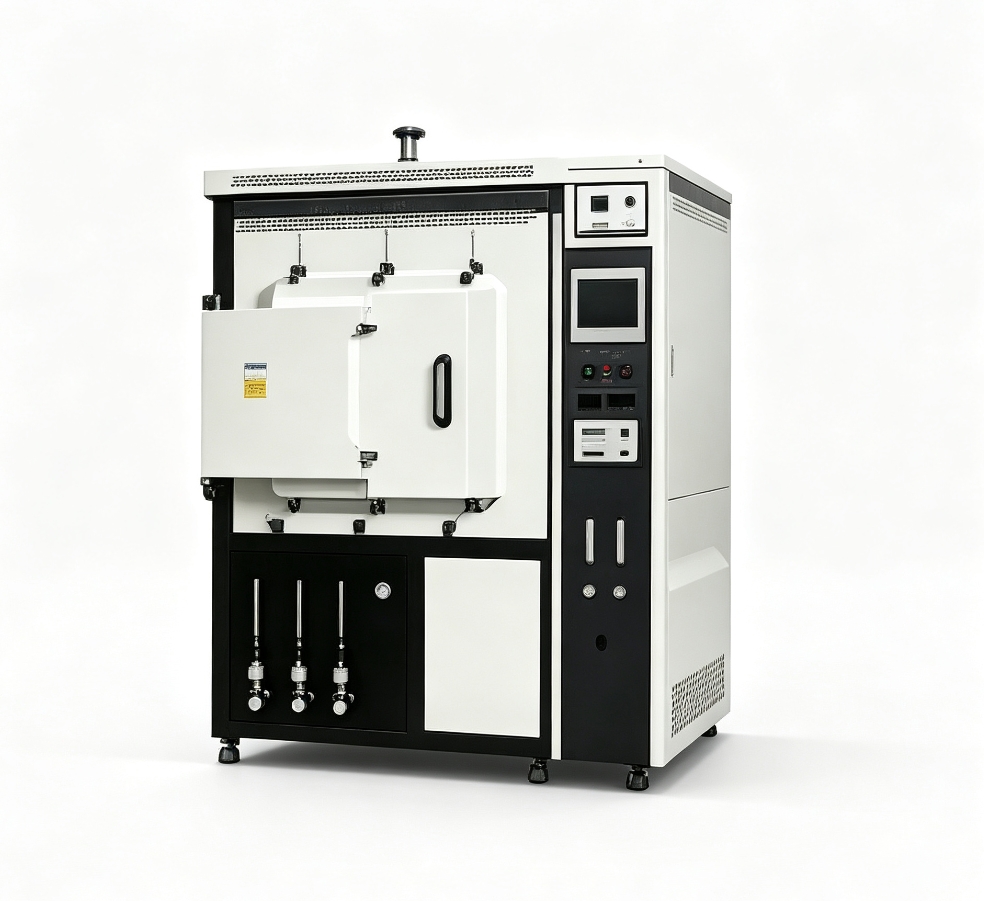
金属零件经过冲压、冷拔、焊接、切削加工后,内部会残留不均匀的应力。这些应力如果不释放,后续机加工或者使用过程中零件会慢慢变形,尺寸精度保持不住。真空退火炉在500~650℃区间保温1~2小时,让原子有足够时间扩散,把内应力释放掉。真空环境下缓慢升温、缓慢降温,应力释放得更均匀,不会因为升温太快又产生新的热应力。
做精密模具、量具、夹具的企业,每道机加工工序之间都要做去应力退火,否则加工完放一两周尺寸就飘了。用真空炉做去应力处理,出炉后零件尺寸稳定性好,后续精加工余量可以留得更小,材料利用率提高。
跟真空管式炉做小件退火比,箱式真空退火炉可以放更大批量的零件,适合批量生产的去应力处理。
对于钢材和合金材料,退火温度和保温时间直接影响晶粒大小和组织状态。真空退火炉可以精确控制升温速率、保温温度和冷却速率,让材料的晶粒在可控范围内长大或者细化。比如不锈钢304、316,经过冷轧加工后晶粒被拉长变硬,需要在1050~1100℃做固溶退火,然后快速冷却,让碳化物溶解在基体里,材料恢复韧性和耐腐蚀性。
钛合金TC4做退火处理,在750~800℃保温1~2小时,然后炉冷到500℃以下出炉,可以得到均匀的双态组织,强度和塑性配合得比较好。如果用普通空气炉退火,表面会氧化变色,钛材的耐腐蚀性就受影响。真空退火做出来的钛材表面光亮,组织均匀,后续做航空航天零件更放心。
不锈钢、铝合金、钛合金焊接后,焊缝区域因为热影响不均匀,会残留很大的焊接应力,严重的会直接产生焊接裂纹。焊后退火把工件整体加热到550~650℃,保温一段时间,让焊缝和热影响区的应力充分释放。真空环境下退火,焊缝表面不会氧化,后续不用再做抛光处理。
对于压力容器、管道法兰、换热器管板这些焊接结构件,焊后去应力退火是必做工序。用真空炉做不仅能去应力,还能防止焊接区氧化变色,后续做无损检测的时候缺陷更清晰,不容易漏检。
| 参数项目 | 参数范围 |
|---|---|
| 最高温度 | 650~1300℃ |
| 极限真空度 | 6×10⁻²~6×10⁻³Pa |
| 控温精度 | ±1~±3℃ |
| 炉温均匀性 | ±5℃ |
| 升温速率 | 5~20℃/min |
| 常用装料量 | 50~500kg(按炉型) |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某不锈钢精密带材厂。该厂做304不锈钢精密钢带,原来用连续光亮退火炉,产品边缘偶尔有氧化色,下游客户投诉表面色差。后来用真空退火炉做批次处理,1080℃保温5分钟,然后充氮气快冷。调整后表面色泽均匀一致,没有氧化斑,客户验厂一次性通过,订单量增加了30%。
案例二:某钛合金管件加工厂。该厂做TC4钛合金液压管,焊接后需要去应力退火。原来用普通箱式炉通氩气保护,表面还是有轻微氧化色,后续要喷砂处理。换成真空退火炉后,780℃保温90分钟,出炉表面银亮,喷砂工序省掉了,单件加工时间从4小时缩到2.5小时,良率也提升了5%。
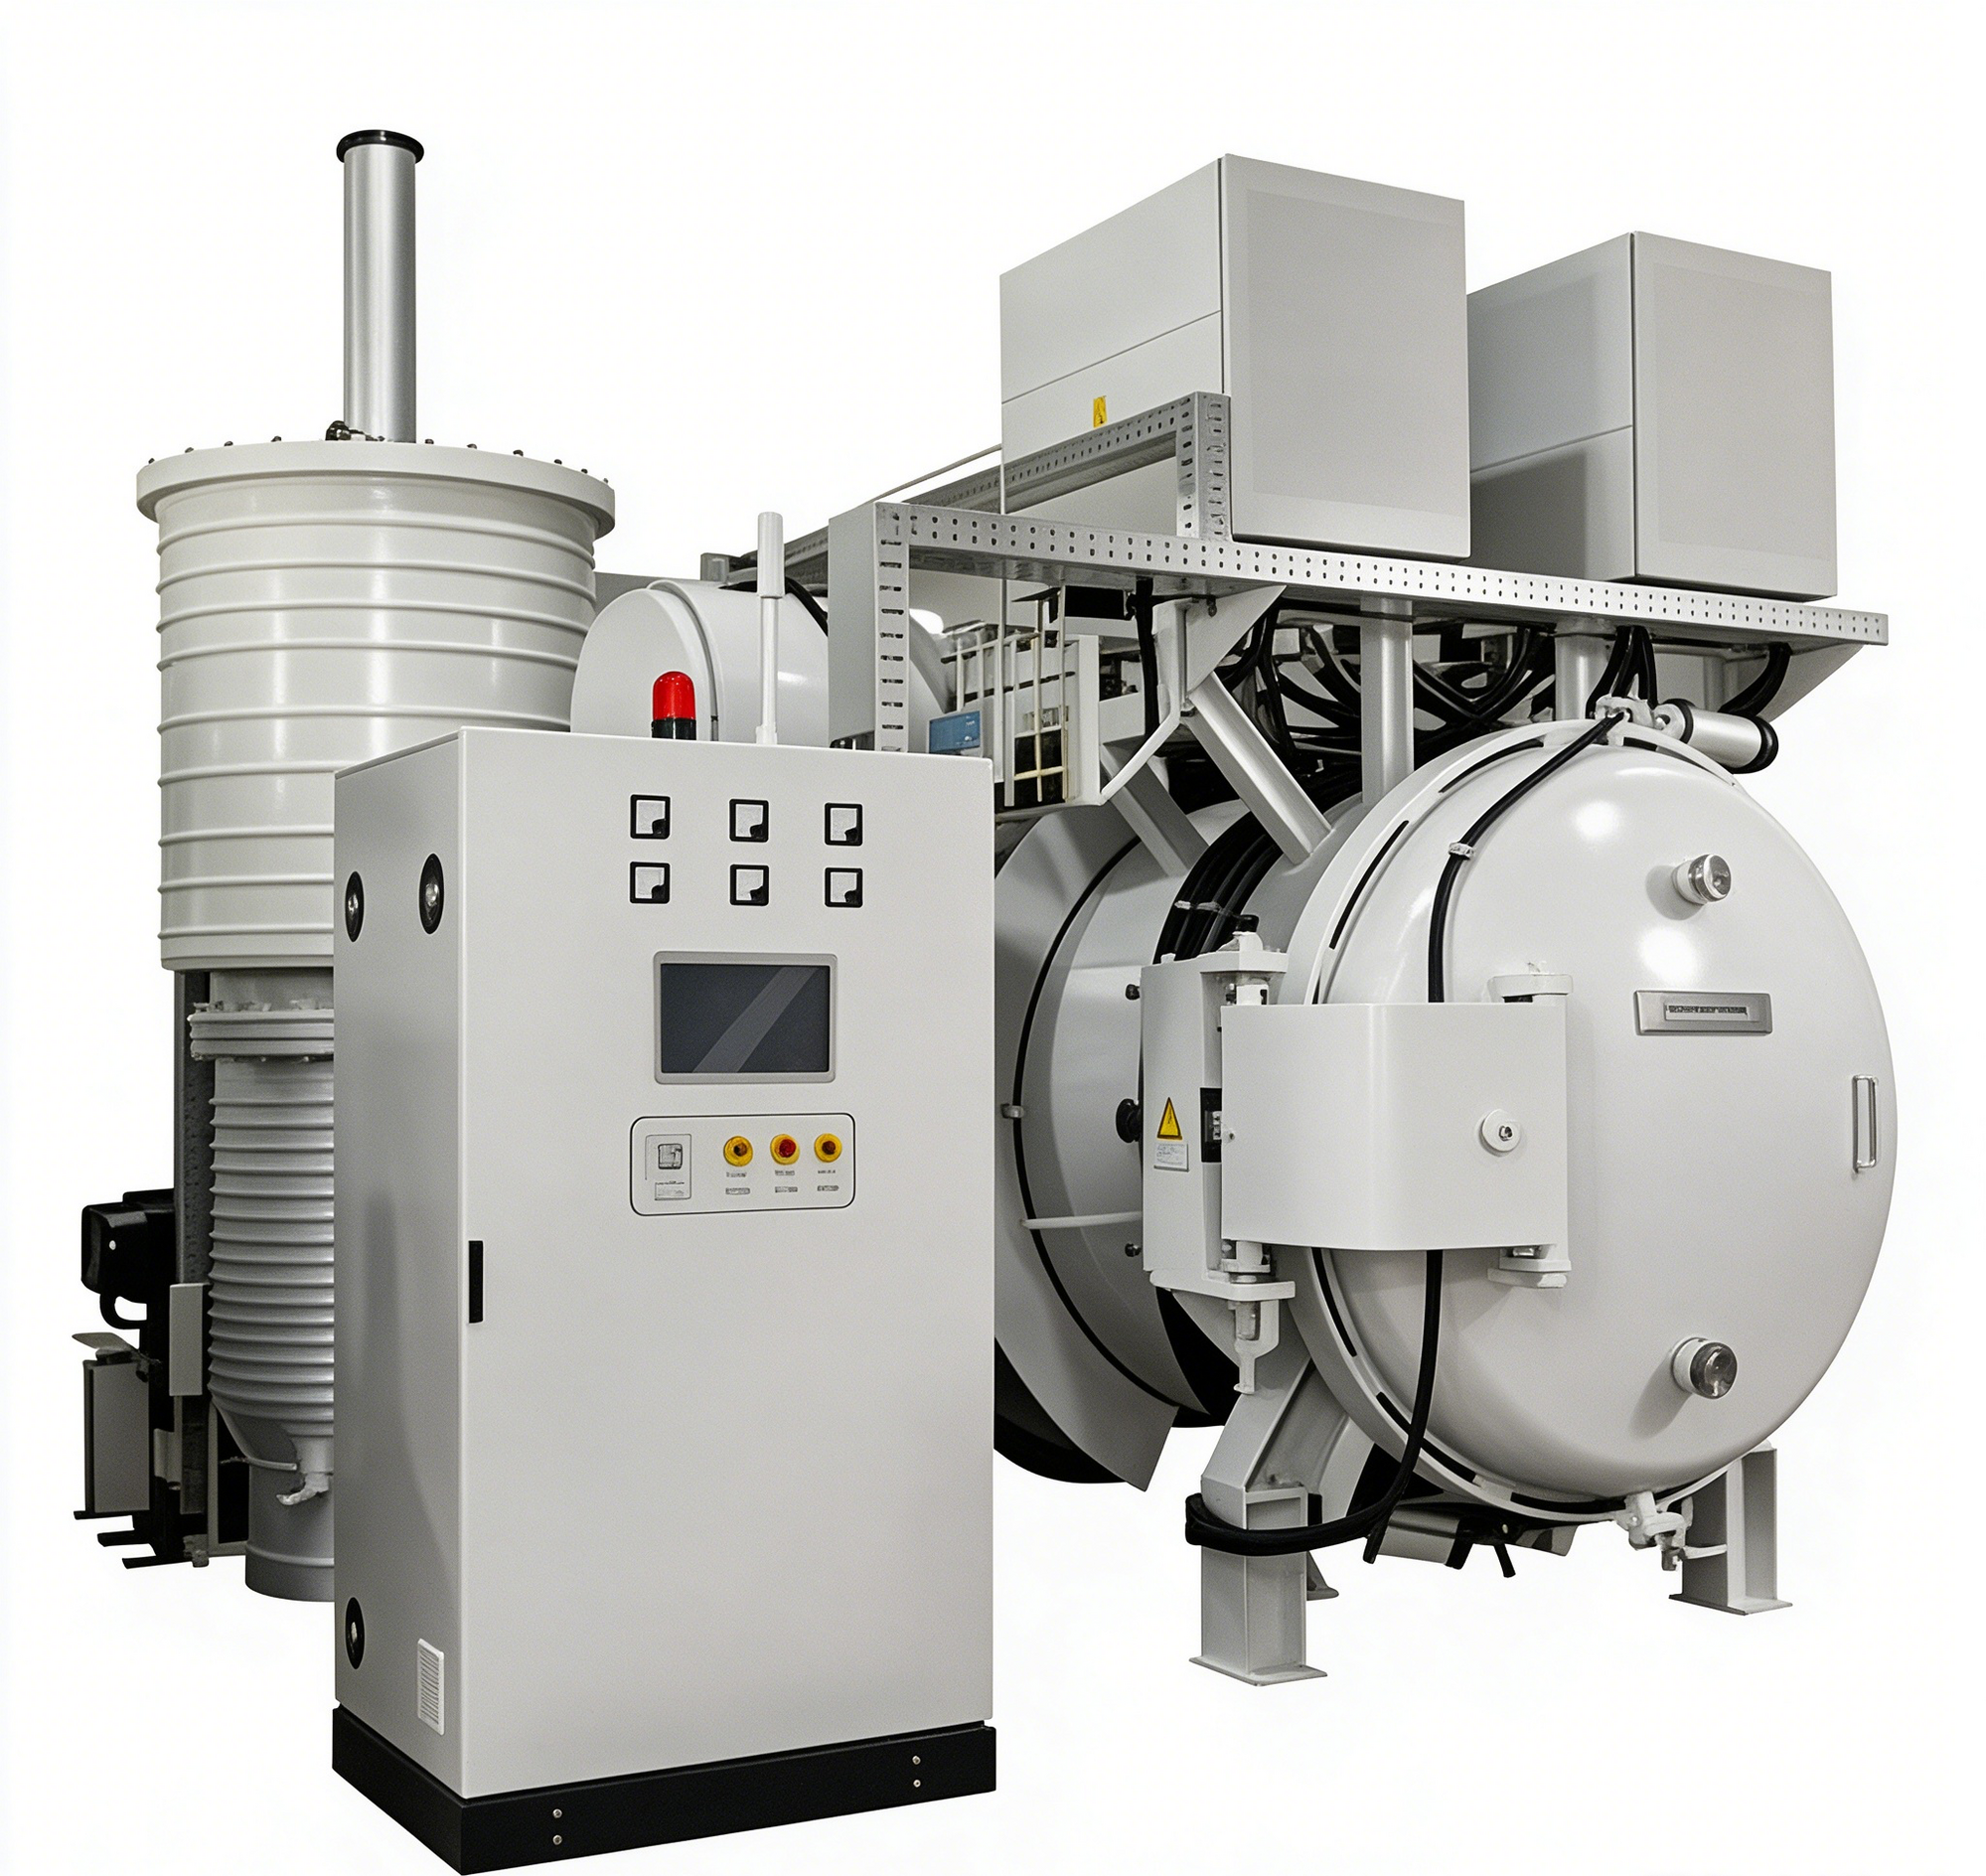
真空退火炉在金属加工里的价值,归结起来就是两点:表面光亮不氧化,应力消除更充分。对于精密零件、不锈钢钛材、焊接结构件这几类产品,用真空退火比普通空气退火效果好很多。志远工业设备做真空退火炉和气氛炉多年,可以根据客户的工件材质和批量大小推荐合适的炉型。