

联系电话
13631572573


现在做新材料、做金属热处理的厂,几乎绕不开真空炉。它把工件抽成低压环境再加热,跟普通空气炉比,工件表面干净、氧化少。可不少人只知道它“抽真空再加热”,对原理和为什么在材料科学里这么重要,并不清楚。志远工业设备主营真空钎焊炉、真空烧结炉和真空管式炉,下面把真空炉的基本原理和它在材料科学中的价值说透。
真空炉由炉体、加热系统、真空系统、控制系统四部分组成。炉体是双层水冷壁结构,内层耐高温,夹层通水带走热。加热系统多用石墨棒、钼带或钨丝做发热体,靠电阻发热把炉温升到800~2300℃。真空系统把炉内气体抽走,形成从大气压到10⁻³Pa以下的低压环境。控制系统用PLC或工控机把温度、真空度、时间按程序跑下来。
原理上,把空气抽走后,炉内氧分压大幅降低,工件在高温下不与氧发生反应,表面不氧化、不脱碳。同时低压让材料里的气体杂质更容易逸出,起到除气净化作用。金属钎焊、陶瓷烧成、材料退火、粉末烧结都能在这种环境下做。
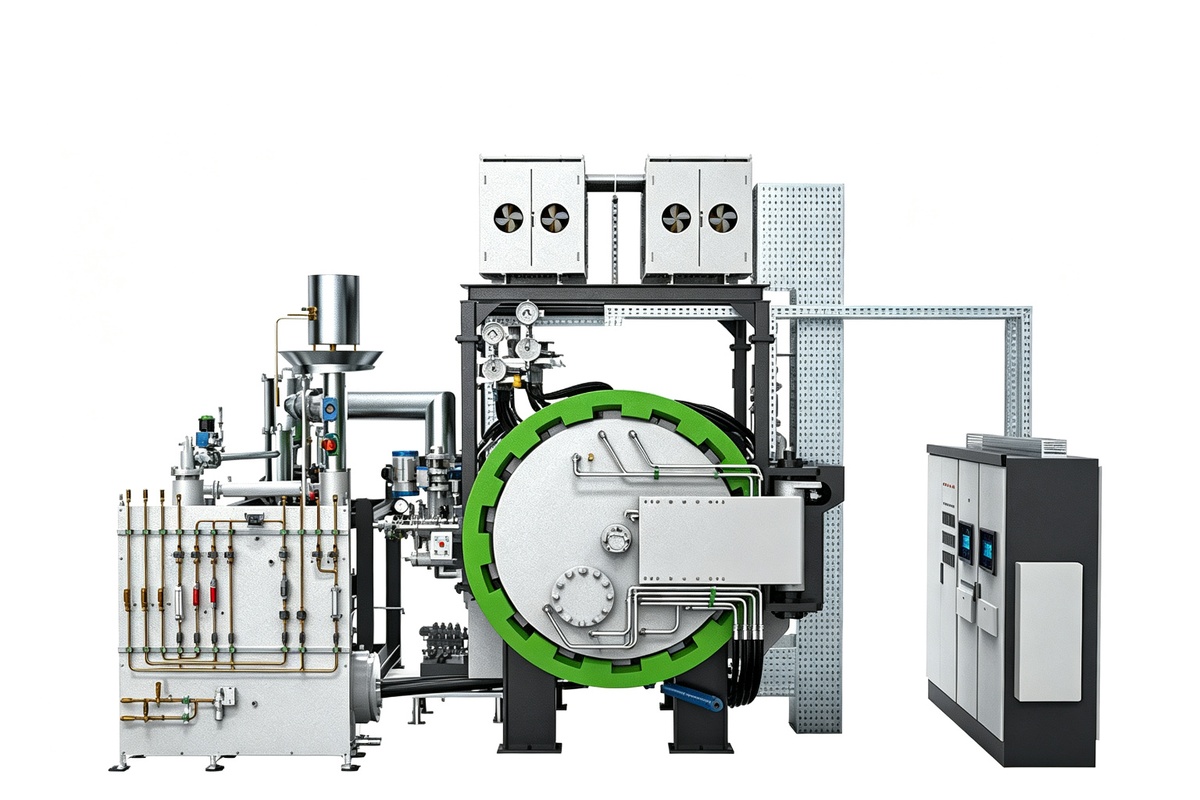
首先是气氛纯净。做钛合金、高温合金、活泼金属,空气炉加热表面必氧化,后续要大量磨削;真空炉出来工件表面光亮,余量可以留得小,材料利用率提高。做电真空零件除气,真空环境让材料内部吸附气体在高温下逸出,零件长期使用性能稳定。
其次是升降温快。真空炉配合气冷,从高温降到室温的时间比空气炉短,热处理周期压缩,效率上去。再者,真空炉能把多种工艺组合在一台设备里完成:淬火、回火、退火、钎焊、烧结,程序切换就行。做真空管式炉时,一根管子里就能完成从抽真空到烧结到冷却的全流程,研发样品切换材料很快。
金属材料领域做高强度钢、不锈钢、合金钢的真空退火和钎焊;半导体领域做单晶硅、化合物半导体的热处理;航空航天做高温合金叶片、陶瓷结构件的烧结和连接;刀具行业做硬质合金、金属陶瓷的无压烧结。这些工件对氧化和气氛敏感,空气炉做不了,只能靠真空炉。
真空泵组的搭配决定了极限真空和抽气效率。单级旋片泵只能到10⁻¹Pa量级,做普通退火够用;要到10⁻³Pa以下就得加罗茨泵增压;做金属真空烧结和钎焊,前级再加一个扩散泵或者分子泵。很多客户图省事只配两级泵,抽真空时间长不说,做含油工件时油蒸汽还会返流污染炉膛。选型时不光看极限真空参数,还要看从大气抽到工作真空需要多长时间——这个时间直接影响单炉节拍。一般工业用炉从大气压抽到10Pa应该在15分钟以内,超过20分钟说明泵组配置偏小或者管路有泄漏。
| 参数项目 | 参数范围 |
|---|---|
| 最高温度 | 800~2300℃ |
| 控温精度 | ±1~±5℃ |
| 空炉冷到热时间 | ≤30分钟 |
| 极限真空 | 6.7×10⁻³Pa |
| 压升率 | ≤0.67Pa/h |
| 升温速率 | 5~20℃/min |
| 炉温均匀性 | ±5~±10℃ |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某钛合金紧固件厂。原来用空气炉退火,表面氧化皮要酸洗去除。改用真空退火后,工件表面光亮无氧化,省去酸洗工序,每件加工成本下降约15%,尺寸一致性也更好。
案例二:某陶瓷金属封接车间。做陶瓷与金属钎封,对气氛要求高。用真空钎焊炉把氧分压控制下来后,封接界面气孔率从5%降到0.5%以下,产品气密性合格率提升。
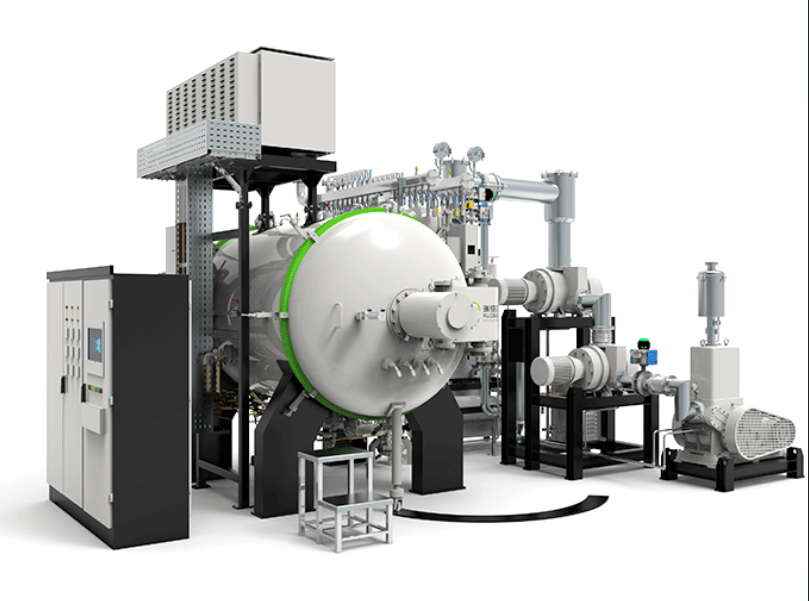
水冷系统看似不起眼,出问题都是大事故。真空炉的电极法兰、炉门密封、水冷电极都依赖循环水冷却。冷却水流量不足或者水温偏高,密封圈会在几个月内硬化开裂,真空度直接掉下来。建议每天开机前看一眼流量计和水温表——进水温度控制在25℃以下,出水不超过35℃,水流量保持在额定值的80%以上。冬天还要注意防冻,停机时把管路里的水吹干净,不然一晚上冻裂管路,开春维修成本不小。
真空炉靠抽真空营造低氧环境,把高温下的氧化和污染问题解决掉,同时支持快速升降温和多工艺组合。从金属到陶瓷到半导体,越来越多材料离不开它。志远工业设备在真空热工设备上有完整产品线,可按工件和工艺配炉。