

联系电话
13631572573


新到货或大修后的热压烧结炉,能否稳定运行很大程度取决于初次调试是否到位。志远工业设备把现场常见调试动作归纳为几个阶段,帮助安装人员少走弯路。调试不是简单接线通电,而是要让炉体、真空、液压、水冷各系统协同一致,任何一个环节不到位,后续使用都可能出问题。
先按设备平面布置图把主机就位,连接全部真空管道和阀门。机械泵建议与地面固定,或在四角垫上阻尼橡胶板以减震。对照装箱清单核对附件是否齐全,避免后续缺件返工。电源线接好后,通电检查仪表是否正常显示,机械泵与液压泵转向是否正确,热电偶能否自动进退,气动阀动作是否灵活。有条件的话先抽一次真空,隔天再复查是否漏气,这是判断密封可靠性的常用做法。
打开炉盖,把保温层放入炉内,调整其高度与中性位置,确认炉体周围三个观察孔对位准确。随后放置石墨电极与石墨环,调整中心和高度,测试石墨发热体与绝缘屏。装配完成后测量发热元件对炉壳的绝缘,短时间试运行手动加热,确认仪表正常;同时检查液压缸升降是否顺畅,别忘了连接液压系统冷却水管并核对压力调节。
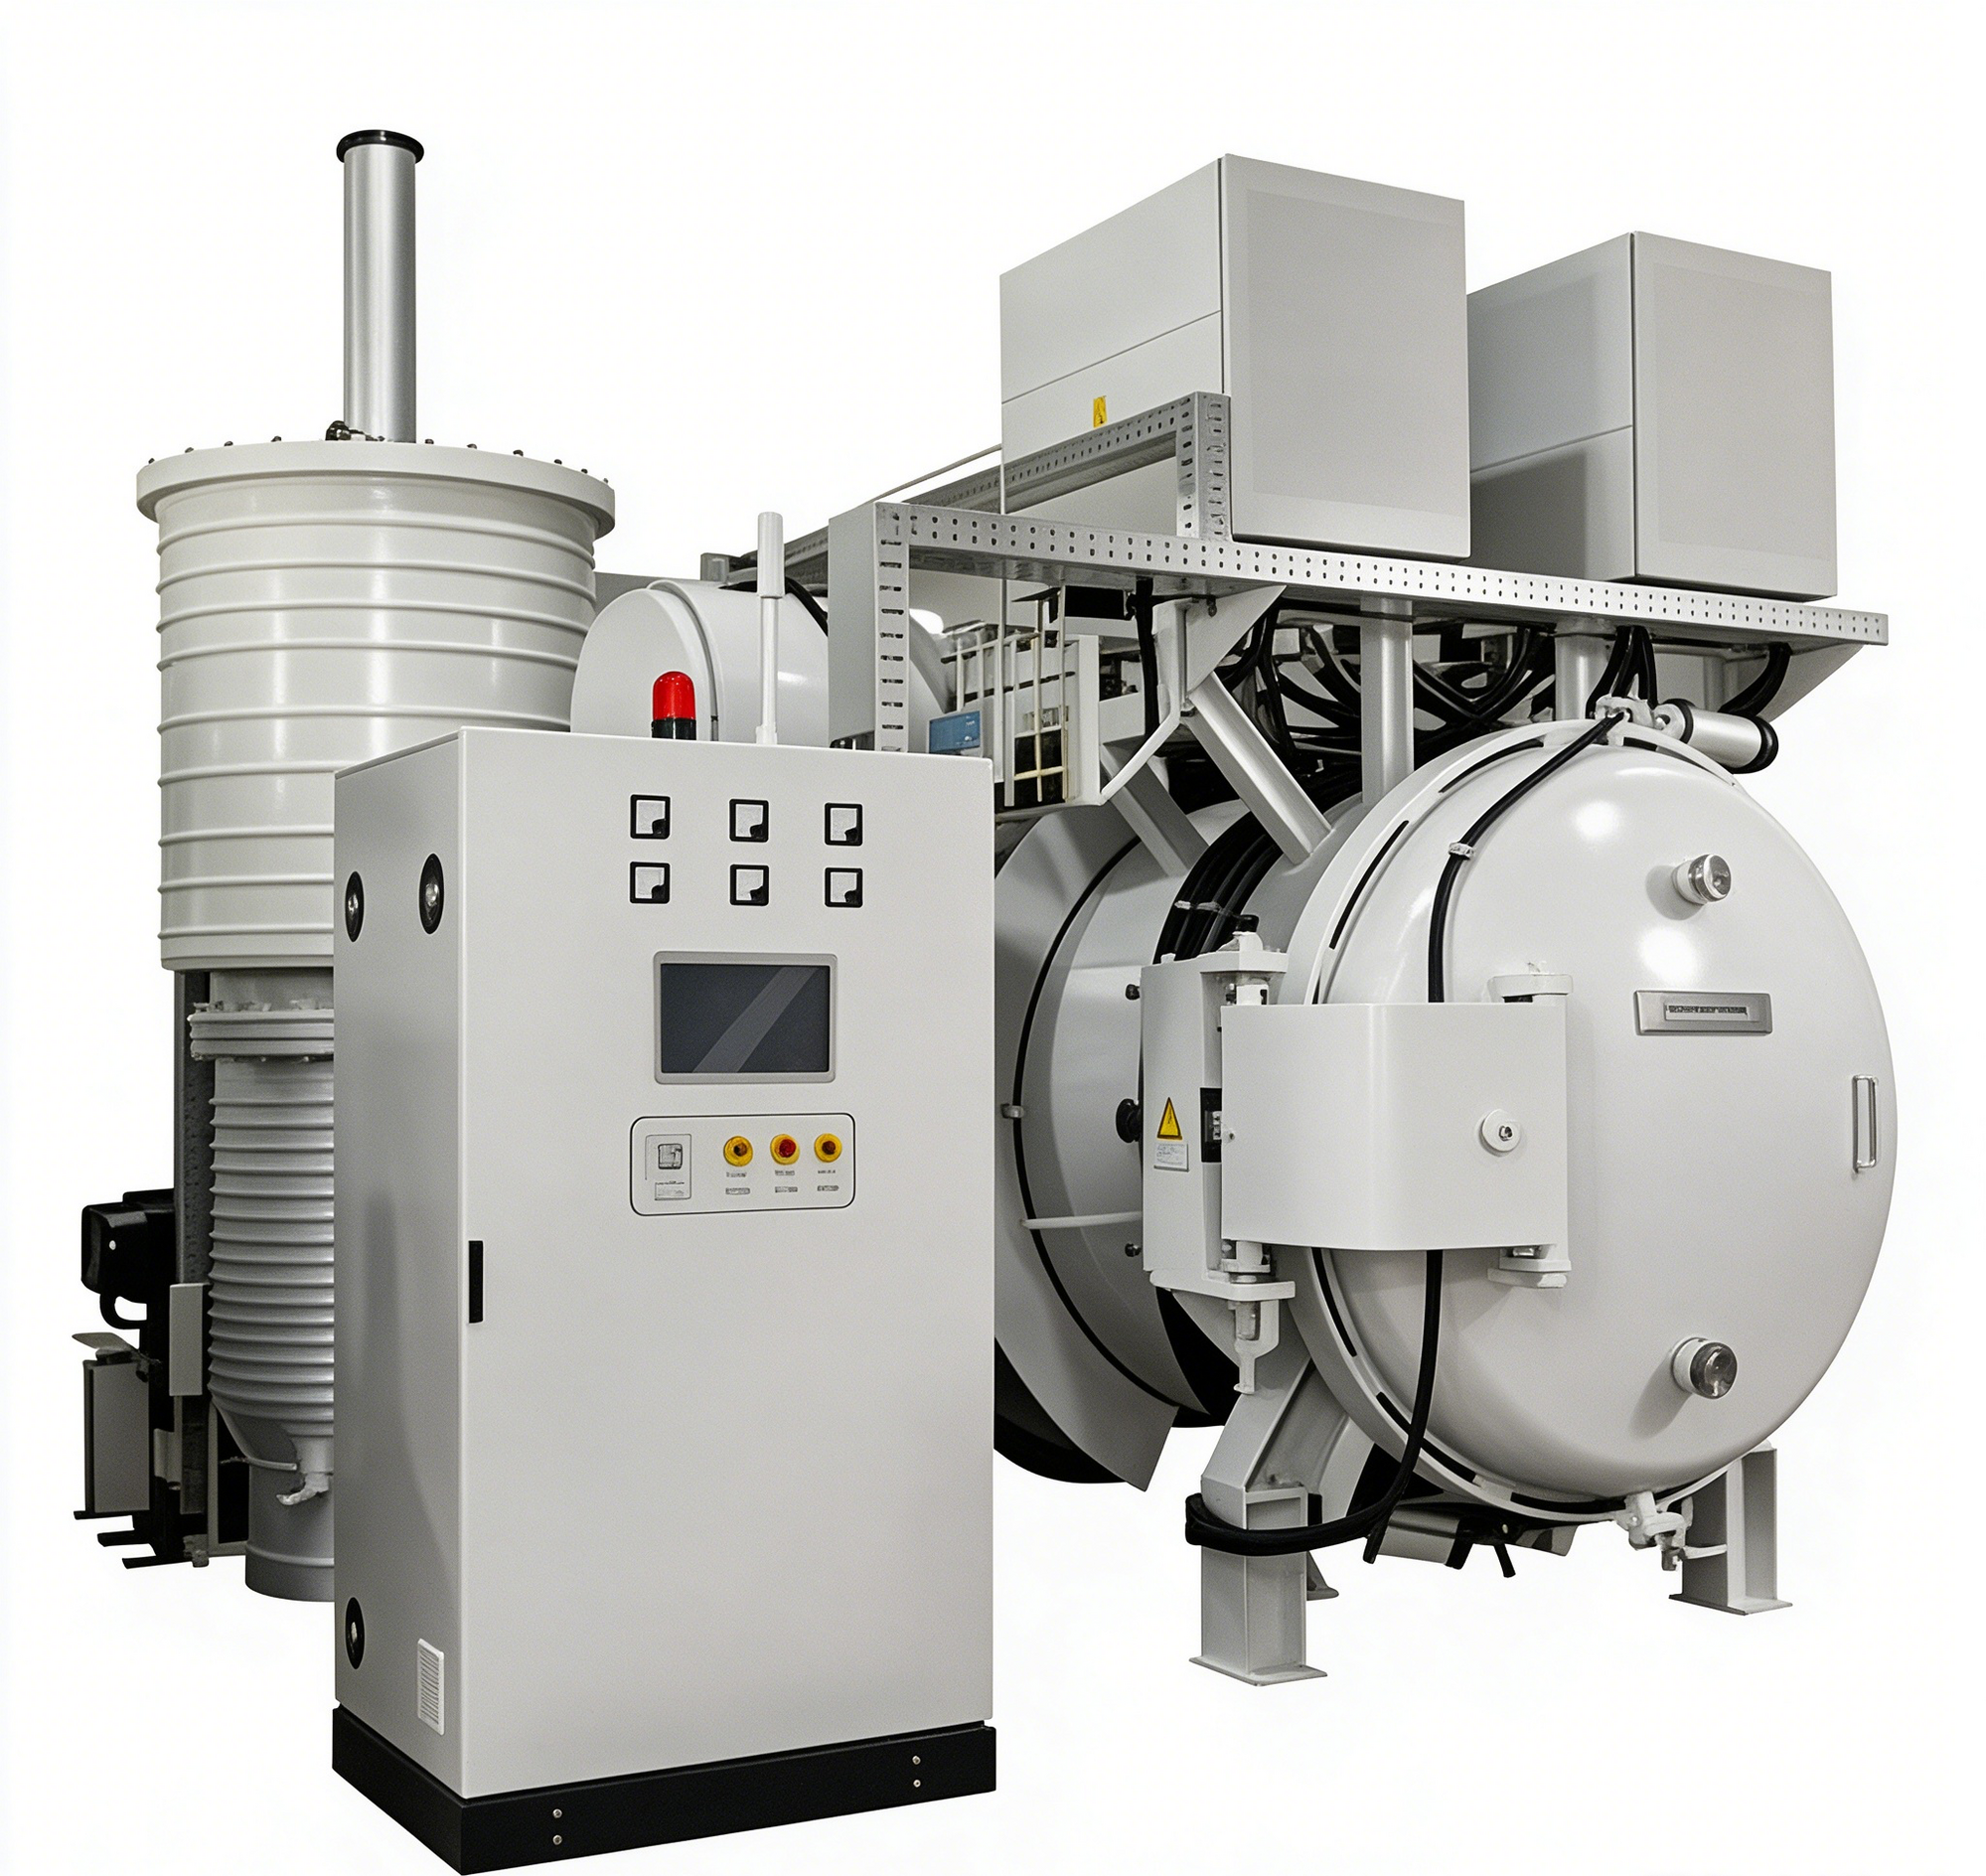
装配完成后降低真空度,接好水路后试烧一炉。升温采用手动或自动均可,温度不低于1600℃,升温过程不少于4小时。烘烤结束进入冷却阶段时再加热扩散泵,扩散泵加热时间不少于45分钟;随后关闭上部小蝶阀,启动大挡板阀,观察真空表数值变化是否平稳、有无缓慢回升。
新炉或更换筑炉耐火材料后,必须对真空烧结炉进行干燥处理:干燥前期采用较低升温速率、较长保温时间,把耐火材料中的吸附水汽缓慢排出。若是网带式设备,炉温升到400℃左右时应让网带运行一段时间做氧化处理,以延长其使用寿命。
调试投用后,炉膛需要定期清理,保持设备内部干净。氧化铁皮、碎石墨、氧化锌等杂质若长期堆积,会污染工件、影响真空度并缩短发热体寿命。把清炉纳入点检计划,和真空箱式气氛炉等其他真空热工设备一样,做到用后即清、定期深清;对钎焊类工件,则可结合真空钎焊炉的工艺要求同步维护。