

联系电话
13631572573


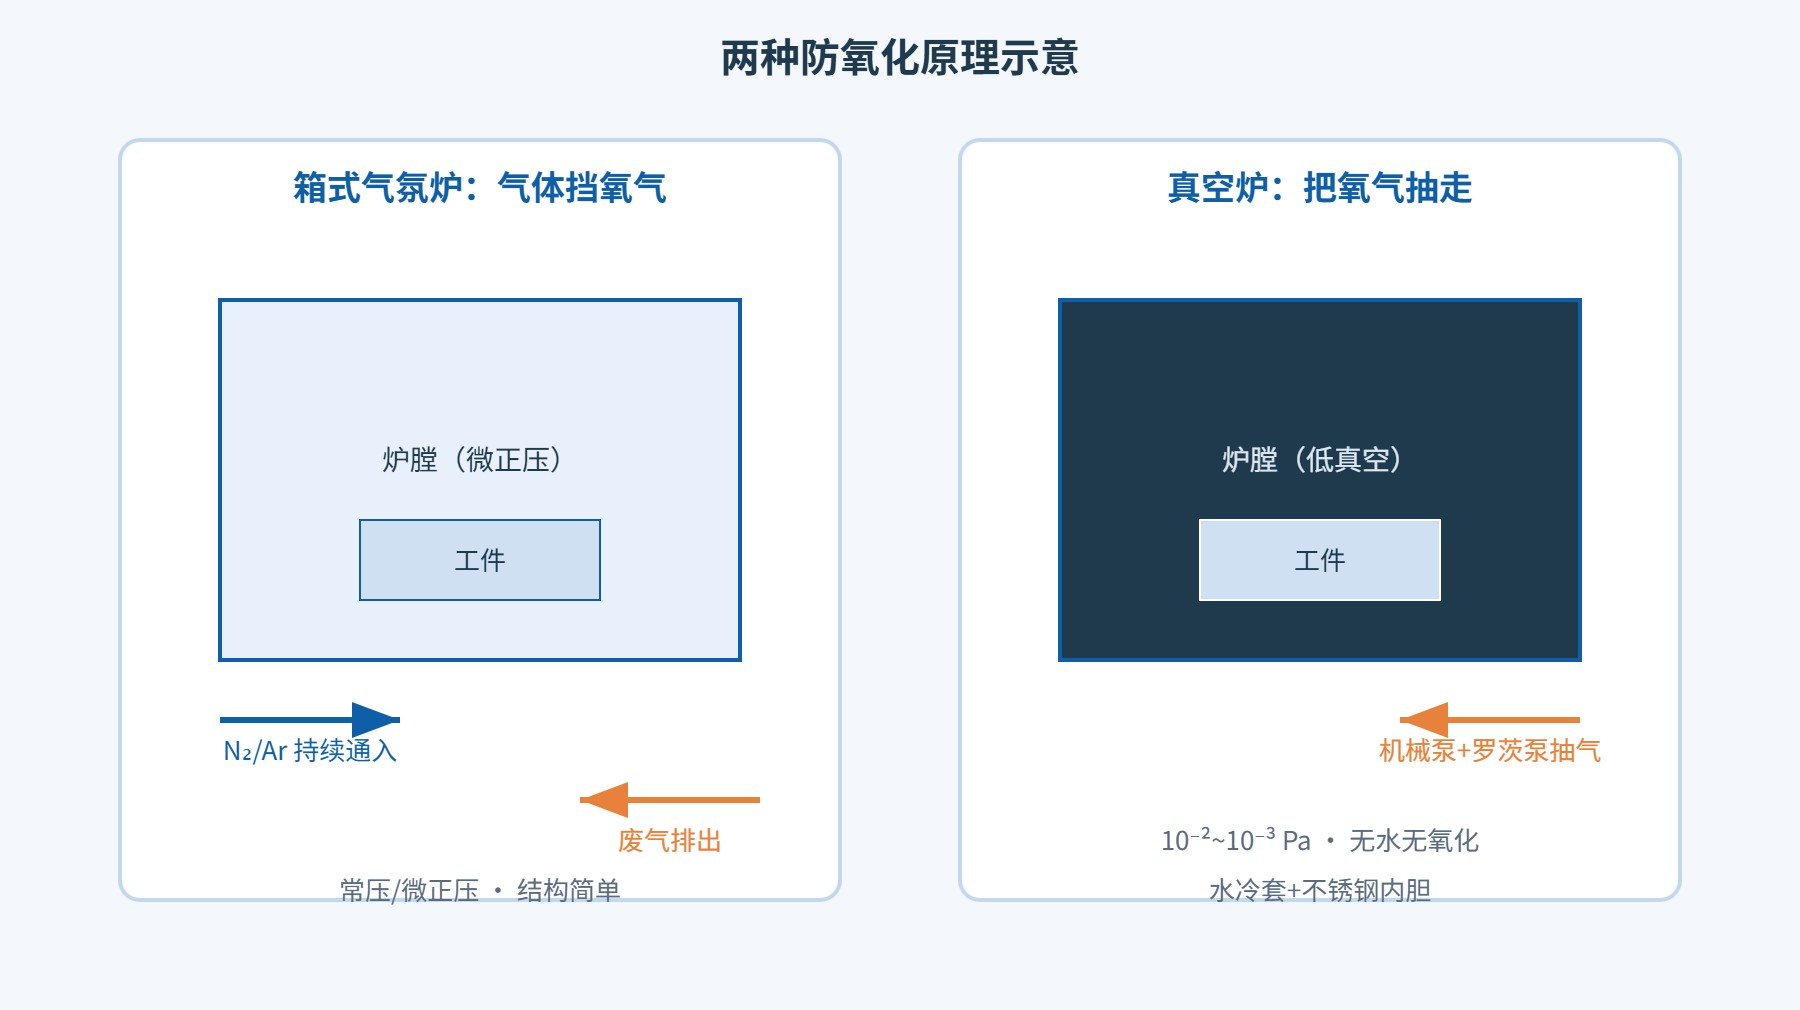
做选型之前,得先把两种设备防氧化的路子分清楚,否则后面谈成本都是空中楼阁。箱式气氛炉的思路是"拿气体挡氧气":炉膛是一个密封的长方体箱,加热元件在炉膛内壁,工件放进去之后,从进料口持续通入氮气、氩气、氨分解气或者甲醇裂解气,让炉膛里保持微正压,外界空气进不来,氧气被持续置换出去。整个过程炉内是常压或者几千帕的微正压,结构上只需要炉门密封和进气排气两路气路。
真空炉的思路是"把氧气抽走":先靠机械泵加罗茨泵,把炉膛抽到10的负2次方到10的负3次方帕的低真空环境,氧气和水蒸气在这一步就被抽掉了;加热阶段有的工艺直接在真空中靠辐射加热,有的充入氩气做正压气淬。因为没有氧气参与,工件表面不会生成氧化皮,光亮效果是气氛炉靠气体配比很难追平的。代价是整套真空获得系统、水冷套、不锈钢内胆、动密封结构都要堆上去,设备复杂度上了一个台阶。
一句话总结:气氛炉是常压下用气体隔绝氧气,真空炉是负压下把氧气抽走。前者像给炉膛撑一把氮气做的伞,后者像把炉膛抽到接近真空。这两种原理上的差别,直接决定了后面的报价区间、运行成本和能做的工件类型。
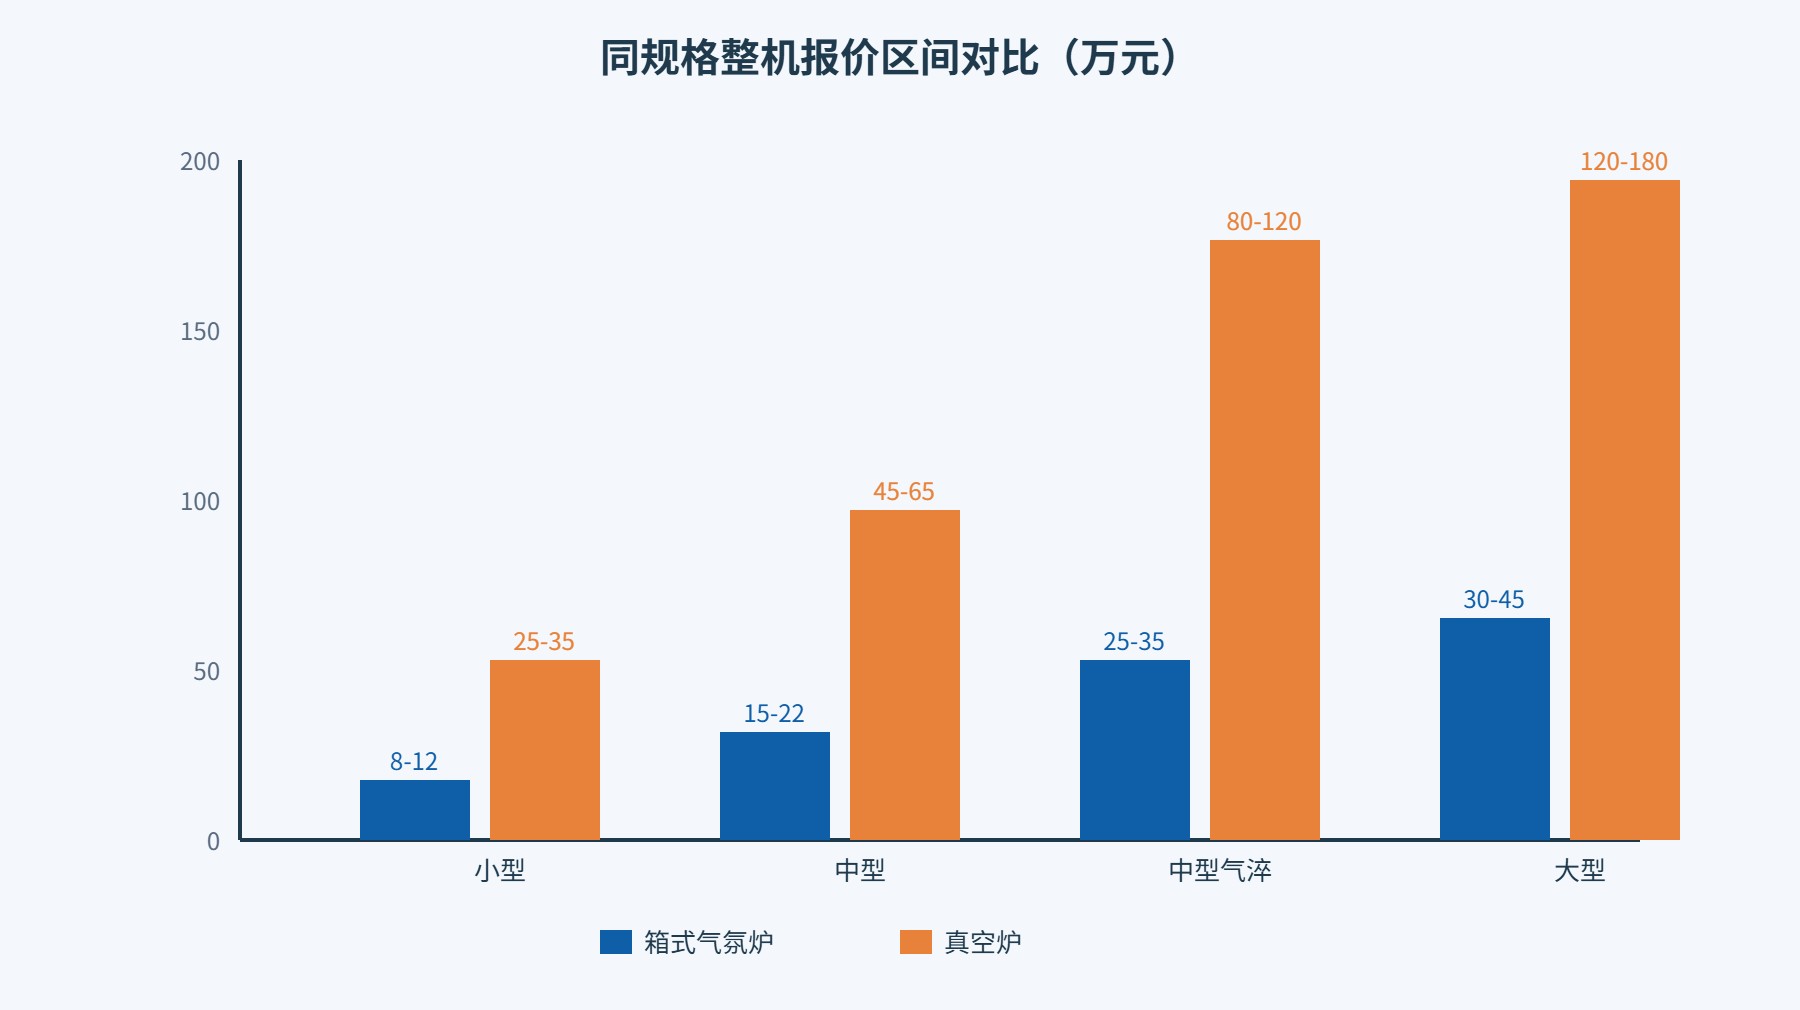
先看整机报价。以下数据按行业常见配置整理,实际成交价会根据加热元件选型(硅碳棒、电阻带还是钼丝)、炉衬材料(氧化铝多晶纤维还是轻质高铝砖)、温控回路数量和售后条款浮动。同样是有效炉膛400×300×300毫米、额定温度1200℃这个规格,箱式气氛炉的整机报价大致在15万到22万元之间,而带气淬功能的真空炉同规格报价普遍在45万到65万元,差价已经拉到三倍。
| 规格(有效炉膛 / 额定温度) | 箱式气氛炉报价 | 真空炉报价 | 差价倍数 |
|---|---|---|---|
| 小型 200×150×150mm / 1200℃ | 8–12 万元 | 25–35 万元 | 约 2.8 倍 |
| 中型 400×300×300mm / 1200℃ | 15–22 万元 | 45–65 万元 | 约 3.0 倍 |
| 中型带气淬 400×300×300mm / 1300℃ | 25–35 万元 | 80–120 万元 | 约 3.5 倍 |
| 大型 600×500×500mm / 1200℃ | 30–45 万元 | 120–180 万元 | 约 4.0 倍 |
为什么真空炉贵这么多?拆开看成本结构就能明白。真空炉要多配一套机械泵加罗茨泵的真空获得系统,泵组本身就要几万块;炉膛内胆要用不锈钢焊接结构,不能用气氛炉那种耐火纤维直接贴面;炉壳要带水冷夹层,密封面用铜圈或者氟橡胶动密封;气淬炉还要加一台高速风机和导流筒。这些部件在箱式气氛炉上是省掉的——气氛炉只需要一个密封炉门、两路气路和硅碳棒加热元件。所以同样标称"1200℃热处理炉",两者的物料清单根本不是一回事。
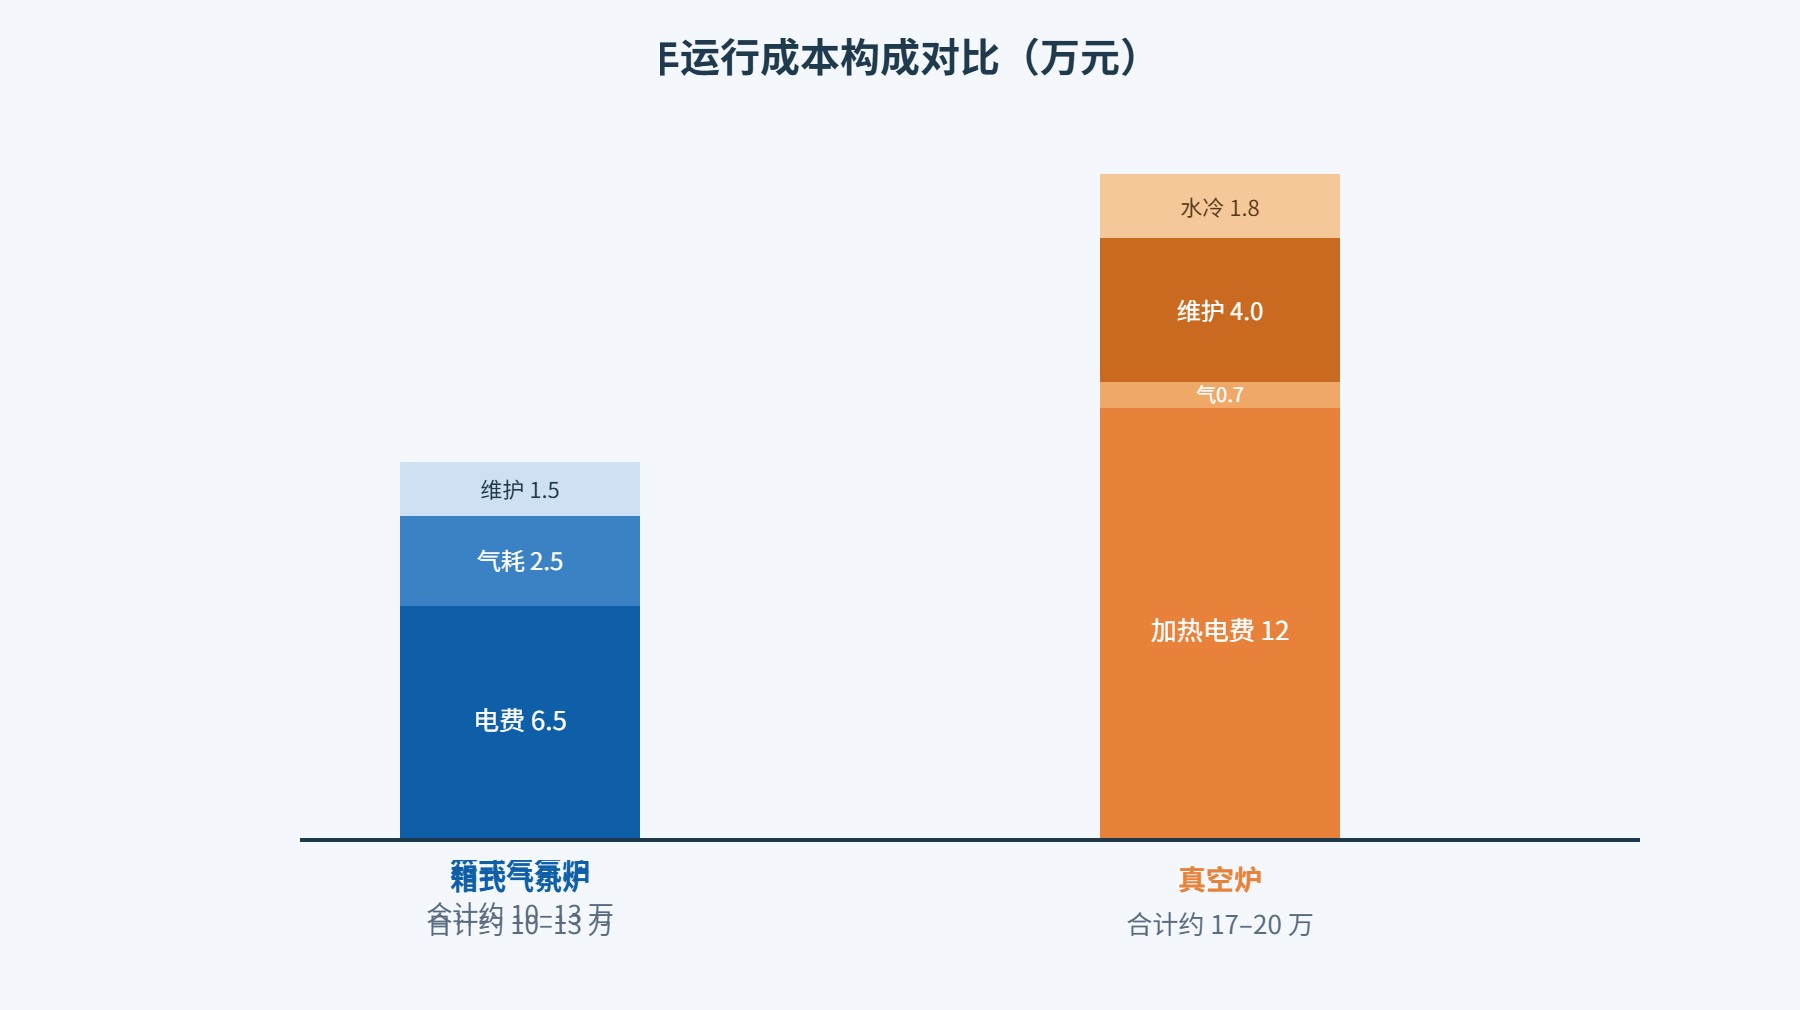
买设备只是一次性投入,真正决定几年下来花多少钱的,是运行成本。我们按一台中型炉(有效炉膛400×300×300毫米、额定1200℃)、年开工300天、每天跑两炉来测算,把电费、保护气消耗、易损件维护和水冷耗电分别列出来。这张表是给你做预算的锚点,具体数字会因为当地电价、气价和生产节拍浮动。
| 运行项目(年开工300天) | 箱式气氛炉 | 真空炉 | 说明 |
|---|---|---|---|
| 加热功率 | 约 30 kW | 约 45 kW | 真空炉内胆散热路径更长 |
| 年加热电费 | 约 6.0–7.0 万元 | 约 11.0–13.0 万元 | 按工业电价0.8元/度估算 |
| 保护气消耗 | 2.0–3.0 万元/年 | 0.5–1.0 万元/年 | 气氛炉全程通N₂/Ar 2–5 m³/h |
| 易损件维护 | 1.0–2.0 万元/年 | 3.0–5.0 万元/年 | 硅碳棒/密封圈 vs 真空泵油/动密封 |
| 水冷机组耗电 | 基本无 | 1.5–2.0 万元/年 | 真空炉炉壳、泵组需持续水冷 |
| 年运行成本合计 | 约 10–13 万元 | 约 17–20 万元 | 不含人工与折旧 |
这张表里有几个容易被忽略的点。第一,气氛炉的气耗是连续的:从升温、保温到冷却前期,保护气要一直通着,流量2到5立方米每小时,一炉跑下来氮气或者氩气要用掉十几立方米,一年下来气费两万多。真空炉只在抽真空结束、充氩气冷却这一步用氩气,用量小很多,一年氩气费几千到一万块。第二,真空炉的维护费贵在真空泵:机械泵的泵油每半年要换一次,罗茨泵的密封和轴承要定期检修,动密封氟橡胶圈老化就要换,一次保养几千块出去。第三,水冷机组是真空炉的隐性成本,炉壳和泵组不能断水,断水几分钟密封面就会过热变形,这部分电费和水处理的钱要提前留出来。
还有一笔账容易被漏算:场地与配套。气氛炉对厂房的要求接近一台普通电阻炉,380伏动力电、一路保护气管路、排废气到室外即可,地面承重按每平方米一吨考虑基本够用。真空炉除了这些,还要预留水冷机组的位置(冷却水箱加冷却塔占地大约三到四平方米)、压缩空气接口(驱动气动蝶阀)、排污沟,以及真空泵运行时的振动隔离。厂房层高低于4米的车间,吊装真空炉内胆时会比较吃力,这些前期不改,设备到场再返工就被动了。
算完成本,还得回到你的产品本身。设备再好,做不了你的工件类型也是白搭。下表把热处理厂常见的工件和工艺列出来,逐个给倾向性建议。注意这里说的是"倾向",不是"只能"——气氛炉通过提高气体纯度和露点控制,也能做一部分光亮件;真空炉做普通碳钢退火属于性能过剩。
| 工件 / 工艺 | 温度区间 | 倾向选择 | 原因 |
|---|---|---|---|
| 304/316 不锈钢普通退火(后续要酸洗抛光) | 950–1050℃ | 箱式气氛炉(N₂) | 表面允许轻微氧化,成本低 |
| 不锈钢镜面件光亮退火(不允许氧化色) | 1050–1100℃ | 真空炉 或 高纯度气氛炉(露点≤-60℃) | 氧分压要压到很低 |
| 铜材、铜合金光亮退火 | 500–700℃ | 箱式气氛炉(N₂+微量H₂) | 温度低,气氛炉足够覆盖 |
| 碳钢淬火、回火(防脱碳) | 840–920℃ | 箱式气氛炉(甲醇裂解/氨分解) | 真空环境下碳钢表面易贫碳 |
| 粉末冶金不锈钢、铁铜烧结 | 1120–1300℃ | 真空炉 或 氢气气氛炉 | 孔隙内部气体靠气氛置换 |
| 高温合金、钛合金退火 | 1000–1200℃ | 真空炉 | 高温下气氛炉氧含量难压到工艺要求 |
| 电子陶瓷、结构陶瓷烧成 | 1000–1200℃ | 箱式气氛炉 | 批量大,真空炉经济性差 |
这张表里有两个反常识的点值得说一下。一是碳钢淬火回火,很多人以为真空炉什么都能做,其实碳钢在真空中加热,表面的碳会被还原脱出来,造成贫碳层,硬度上不去;反而要在甲醇裂解气或者氨分解气的气氛炉里,靠气氛控制碳势,才能保证淬火后的表面硬度。二是粉末冶金烧结,多孔压坯内部的空气靠气氛炉持续通氢气或者氨分解气置换,效果比真空炉更好,氢气还能把粉末表面的氧化膜还原掉。
除了材质和温度,批量大小也是一个隐性变量。同样一批不锈钢退火件,如果一次装炉能压满有效炉膛,气氛炉一炉的能耗摊到每件上就很低;如果每次只装半炉、一天跑不到两炉,真空炉和气氛炉的单件成本差距会被拉大,这时候反而要考虑上一台更小规格的气氛炉,而不是硬用大炉跑小件。反过来,订单稳定到每天四炉以上、工件全是高光亮要求,真空炉的单位能耗优势才体现得出来。
还有一个容易被采购忽略的维度,是工件出炉后的表面状态分级。如果工件下一道工序是酸洗、喷砂或者机加工,表面带一层均匀的氧化皮并不影响后续质量,气氛炉通氮气做出的略带色工件已经够用;反之如果工件是直接出货的装饰件、外观件,或者下一道是镜面抛光,氧化皮厚薄不一会造成抛光工时拉长、色差难收,这时候才需要上真空炉或者高纯度气氛炉。把工件的下一道工序画在工艺流程图上,比单看材质更能判断设备选型是否合适。
把前面的成本和场景拼到一起,选型其实就变成了一道带约束的算术题。我们按常见的预算档位,给一套可操作的决策路径。
在动手采购之前,还有一个低成本的验证办法:先把一两批高光亮订单外协给有真空炉的加工厂做三到六个月,记录真实的单件加工费、良品率和交期稳定性。如果外协成本长期居高不下,且订单量稳定增长,再上真空炉的依据就比较扎实;如果外协价格已经能压住、交期也稳,自购设备反而会出现闲置。气氛炉这一步则建议早上,因为它的通用性强,普通退火、回火、铜材退火都能接,投产当天就能产生加工费收入,不必等高光亮订单成熟再一起投。
真空炉在光亮退火和高温合金上的能力边界、气淬速度和温度均匀性的实测数据,可参考真空炉产品中心里的技术参数页,那里有不同型号真空炉的有效温区和极限真空度。对大多数刚起步的热处理厂来说,一步到位上真空炉,往往会出现设备半年开不了几炉的情况;反过来,为了省几十万硬上气氛炉接高光亮订单,废品率又会吃掉利润。把产品清单和预算摆在一起对一遍,决策通常不困难。如果产品里既有普通退火件又有光亮件,优先把普通件的产能用气氛炉喂饱,光亮件按订单量再决定是外协还是自购真空炉,不要一上来就把所有工序压在一台设备上。
2024年,佛山一家做304不锈钢厨具配件的制品厂找过来,初期预算18万元,产品以退火为主,表面允许后续酸洗抛光。东莞志远工业设备给配了一台有效炉膛400×300×300毫米、额定1200℃的箱式气氛炉,通氮气加5%氢气,流量3立方米每小时,退火温度1050℃保温1.5小时。运行两年,年退火工件约120吨,年运行电费加气耗加维护约11万元。后来接了一批镜面抛光件订单,表面不允许任何氧化色,又追加了一台小型真空炉专做高光亮工序。两台设备分工跑,气氛炉做量大面广的普通退火,真空炉只做高光亮件,整体投资比一步到位上两台真空炉省了约60万元。