

联系电话
13631572573


加热元件是箱式气氛炉里损耗较快的部件。1200℃炉型常用硅碳棒,600-950℃中温区间常用Cr20Ni80电阻带,钼丝则用在要求低露点的还原气氛炉上。判断元件是否老化,直接方法是把出厂记录的冷态阻值和现在实测的阻值做对比,不用凭感觉猜。
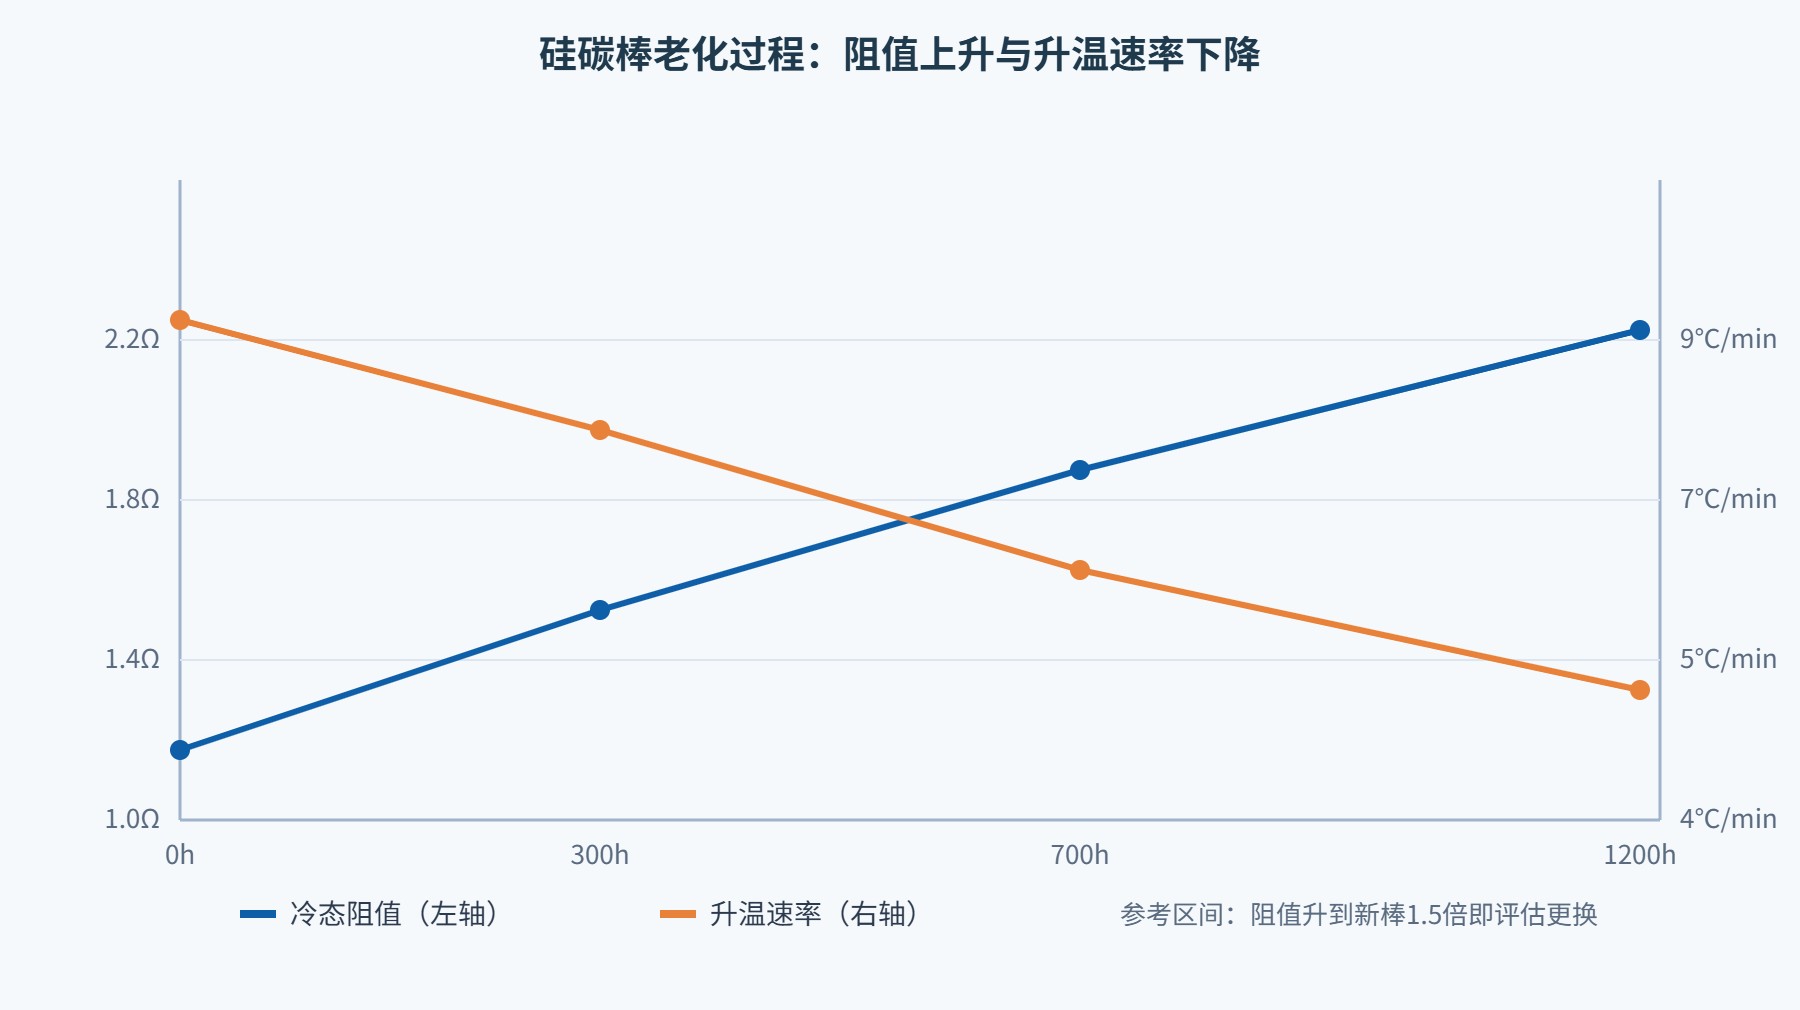
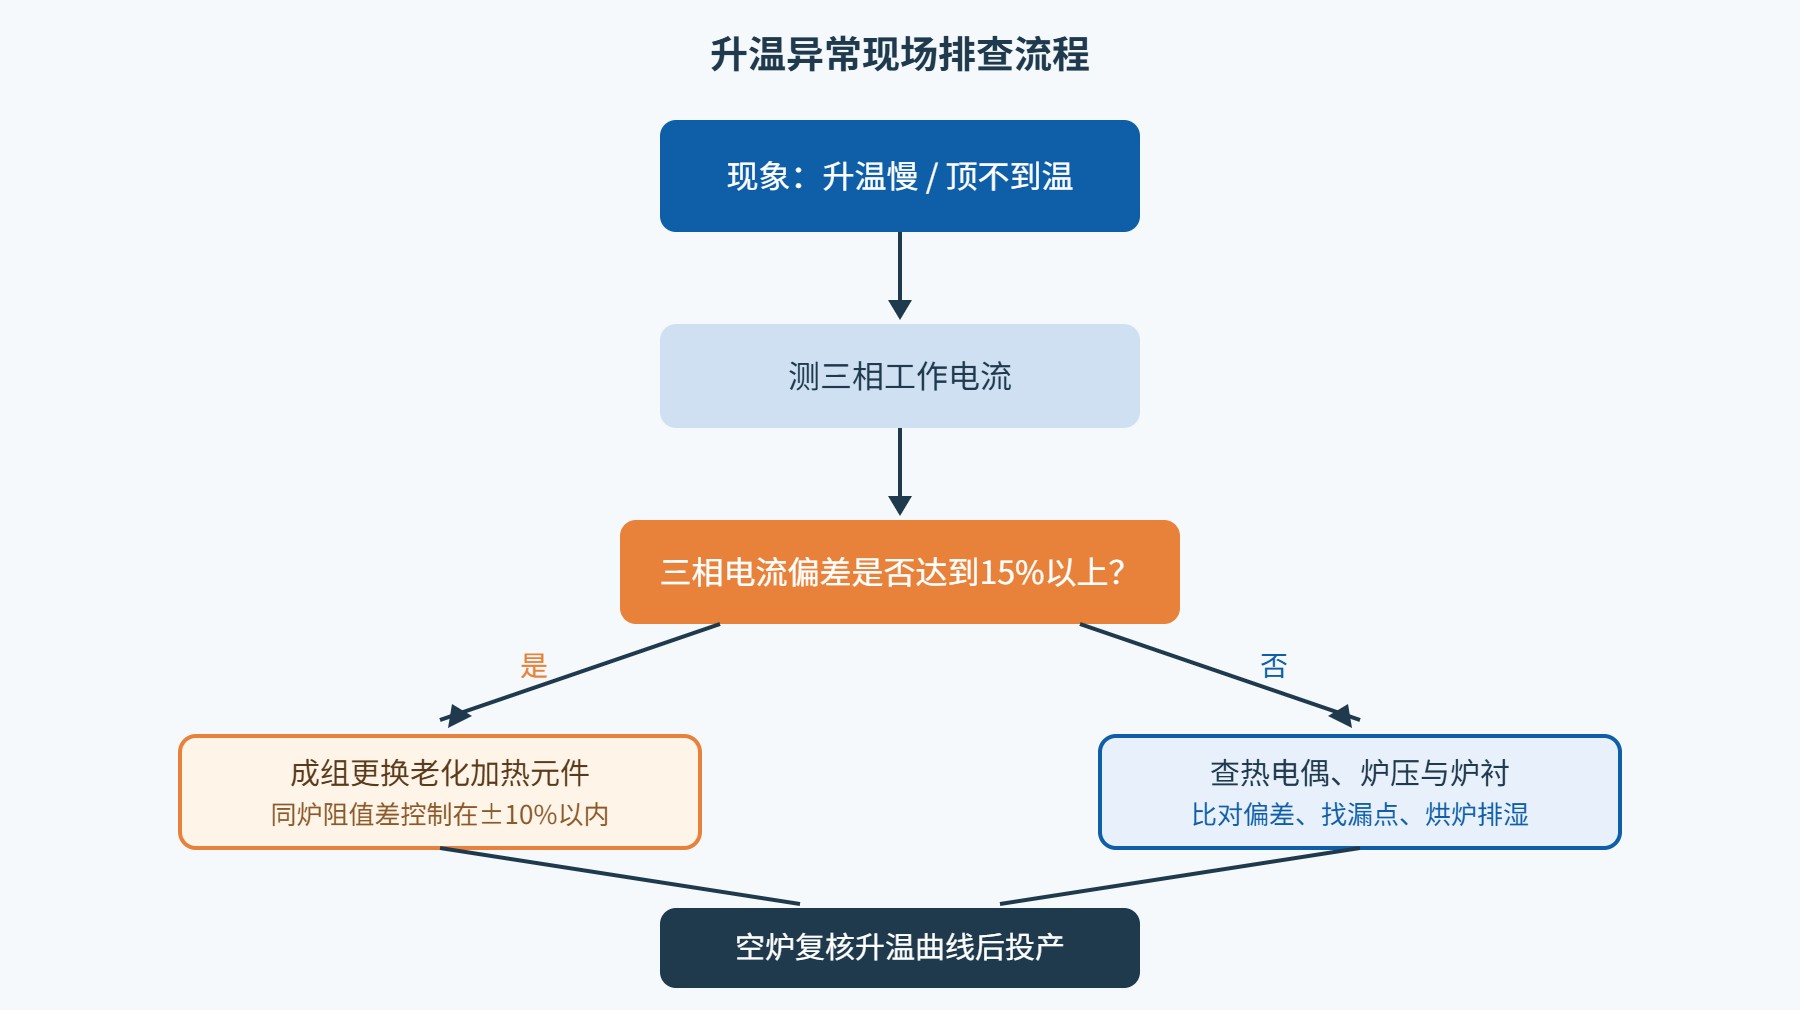
硅碳棒在使用过程中表面逐渐氧化,阻值随运行时间上升,行内叫“老化”。新棒冷态阻值一般在1.2Ω上下,累计运行800-1200小时后可能升到1.8-2.2Ω。阻值上去以后,同样的二次电压下工作电流下降,升温速率从设计的8℃/min掉到4-5℃/min,保温段还会出现温度顶不到设定值的现象。现场发现升温一段比一段慢时,先不要急着改温控参数,用钳形表测每一相的工作电流,三相电流偏差达到15%以上,通常就是个别棒子老化。
电阻带的损坏前兆不一样。电阻带常在挂钩处、搭接处因为高温蠕变下垂变形,局部匝间距离缩小形成短路,表现是某一个温区单独超温、该相电流表读数偏高。处理时要降到室温,打开炉衬观察孔看电阻带是否下垂、匝间间距是否均匀。同一组元件建议成组更换,不要只换一根,新旧元件阻值不匹配会造成负载分配偏斜,新换的那根反而先烧。
硅碳棒更换时还要注意冷态电阻配组。同一炉里的棒子,冷态阻值差要控制在±10%以内,否则几根棒负载不均,阻值低的那根电流大、先烧断。更换后先空炉升温到600℃保温半小时,再升到工作温度,给新棒一个氧化膜形成的过渡阶段,使用寿命会稳一些。
气氛炉靠炉内微正压保护工件,炉门密封圈是维持压力的关键件。密封圈一般用硅橡胶或氟橡胶,长期在100-200℃炉门边缘工作,2-3年后会变硬、开裂、失去弹性。漏气后炉内微正压保不住,外部空气往里渗,工件就会氧化发花。
判断漏气的方法很简单:升温到400℃关闭排气阀,观察炉内压力能否维持在200-500Pa。如果压力几分钟内掉到100Pa以下,用一段布条沿着炉门边框、热电偶法兰、进气管接口移动,布条被吸动的位置就是漏点。也可以在通氮气状态下用肥皂水刷接口,冒泡处即漏点。
密封圈更换时要把门框槽内的残留旧胶、积碳清理干净,新密封圈接头处不要对接成直角,剪成45度斜口粘接。关门后先预紧一遍,升温到200℃再停气冷却,让密封圈在热态下贴合定型。日常别用蛮力紧压紧轮,压得过紧会加速橡胶永久变形。
漏气还有一个容易漏看的位置:进出气口的电磁阀和流量计接头。氮气管路如果是铜管扩口连接,半年后可能因为振动松脱。建议每周点检一次流量计读数,同一工艺流量设定下,流量计读数比新炉时差20%以上,就要查管路是否微漏。
炉温问题分两类:一类是“顶不到温”,设定1050℃实际只到980℃;一类是“超温”,温度冲过设定值30-50℃。顶不到温多数和加热元件老化、保温层吸潮有关;超温多数和热电偶安装位置、固态继电器触点粘连有关。
炉衬吸潮是梅雨季节常见问题。长期停炉后重新开炉,氧化铝多晶纤维炉衬吸水,升温时水分蒸发吸热,前两炉升温明显变慢,保温段温差拉大。处理办法是按烘炉曲线空炉烘一次:150℃保温4h、350℃保温4h、600℃保温2h,把炉衬里的残余水分排掉。烘炉后再做九点测温,均匀性通常能回到±8℃以内。
温度失控要先看固态继电器。加热回路里固态继电器如果触点熔焊,温控仪已经断电,加热元件还在加热,温度会一路往上冲。现场应配独立的超温保护仪表,用独立热电偶加独立报警输出,超温到设定上限就切断主回路电源,这是防止炉温失控烧炉的一道保险。
装上工件后炉温均匀性也会变化。料筐堆得太满、工件挡住气流通道,中间和边角温差能拉大到±15℃。装炉时工件之间留20-30mm间隙,料筐不要贴到炉壁,负载系数控制在炉膛容积的三分之一左右,测出来的温度数据才有参考意义。
加热回路还要区分“电阻变大”和“接触不良”两种情况。测元件阻值正常、但升温还是慢,就要查接触器触点和接线端子,端子氧化发热会造成接触电阻,炉前测电压和柜端测电压能差出几伏。每次点检用红外测温枪扫一遍接线排,端子温升超过环境温度40℃就要停车紧固,这是小隐患拖成大停炉的常见路径。
| 故障现象 | 可能原因 | 排除步骤 | 涉及部位 |
|---|---|---|---|
| 升温慢、顶不到温 | 硅碳棒/电阻带老化,冷态阻值上升 | 测三相电流,偏差达15%成组更换元件 | 加热系统 |
| 炉压保不住、工件发花 | 密封圈开裂、管路接头微漏 | 布条吸动法或肥皂水找漏点,更换密封圈或紧固接头 | 密封与气路 |
| 温度冲过设定值 | 固态继电器触点熔焊、热电偶脱落 | 断电测继电器通断,重装热电偶,校验超温保护回路 | 温控回路 |
| 九点测温均匀性超标 | 炉衬吸潮、装炉过满挡气流 | 按烘炉曲线排湿,调整装炉间隙与负载系数 | 炉衬与装炉 |
| 硬度偏低或脱碳 | 炉内残氧偏高、淬火转移时间过长 | 升温前大流量排气15-20分钟,压缩转移时间到15秒内 | 气氛与操作 |
炉子本身能升温、能保温,出来的工件却不合格,这类问题占现场投诉的一大半。氧化发花多半是气氛问题,脱碳多半是炉内残氧偏高或冷却段进气,硬度不均则要结合炉温均匀性和装炉方式一起看。
氧化的排查顺序:先查气源纯度。液氮汽化氮气纯度应达到99.999%,瓶装氮气注意看合格证;再查露点,保护气露点要求≤-40℃,管路里如果有水、有油,工件表面就会发黄。最后查流量,保温期流量维持2-5m³/h即可,太大反而把炉壁辐射热带走,太小炉内正压不够。
碳钢淬火件脱碳,表面硬度测下来比要求低HRC2-3度,通常是升温阶段炉内空气没排干净。办法是升温到300℃前先大流量排气15-20分钟,把炉膛里的空气置换掉,再降回正常流量升温。氨分解气氛用于不锈钢时,分解率要调到合适区间,分解率不足会导致工件表面增氮发亮异常。
硬度不均的工件,切样做金相看脱碳层深度,再对照九点测温记录。如果炉温均匀性本身合格、装炉也规范,就要检查淬火转移时间:气氛炉出料后到淬火槽的转移时间控制在15秒以内,超过30秒,小件硬度会明显偏低。
冷却段进气也会造成氧化。工件从保温区拉到冷却区时,如果冷却气阀打开太快、炉内形成瞬时负压,外部空气会从出料口倒灌。正确操作是先把炉内压力提到500Pa以上再拉开料筐,冷却气流量从小到大渐变,等工件降到300℃以下再开门。出料门密封圈和炉门密封圈是两条独立密封线,保养时要分别检查,很多厂只看炉门、漏掉了出料口。
热电偶是温度测量的源头,K型热电偶长期在1000℃以上工作,偶丝会高温氧化、热电势漂移,半年到一年偏差可能达到10-20℃。仪表显示1050℃,实际炉温可能只有1030℃,工件工艺温度差了20度,组织和硬度都会受影响。
现场简易比对方法:用一支校验过的标准铠装热电偶,从观察孔插到工件区位置,和炉用热电偶同点对比。两点偏差超过5℃就要考虑校准或更换。热电偶安装时保护套管不要贴到加热元件上,插入深度为保护管直径的8-10倍,否则测到的是壁温不是工件温。
温控仪表的偏差要和热电偶分开判断。换一支新热电偶后偏差依旧,问题就在仪表或固态继电器。PID参数在不同温区响应不一样,升温段快、保温段慢,改动PID后要空炉做一次升温曲线复核,不要凭手感反复加参数。真空炉的温控回路对采样速度和抗干扰要求更高,两类设备在温控系统上的差异,可参考真空炉产品中心的技术说明;这里只提醒一点:热电偶补偿导线必须用对应型号,铜芯线直接接长会引入额外偏差。
每次大修后建议把整炉的温控参数记档:设定温度、升温速率、保温时间、各相电流、炉压、流量,留一份记录贴在电柜内。下一炉出现异常时,拿记录一对,偏差是渐进的还是突变的,一目了然——渐进偏差指向元件老化,突变偏差指向线路松动或仪表故障,排查方向立刻就分开了。
| 校准点(℃) | 炉用偶示值(℃) | 标准偶示值(℃) | 偏差(℃) | 处理决定 |
|---|---|---|---|---|
| 600 | 603 | 600 | +3 | 继续使用,下个周期再校 |
| 800 | 806 | 800 | +6 | 列入下周更换计划 |
| 1000 | 1015 | 1000 | +15 | 立即更换偶丝 |
| 1100 | 1122 | 1100 | +22 | 偶丝已漂移,换偶并校验仪表 |
故障停机的代价远高于保养。一台1200℃箱式气氛炉,一次计划外停炉加处理半天,损失的产能和返工工件往往超过一整年的易损件费用。把点检和更换周期排进班组交接班记录,大部分故障能在萌芽阶段处理掉。这类周期表,东莞志远工业设备在交付设备时会随机给到客户现场,结合实际班次密度微调即可。
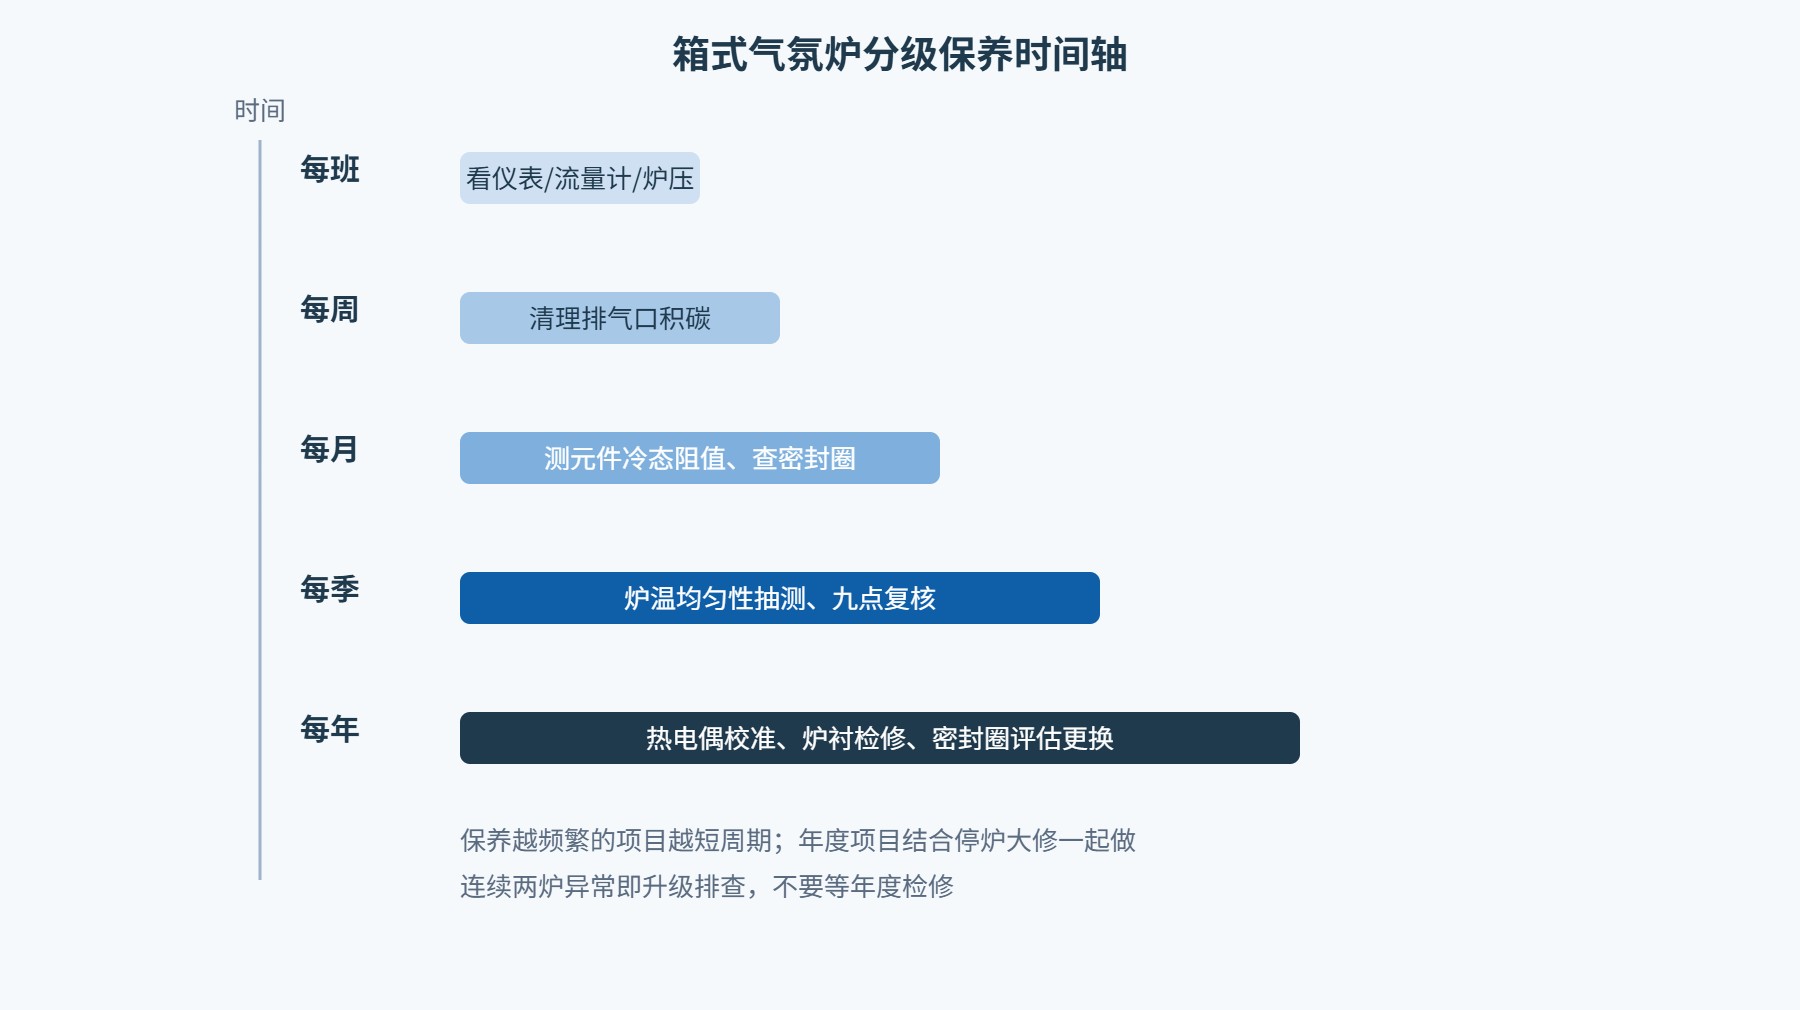
保养分四级:每班点检看仪表、看流量计、看炉压;每周清一次排气口积碳;每月测一次加热元件冷态阻值、检查密封圈外观;每季度做一次炉温均匀性抽测;每年安排一次热电偶校准和炉衬检查。下表是常用易损件的更换周期参考。
| 部件 | 检查/更换周期 | 判定标准 | 更换要点 |
|---|---|---|---|
| 硅碳棒 | 冷态阻值每季度测;累计800-1200h评估 | 阻值升到新棒的1.5倍以上 | 同炉阻值差±10%以内,成组更换 |
| 电阻带 | 每月观察外观;2-3年成组换 | 下垂变形、匝间间距不均 | 更换后空炉600℃保温半小时过渡 |
| 炉门密封圈 | 每周看外观;2-3年更换 | 变硬开裂、按压无回弹、炉压保不住 | 门框清胶,45度斜口粘接,热态贴合 |
| 热电偶 | 每半年比对,每年校准 | 同点偏差超过5℃ | 保护管插入深度为管径8-10倍 |
| 固态继电器 | 每月测一次通断 | 触点电阻偏大、动作有异响 | 断电更换,紧固散热片 |
| 炉衬 | 每年停炉检修时看表面 | 纤维脱落、砖缝开裂 | 局部修补;受潮先按烘炉曲线排湿 |
| 流量计/压力表 | 每班点检读数 | 同设定下读数比新炉偏差20% | 查管路微漏,必要时校准流量计 |
东莞一家五金热处理厂,一台950℃箱式电阻带气氛炉连续三炉不锈钢退火件表面发蓝判废。现场先测炉压,升温到400℃后炉压只维持在80Pa,明显偏低;沿炉门边框用布条找漏点,发现密封圈在门扣一侧开裂约3cm。更换密封圈并按斜口粘接工艺装复后,空炉烘一次,炉压从80Pa稳定到350Pa。再查加热回路,三相电流偏差达到22%,两组电阻带成组更换。整改后连续跟踪20炉,工件表面颜色恢复光亮,升温速率回到7.5℃/min。这个案例里,密封圈漏气和元件老化两个问题叠加,单换其中一个都不够。