

联系电话
13631572573


导读:本文从预热带排胶脱水、高温段烧结保温、冷却段控速三个阶段拆解推板窑温度曲线的设定逻辑,详解各温区温度与推板节拍的换算关系,给出N₂/H₂/氨分解三类气氛的流量配比与炉压平衡方法,帮助{city}工艺工程师在实际生产中快速整定温度曲线与气氛参数。
推板窑里没有"程序升温"这个概念——产品不是静止在某个温区里等它升温降温,而是被推板带着匀速穿过各个温度段。所谓"温度曲线",其实就是产品在不同位置感受到的温度随时间变化的轨迹。这条轨迹由两个变量决定:每个温区设定多少度、推板多久走一板。
举个具体例子:一条20米推板窑,推板长度200mm,推板节拍10分钟/板。那么推板走过整个窑体需要100分钟(20m÷0.2m×10min)。如果窑内分8个温区,每个温区长2.5米,产品在每个温区停留12.5分钟。把每个温区的设定温度连起来,就是产品经历的温度-时间曲线。东莞志远工业设备的技术工程师经常遇到客户问"为什么我们的曲线跟实验室马弗炉不一样",答案就在这里:推板窑的曲线是"空间温度分布×时间"的合成,不是程序控温的时间轴。
调整温度曲线有两种手段:一是改变温区设定温度(改变每个位置的温度),二是改变推板节拍(改变在每个位置停留的时间)。实际调机时两种手段配合使用:温度定形、节拍定时间。
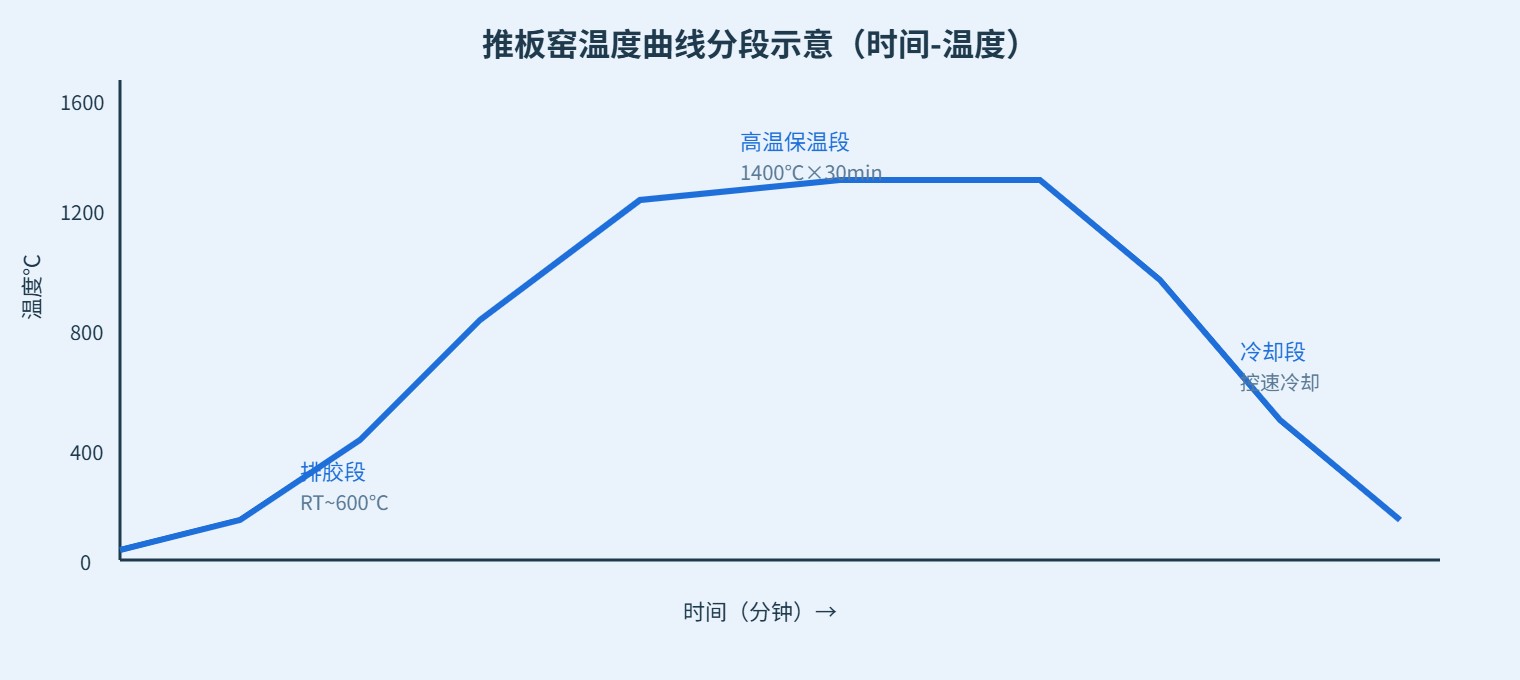
预热带的核心任务不是"升温",而是"排胶"和"脱水"。很多粉体成型产品(MIM、陶瓷干压、流延)含有机粘结剂或水分,如果升温太快,粘结剂急剧挥发会导致产品起泡、分层、开裂。预热带通常从室温延伸到600℃,占窑长的20%到30%。
升温速率的设定取决于产品的排胶窗口。MIM产品常用的聚甲醛(POM)粘结剂在300到450℃之间集中分解,这个区间升温速率要控制在1到2℃/分钟,否则分解气体来不及排出就会撑裂产品。陶瓷基片的水分在100到200℃蒸发,这个区间也要慢,2到3℃/分钟。排胶完成后(600℃以上),产品已经没有挥发分负担,升温速率可以加快到5到10℃/分钟。
在推板窑上怎么实现分段升温速率?答案是调整预热带的温区数量和间距。排胶要求慢,就把300到500℃区间拉长,多放一两个温区;排胶完成后要快,就把温区间距缩短。推板节拍10分钟/板、温区长2.5米时,产品在每温区停留12.5分钟,从300℃升到500℃需要经过两个温区,平均升温速率就是200℃÷25分钟=8℃/分钟——这个速率对MIM排胶来说太快了,需要把温区拉长到每个3.5米或者把节拍放慢到15分钟。
| 预热带温区 | 设定温度 | 产品感受温度 | 停留时间 | 升温速率 | 主要任务 |
|---|---|---|---|---|---|
| 1区 | 200℃ | 室温~180℃ | 12.5min | ~14℃/min | 表面水分蒸发 |
| 2区 | 400℃ | 180~380℃ | 12.5min | ~16℃/min | 粘结剂前期分解 |
| 3区 | 600℃ | 380~580℃ | 12.5min | ~16℃/min | 排胶收尾·脱碳 |
| 4区 | 900℃ | 580~880℃ | 12.5min | ~24℃/min | 快速升温到烧结前 |
高温烧成带是整条窑的核心,温度最高、停留时间最长。这个区间的工艺目标是让产品完成烧结反应或晶相转变。保温时间不是拍脑袋定的,它取决于三个因素:产品壁厚、扩散距离、反应活化能。
以Al₂O₃陶瓷为例,2mm厚的基片在1550℃需要保温60到90分钟才能完成致密化;如果壁厚增加到10mm,保温时间可能需要3到4小时。在推板窑上,高温段长度=保温时间×推板前进速度。推板前进速度=推板长度÷推板节拍,比如200mm推板、10分钟/板,前进速度就是20mm/分钟。需要保温90分钟,高温段就需要1800mm(1.8米),加上升温过渡段,高温区总长一般要4到6米。
高温段通常分多个温区控制:接近烧结温度时设一段"预热区"(比烧结温度低100到150℃),烧结温度本身设2到3个温区保持一致,然后是"降温过渡区"。多个温区保持同温是为了保证高温段有足够的恒温长度,产品在这一段温度波动小。东莞志远工业设备在调试时发现,很多客户的产品烧结不均,原因不是温度不准,而是高温恒温段太短——产品刚升到温就马上进入降温段,等于没有真正保温。
| 产品类型 | 烧结温度 | 保温时间 | 推板节拍 | 高温段长度 | 气氛 |
|---|---|---|---|---|---|
| Al₂O₃陶瓷基板 | 1550~1600℃ | 60~90min | 10min | 6~9m | 空气 |
| 铁氧体永磁 | 1250~1350℃ | 120~180min | 15min | 10~12m | 空气 |
| MIM不锈钢 | 1350~1400℃ | 30~60min | 8min | 3~5m | N₂/H₂ |
| 磷酸铁锂 | 700~800℃ | 300~480min | 30min | 15~20m | 空气/O₂ |
| ZnO压敏电阻 | 1100~1200℃ | 120min | 12min | 8m | 空气 |
冷却段经常被忽视,但它对产品性能的影响不亚于高温段。有些材料在高温下形成的晶相,冷却快了会保留亚稳态,冷却慢了会析出第二相或晶粒长大。比如铁氧体磁体在1000℃以上冷却太快会产生内应力导致磁性能下降;而石英陶瓷在573℃有α→β相变,这个区间必须慢冷,否则产品会炸裂。
冷却段一般分三步:高温缓冷段(从烧结温度降到800℃,控速1~3℃/min)、中速冷却段(800℃到300℃,可以快一些5~10℃/min)、低温快冷段(300℃以下,风冷或水冷夹套,直接降到80℃出料)。冷却段长度一般占窑长的25%到35%。
冷却段的气氛方向很重要——通常气氛从冷却端流入、从窑头排出,形成"逆流":新鲜的低温气氛先冷却产品,再吸收热量进入高温段,既节能又防止冷却段产品被高温端的挥发物污染。这种逆流设计在氮气保护窑中尤其重要。
温度曲线调好之后,气氛参数就是决定产品一致性的第二个关键变量。气氛控制要解决三个问题:纯度够不够、流量稳不稳、炉压正不正。
| 气氛类型 | 典型流量 | 氧含量控制 | 适用产品 | 安全等级 |
|---|---|---|---|---|
| 空气 | 自然对流 | ~21% | 陶瓷、铁氧体 | 常规 |
| N₂ | 2~5m³/h | 100~500ppm | MIM、电子陶瓷 | 常规 |
| N₂+H₂(95:5) | 3~6m³/h | ≤100ppm | 不锈钢烧结 | 需氢报警 |
| 纯H₂ | 5~10m³/h | ≤10ppm | 铜基烧结、钨钼 | 防爆+尾气燃烧 |
| 氨分解(N₂+3H₂) | 4~8m³/h | ≤50ppm | 磁性材料、不锈钢 | 防爆+尾气处理 |
气氛流量和温度曲线是互相耦合的:高温段温度高,气体膨胀,如果流量不变,实际流速会变大;推板节拍变了,产量变了,挥发物总量变了,需要的吹扫流量也要跟着调。真空钎焊炉的客户在配套推板窑做铜基零件烧结时,经常需要把这两套参数放在一起调试。
案例:东莞某磁性材料厂的永磁铁氧体推板窑,产品烧出来磁通量波动±3%。检查发现是冷却段降温太快——从1200℃到600℃只用了40分钟(15℃/min),磁体内部产生微裂纹。把冷却段延长到90分钟(6℃/min),同时把N₂流量从4m³/h降到3m³/h减少气流扰动,磁通量波动收窄到±1%以内。
Q1:推板窑温度曲线和马弗炉程序曲线能直接对应吗?
不能直接照搬。马弗炉是静止样品在时间轴上程序升温,推板窑是移动样品在空间温度场上行走。实验室数据要换算成推板窑曲线,需要知道推板速度和温区长度,再反推每个温区的设定温度。
Q2:推板节拍和产量是什么关系?
节拍越短产量越高,但产品在高温段的保温时间也越短。节拍是产品质量和产能之间的平衡点,不能为了提产量盲目加快推料。
Q3:排胶段为什么容易出问题?
排胶段是有机物集中分解的区间,产生大量气体。如果升温太快或气氛吹扫不够,分解气体在产品内部聚集,导致起泡、分层、裂纹。
Q4:推板窑上下温差怎么调?
通过独立调节上下加热元件的功率比例来实现。一般上部散热快需要功率大些,下部受推板蓄热影响温度偏高。具体比例要根据实际测温结果调整。
Q5:炉压应该控制在多少?
一般微正压5到20Pa即可。压太高会从进料出料端喷火冒烟,压太低外部空气容易窜入。微压变送器自动调节进气阀维持炉压稳定。
Q6:为什么推板窑的氧含量总是波动?
常见原因有三个:推板进出时带入的空气、密封件老化漏气、气氛纯度不稳定。建议在窑头窑尾加气幕,定期检查炉门密封,氧探头定期校准。
Q7:温度曲线调好了,为什么换批产品还要重新调?
不同产品的装料密度、产品尺寸、热容量不同,同样的温区设定,产品实际感受到的温度会有差异。新产品上线需要做测温跟踪,用测温环或热电偶实测产品温度曲线。
Q8:推板窑能做快速升温吗?
可以,但受推板和耐材的热冲击限制。常规推板窑的升温速率(产品感受)一般不超过10℃/min,太快会导致推板开裂、耐材剥落。
Q9:气氛流量越大越好吗?
不是。流量太大不仅浪费气体,还会在窑内形成湍流,把高温段的挥发物吹回冷却段沉积在产品上,同时增加热损失推高能耗。按炉膛截面0.05~0.2m/min流速设计即可。
Q10:{city}地区客户怎么获取工艺曲线调试支持?
东莞志远工业设备在交付推板窑时会派工艺工程师到场调试7到15天,帮助客户把温度曲线和气氛参数调到合格状态,后续也提供远程技术支持。
Q11:冷却段需要单独通气氛吗?
一般气氛是从冷却端逆流进入、从窑头排出,不需要在冷却段额外通气。但有些产品需要在冷却段特殊气氛(如氮气快速冷却不锈钢防氧化),可以在冷却段单独进气口。
Q12:测温环怎么用?
测温环是一种高温示温材料,放在产品旁边随推板走完整个窑,出炉后测量环体收缩尺寸,对照温度-尺寸表就能知道产品实际经历的最高温度。比热电偶方便,因为热电偶走线在推板窑里很难处理。