

联系电话
13631572573


真空钎焊气淬复合炉把真空钎焊与高压气淬两道工序集成在同一台设备里,工件钎焊完成后不开炉、不转移,直接在炉内充入高压惰性气体完成淬火,缩短工艺周期并减少二次氧化与变形风险。本文从复合工艺的由来出发,讲清复合炉的整体结构、钎焊到气淬的切换过程以及气淬系统的核心部件,帮助读者理解这类设备的工作原理与设计要点。
在常规的分体工艺中,工件先在真空钎焊炉里完成焊接,出炉后再转移到气淬炉进行热处理。两次装炉、两次抽真空,中间还要经历转运和短暂暴露,不仅拉长了生产节拍,对不锈钢、高温合金这类材料而言,钎焊后若不能及时淬火,接头和母材的组织状态也可能偏离预期。
真空钎焊—气淬复合炉结构示意图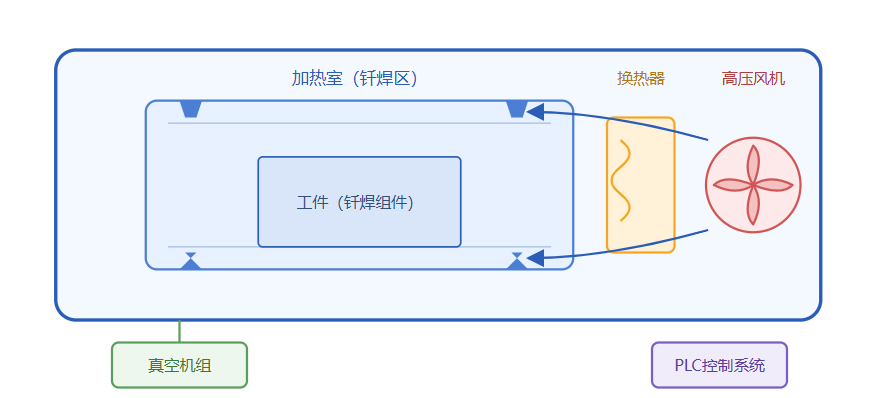
加热室(钎焊区)工件(钎焊组件)换热器高压风机真空机组PLC控制系统示意图,实物照片待提供/确认
复合的思路正是在这个背景下提出的。把钎焊与气淬放在同一炉内连续完成,钎焊保温结束后直接降温到淬火温度,随即充入高压气体快冷,让焊接与热处理在一个热循环里收口。这样既减少了重复加热和抽真空的能耗,也避免了工件在工序间暴露带来的氧化隐患,对批量生产的节拍控制比较有利。
需要说明的是,复合并不是简单地把两台炉子拼在一起。钎焊强调缓慢均匀的升温与恒温,让钎料充分润湿、填缝,而气淬追求的是尽可能快且均匀的冷却,两者对设备的要求并不相同,这就决定了复合炉在结构上要做针对性设计。
从整体上看,真空钎焊气淬复合炉主要由炉体、加热室、气淬系统、真空系统和控制系统五部分组成。炉体多采用卧式圆筒结构,承压壳体按气淬压力设计,既能承受真空状态的外压,也要承受充气后数倍乃至十几倍大气压的内压。
加热室是钎焊的核心区域,由发热体、多层隔热屏和料筐构成。发热体常用钼带或石墨材料,按温区布置并独立控温,保证炉温均匀性。隔热屏采用多层金属或复合毡结构,减少热损失。气淬系统则包括高压风机、换热器和布置在加热室四周的喷嘴,负责在淬火阶段提供高速气流。
真空系统一般由机械泵、罗茨泵和扩散泵(或油增压泵)组成,按目标真空度选配。控制系统以PLC为核心,配合温控仪表和工控机,实现升温曲线、真空度、气淬压力与冷却时间的程序控制,并记录全过程数据。
料筐和炉门密封也是容易被忽视的部位。料筐要承受反复加热和冷却,常用耐热钢或钼合金制造,其结构还要保证气流通道畅通;炉门采用压紧机构和密封圈,配合水冷法兰,保证真空和承压状态下的可靠密封,长期使用后要定期检查密封件和压紧机构。
复合炉的一个关键环节,是钎焊与气淬之间的工艺切换。钎焊保温结束后,工件并不能立刻进入气淬,而是先按程序降温或均温到材料的淬火温度区间,让工件整体温度趋于一致,避免冷却时因温差过大产生畸变。
达到淬火温度后,真空系统按程序切换,向炉内回充高纯氩气或氮气至设定压力,同时启动高压风机。气流经风机增压后通过换热器,再由四周喷嘴高速喷向工件,带走热量并循环冷却。整个切换过程由程序自动完成,时间通常以分钟计,节奏紧凑。
冷却介质的选择要看材料。氮气成本相对低、来源稳定,适合大多数合金钢;氩气对高温合金、钛合金等活性较强的材料更稳妥,能减少高温下的反应;对冷却速度要求更高的场合,也会用到换热能力更强的氦气,但成本明显上升。
气淬虽然变形相对较小,但并非没有变形。对于形状复杂、壁厚悬殊的组件,若冷却过快,仍可能产生翘曲和尺寸变化。工艺上可通过提高均温质量、合理设置气淬压力和气流方向来减小变形,必要时配合专用夹具,把工件的关键尺寸约束住。
气淬系统的性能直接决定了复合炉的冷却能力,其中高压风机、换热器和喷嘴是三个核心部件。风机是气流循环的动力源,采用大功率电机和大直径叶轮,部分结构还会引入磁流体密封,保证在高压工况下的稳定运转。
换热器负责把气流从工件带走的热量及时释放,通常采用高效翅片管结构,配合炉体冷却水工作。喷嘴的布置关系到冷却的均匀性,常见做法是在加热室上下、前后、左右多方向布置,形成360°包围式气流,让工件各部位冷却趋于同步,减少局部硬度不均和变形。
为了进一步提升均匀性,不少设备还会采用气流换向技术,在冷却过程中按设定周期改变风向,避免工件某些部位长期处于气流死角。
与油淬相比,气淬的冷却相对温和、均匀,工件也不带出淬火油和油烟,省去了后续清洗工序,对车间环境和现场管理比较友好。但气淬的冷却能力总体上不及油淬,面对淬透性较差的材料或大截面工件,需要更高的气淬压力来弥补,这也是设备选型时要权衡的一点。
复合炉在设计和使用上有几个绕不开的难点。其一是炉体承压与隔热的矛盾:气淬压力越高,壳体越厚重,而加热室又要尽量减少热损失,这需要在结构与材料上做平衡。其二是冷却均匀性,钎焊组件往往形状复杂、壁厚不均,喷嘴设计和风向控制要结合典型工件来优化。
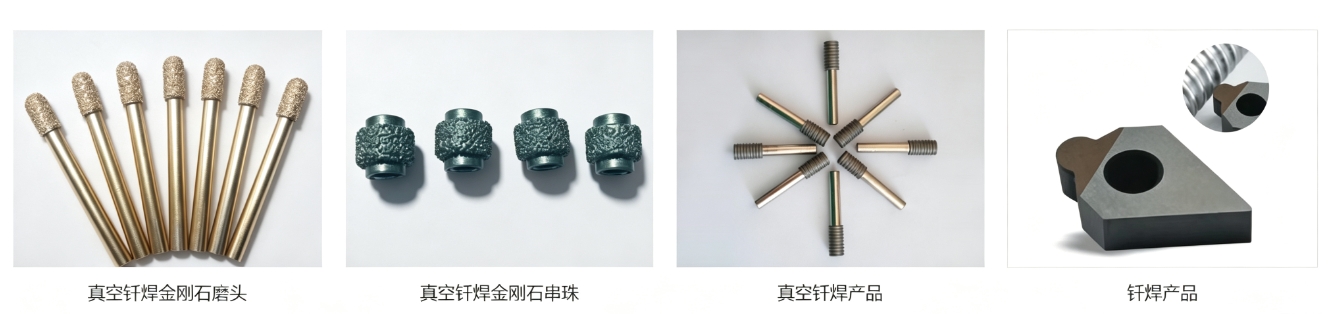
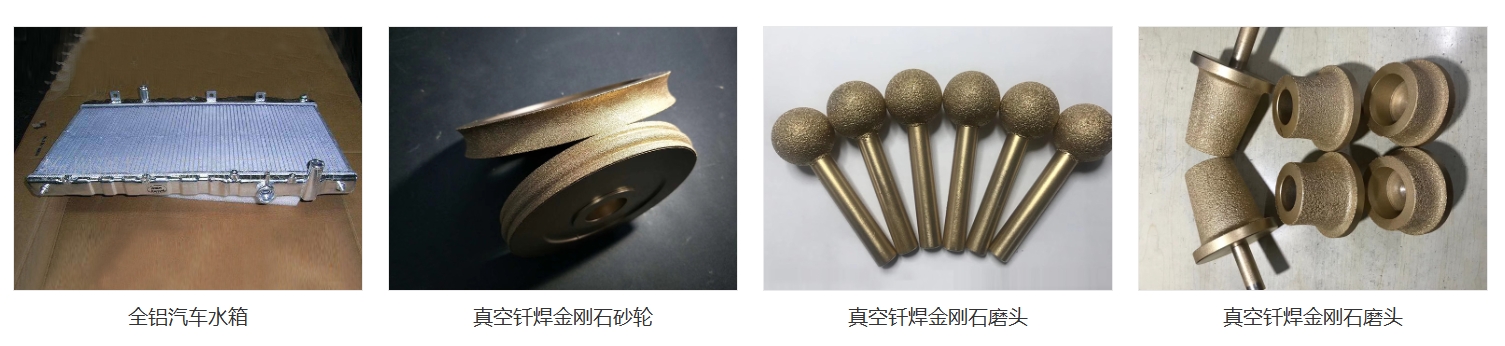
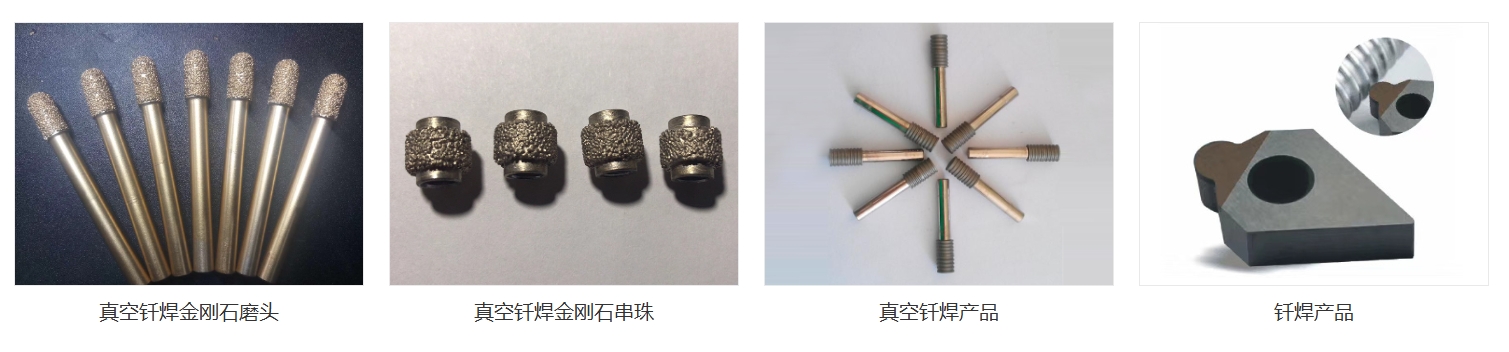
其三是工艺窗口的匹配。钎焊温度、保温时间与淬火温度、冷却速度要在一个程序里协调,对高温合金这类对热循环敏感的材料,往往需要先做工艺试验确定曲线。实际生产中,建议先进行小批量试片验证,确认接头质量和硬度达标后再固化工艺。
从使用角度看,复合炉对操作人员也提出了更高要求,既要懂钎焊工艺,也要了解热处理相变,设备的程序管理和日常点检需要相应规范。厂家交付时通常会配合工艺调试和操作培训,帮助用户掌握曲线设置和常见问题处理,这部分支持力度在选型时也值得关注。
■ 复合炉选型时,可重点关注气淬压力、炉温均匀性、极限真空度和冷却时间这几项指标;
■ 对形状复杂、壁厚悬殊的组件,应确认喷嘴布置与风向换向是否满足要求;
■ 高温合金、钛合金工件应优先考虑氩气冷却,并预留工艺试验时间。
以上内容围绕真空钎焊气淬复合炉的工作原理与结构组成展开。从工艺关联看,真空热处理炉在真空获得与程序控温上的做法与本设备相近,若工件还有单独的热处理需求,可作为相邻设备一并了解;而钎焊环节的温控与气氛控制经验,则可参考真空钎焊炉的相关配置。具体炉型规格与工艺方案,可结合工件尺寸、材质和产能要求与厂家进一步确认。