

联系电话
13631572573


真空炉这东西跟普通马弗炉不一样,不是把门一关通上电就能干活的设备。从开机前检查、装料方式、真空度控制到关机后的维护,每一步都有讲究。很多新客户第一次用真空炉,操作上一个没注意,样品报废了事小,设备弄坏了麻烦就大了。东莞市志远工业设备有限公司在交付真空管式炉和箱式真空炉的时候,都会把操作注意事项单独拎出来跟客户培训一遍,下面按流程把关键环节捋一捋。
一、开机前:三件事不能省
头一件事就是查冷却水。真空炉的炉壁、电极、密封圈都靠水冷却,水流量不够,密封件过热就会损坏,严重了炉壁都能变形。开机前看一眼流量计读数,一般要求水流量在每分钟10到15升,进出水温差不超过5度。冬天还要注意防冻,管路里的积水得排空,不然冻裂了修起来麻烦。
第二件事是清理炉膛。上一炉留下的工件残渣、石墨屑这些东西,在高温下会挥发,污染炉腔和真空系统。每次开炉前用吸尘器或者软布把炉膛清一遍,特别是加热元件和隔热屏之间的缝隙,最容易藏灰。
装料也有讲究。工件别直接搁在加热元件上,要放在坩埚或者料架上。料架导热性得好,不然工件底部温度上不去。装料量别超过炉膛容积的七成,留足气体流通的空间,不然升温不均匀,有的地方热有的地方凉。
二、抽真空和升温:节奏别太急
关炉门之后先别忙着加热。先抽真空,等真空度抽到工艺要求的数值,一般10的负二次帕以下,再开始升温。真空度没到就升温,残留空气里的氧气会跟工件反应,表面直接氧化掉。
升温速率也别贪快。有的客户想缩短周期,把升温速率设到每分钟20度甚至更高,结果炉腔内温差大,工件局部过热,加热元件也容易坏。常规工艺升温速率控制在每分钟5到10度,对温度均匀性要求高的材料还得更慢。
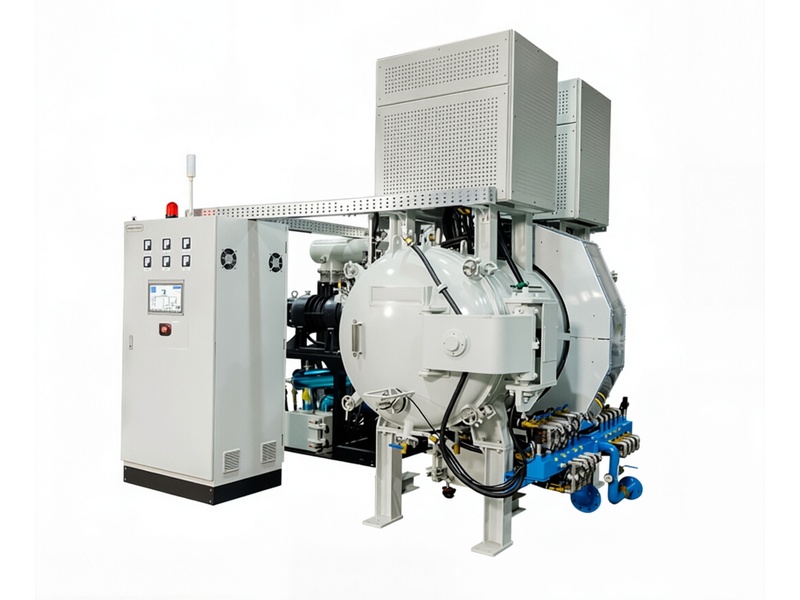
升温过程中要盯着真空度变化。如果真空度一直在往下掉,说明炉腔内有材料在放气。这时候要把升温速度放慢,或者在放气严重的温度段保温一会儿,等气体排完了再继续升温。这一步急不得,急了工件内部就容易出气孔。
三、冷却和关机:别让热冲击伤了设备
烧结完了别着急开门。真空炉冷却分两种,随炉冷却和充气强制冷却。随炉冷却要十几个小时,适合不怕氧化的材料。充气冷却就是先充入高纯氮气或者氩气,让气体在炉内循环带走热量,冷却时间能缩到两四个小时。 类似工况下,真空管式炉能够提供稳定的作业环境。
有个红线不能碰,冷却的时候不能直接往炉内通大气。炉腔还是高温状态,突然进空气,工件氧化不说,加热元件都可能烧损。必须等炉温降到200度以下才能破真空开门。配合真空箱式气氛炉做同类工艺的时候,冷却阶段的注意事项基本是一样的。
四、日常维护:建个台账心里有数
真空炉里的密封圈、真空泵油、发热体、热电偶都是消耗品,什么时候换、换过几次,全靠脑子记肯定乱。建议给每台设备建一本维护台账,每次保养的日期、换了什么零件、设备状态怎么样,都记上去。密封圈一般一年换一次,真空泵油三个月换一次,工况差的两个月就得换,热电偶半年校准一次。有了台账,备件采购可以提前计划,不会等设备趴窝了才临时找供应商,急件价格往往是正常采购的两倍。
再说两个真实的教训。一个实验室做氧化铝陶瓷烧结,第一次用真空炉把升温速率设到每分钟20度,结果样品内外温差大,出炉发现表面全是微裂纹。改成每分钟5度分段升温后,裂纹没了,致密度也均匀了。还有个工厂工人图快,炉温刚到300度就开门取料,工件接触空气后表面迅速氧化发黑,整批100多件直接报废。后来规定必须等炉温降到150度以下才能开门,氧化问题再没出过。
再说一个报警判断的经验。真空炉报"真空不足",不一定是真的漏,也可能是前级泵油乳化了,或者电磁阀阀芯卡滞。维修的时候养成一个习惯,先看历史曲线,看是从哪个时间点开始掉真空的,再听泵的声音有没有变化。很多新手一上来就拆炉门找漏,折腾半天发现是泵的问题。
日常维护还有个容易忽略的点,就是炉膛清理。每炉做完之后,石墨屑、粉末残渣会掉在炉膛底部和隔热屏缝隙里,攒多了影响真空度还会污染下一炉。建议每两炉做一次小清理,每个月做一次深度清洁,把隔热屏之间的积灰用吸尘器吸干净。别等抽真空速度明显变慢了才想起清,那时候积灰已经堵了不少地方。
真空炉操作说白了就一个字,慢。慢升温、慢冷却、慢开门,急不得。按流程走,设备寿命和产品质量都有保障。东莞市志远工业设备有限公司在设备交付的时候会提供完整的操作培训和日常维护手册,把这些容易踩的坑提前跟客户讲清楚。 公司产品覆盖真空箱式气氛炉、真空铝钎焊炉等多种类型,欢迎咨询了解。