

联系电话
13631572573


真空热压炉跟普通真空炉的区别在于多了一套加压系统,能在高温下同时对工件施加机械压力,让粉末材料在更低温度下致密化。很多客户第一次接触这类设备的时候,搞不清真空系统、加热系统和压力系统之间怎么配合,调试时容易出问题。东莞市志远工业设备有限公司在交付真空加压烧结炉和真空热压设备的时候,会帮客户把三大系统的联调逻辑讲清楚,下面分别拆解。
一、两级泵组怎么把真空抽上来
真空热压炉的真空系统不是一台泵搞定的,而是靠两级泵组接力。前级用机械泵,旋片泵或者罗茨泵,把炉腔从大气压抽到粗真空,大概10帕左右,然后启动扩散泵或者分子泵,进一步把真空度推到10的负三次到10的负二次帕量级。两级配合的好处是抽气效率高,从大气压到高真空一般30到45分钟就能完成,不会因为单级泵抽速不够而拉长准备时间。
真空度直接影响产品质量。如果真空度不够,残留的氧气和水蒸气会在高温下跟工件反应,导致材料表面氧化、脱碳,或者出现气孔。做硬质合金、陶瓷材料的时候尤其敏感,真空度通常要求抽到5乘以10的负三次帕以下才能开始升温。实际使用中,如果极限真空度下降或者抽气速度变慢,大概率是密封圈老化或者炉壁有挥发物污染,需要检漏和清洁。
还有一个容易忽略的点是放气速率。粉末材料在高温下会持续释放吸附气体,如果只在升温前抽一次真空,高温段炉腔内的气压会回升。所以工艺曲线里通常要在几个关键温度点保持抽真空,让气体持续排出去。
二、石墨发热体怎么把温度传进去
真空热压炉的加热元件多采用石墨棒或者石墨布,因为石墨在高温真空下性能稳定,能长期工作到2000度以上。热量通过辐射方式传到石墨模具和工件上,不需要空气介质传热。这也是为什么真空炉能做高温,没有空气对流热损失,炉腔热效率反而比气氛炉高。
温控用S型或者B型热电偶,配合PID仪表实现分段控温。升温速率一般设在每分钟5到15度,太快会导致石墨模具内外温差大而开裂,太慢则拉长生产周期。做不同材料的时候升温曲线差别很大,陶瓷材料需要慢升温排除挥发物,金属材料可以快一些。
三、液压机构什么时候加压合适
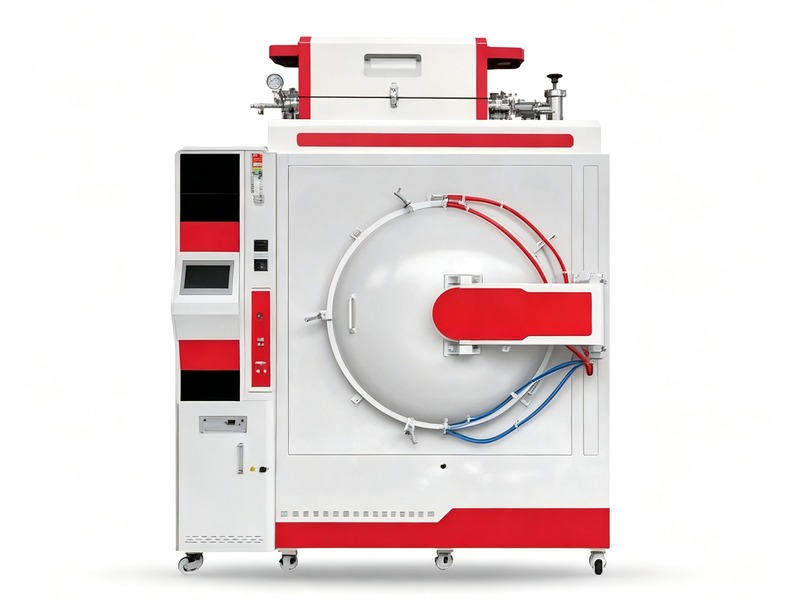
压力系统是真空热压炉的核心差异点。液压油缸从炉体上方通过压杆把力传到石墨模具上,压力范围一般5到50兆帕,根据工件尺寸和工艺要求调整。压力通过石墨模具的上下冲头均匀传递到粉末料层上,实现轴向加压。 类似工况下,真空烧结炉能够提供稳定的作业环境。
加压时机很关键。不是一开始就把压力打满,而是先轻压让粉末颗粒初步接触,等温度升到烧结区间再加主压力。一开始就高压会把粉末压得太实,内部气体排不出来,容易出现鼓泡。调试的时候一般建议,室温预压2到5兆帕,升温到800度后逐步加到目标压力。这个节奏控制好了,工件内部致密、没有气孔。
四、两个调试中的真实问题
先说一个陶瓷企业做氧化铝陶瓷基板的例子。该企业用真空热压炉烧结95%氧化铝基板,一开始直接升温到1600度加压,成品边缘有分层。排查后发现升温太快,每分钟20度,粉末中粘结剂集中挥发来不及排出。改成每分钟5度分段升温,在500度和900度各保温20分钟排胶,成品合格率从72%升到93%。这个问题的根源就是没给排胶留时间,急着升温急着加压,结果气体没排出去就被封在里面了。
再说一个硬质合金厂做钨铜合金触头的事。该厂烧结钨铜合金时密度不均,中心和边缘密度差2%。原因是石墨模具上下温差大,压力传递不均匀。调整加热元件布局后温差从35度缩到10度以内,密度差降到0.5%以内,触头导电性能一致性明显改善。这个问题说明,加热均匀性不光影响温度,还间接影响压力分布和成品致密度。
配合真空钎焊炉做同类产品的时候,也会遇到类似的真空保护逻辑,两者在真空系统选型上可以参考。真空热压炉的真空泵组配置跟真空钎焊炉很接近,都是前级机械泵加二级扩散泵或者分子泵的组合,区别主要在加压系统和炉体承压设计上。
调试的时候还有个细节容易忽略,就是压头对中。新炉子安装完要调压头中心跟模具中心对中,偏差太大的话加压的时候模具单侧受力,容易开裂还会蹦屑。对中调好了,后续运行就顺。这个调试步骤一般设备厂家上门安装时会做,但客户自己换模具的时候也要留意,别模具装歪了还加压,出了事才发现。
真空热压炉的核心就是真空系统、加热系统和压力系统三者配合。抽真空要够干净,加热要均匀,加压时机要跟温度匹配。东莞市志远工业设备有限公司在真空热压和烧结设备领域积累了不少工艺调试经验,可以根据客户材料特性定制工艺曲线,把三大系统的配合调到最佳状态。 东莞市志远工业设备有限公司主营真空热压炉、真空烧结炉等系列产品,可根据客户工艺需求定制方案。