

联系电话
13631572573


很多客户第一次买真空热压炉,上来就问"多少钱",其实价格最后才该问。买之前先把工件和工艺想清楚,再反推选型参数,否则买回来不是温度不够就是压力偏小,或者用了两年发现功能浪费。下面把七个选购维度说清楚,照着这个思路选不会跑偏。
一、温度范围与压力吨位
选温度范围别按工件熔点卡死,要留100~200℃余量。压钛合金熔点1668℃,热压温度一般900℃左右,选1400℃炉子够用;要压钨钼等高熔点材料,就得选2000℃以上石墨发热体炉子。温度范围还决定发热体材质:1200℃以下用硅钼棒,1400℃用钼丝,1600℃以上用石墨。选错材质高温段发热体寿命短,几个月换一次反而不省钱。
压力不是越大越好,由工件投影面积乘以所需压强决定。压陶瓷需要30MPa,工件直径100mm投影面积约7850mm²,需要压力约235kN,选30吨压机就够。盲目选大吨位设备投资上去了,压力分辨率反而粗。有个客户本来压直径80mm陶瓷片选了500吨压机,结果低压段控不准,做小样时压力波动大。换成100吨压机后低压精度反而提升,工件一致性更好。做研发需要±1%FS,批量生产±5%FS就够。压力传感器量程选在常用工作点的两倍左右精度才高。
二、加热方式、控制系统与真空度
常用电阻加热和感应加热两种。电阻加热温度分布均匀控温稳定但升温慢;感应加热升温快适合高熔点材料,但温场均匀性差一些。做硬质合金、陶瓷对温场要求高的选电阻加热更稳;做石墨化、高熔点材料选感应加热升温快。控制系统要选带多段可编程控温的,能把升温保温加压泄压时序固化。温区数量看炉膛大小,小炉单温区够,大炉要上中下三温区独立控制。控制逻辑要能同时管温度和压力两个回路,不能顾此失彼。
真空度按材料氧化敏感度选。普通钢件10⁻¹ Pa够用;钛锆等活性金属要到10⁻³ Pa;高纯材料和扩散焊要到10⁻⁴ Pa。真空度越高分子泵投入越大成本越高,别盲目追求高真空。有个客户做钛合金热压选了10⁻¹ Pa设备,结果工件表面氧化变色性能不达标,后来加装分子泵升到10⁻³ Pa才解决。
三、冷却方式与安全性能
自然冷却速度慢但温和,适合易氧化材料和对热应力敏感的工件;强制气冷速度快但可能引入内部应力。批量生产为了提产能一般选气冷,充入惰性气体循环冷却,冷却时间能从8小时压到2小时。做小样研发自然冷就够。
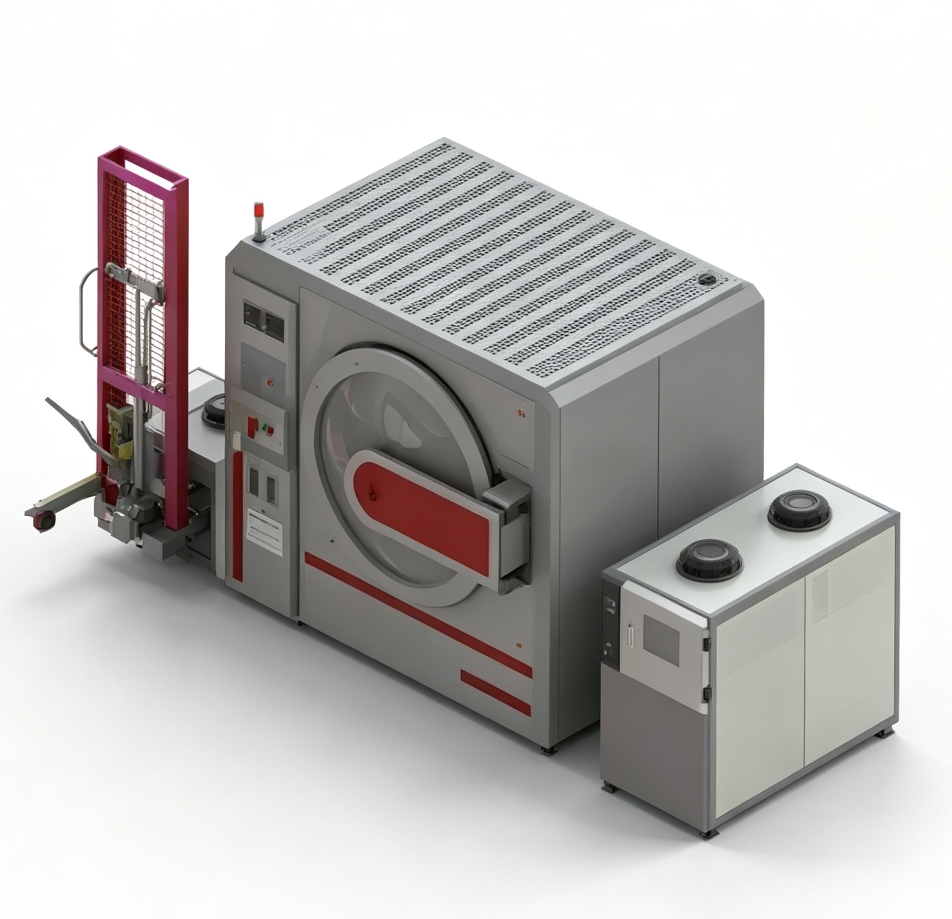
安全性能这部分钱别省。高温高压设备必须有过温保护、过压保护、漏水报警、炉门联锁。这些功能平时用不上,真出事时是保命的。买设备时问清楚这些是标配还是选配。模具材料选择也影响使用温度,石墨模具2000℃以下没问题,做氧化物陶瓷超过1800℃建议改氧化锆内模或钼合金模具,100MPa以上压力模壁厚度不小于直径的1/6,否则侧面容易鼓胀变形。 类似工况下,真空钎焊炉能够提供稳定的作业环境。
选设备的时候还要看炉子的有效工作区尺寸,不是炉膛越大越好。有效区是指温度均匀性达标的那块区域,炉膛大但有效区小,实际装不了多少工件。买之前问清楚有效区长宽高和温区均匀性指标,别被炉膛外形尺寸忽悠了。有效区尺寸比工件最大外形大出30%左右比较合适,太小装不下,太大浪费能源。
售后和工艺支持也要纳入选型考量。热压炉不是买回来就能用的,工艺曲线要反复调试,参数要跟着工件材料微调。厂家能不能提供工艺支持、有没有同类型工件的成熟案例,比设备本身多花几万块重要得多。有个客户图便宜买了台小厂设备,结果做陶瓷时工艺一直调不出来,厂家技术支持跟不上,设备搁了半年没用起来。
另外就是压头行程和开口尺寸。压头行程决定能装多高的模具,行程太短工件放不进去,太长压头杆挠度大工件受压不均。一般压头行程100~300mm,看工件高度选。开口尺寸决定模具直径上限,买之前把常用模具尺寸量一下,别买回来模具放不进去。
除了前面说的几个参数,还有两个细节值得提。一是压头导向精度,压头上下运动不偏摆,工件受力才均匀。二是炉膛隔热屏材质,石墨屏便宜但真空度差点,钼屏温场好但贵。根据工件精度和预算选,别一味追求高配。买设备前最好去厂家现场看一台同型号炉子跑一炉,实测温度均匀性和压力稳定性,比看参数表实在。
备件供应也要问清楚。发热体、密封圈、热电偶这些易损件厂家有没有现货,供货周期多长。有些进口件等两三个月,炉子停在那里干着急。国产设备现在做得也不错,备件供货快,售后响应及时,长期用下来省心。
真空热压炉选购核心是先把工件材料尺寸工艺想清楚,再反推温度压力真空度冷却方式。东莞市志远工业设备有限公司会让客户先填一张选型表再出方案,避免买错或者买浪费。 志远工业设备提供真空钎焊炉、真空箱式气氛炉等设备,配套完善的售后技术支持。