

联系电话
13631572573


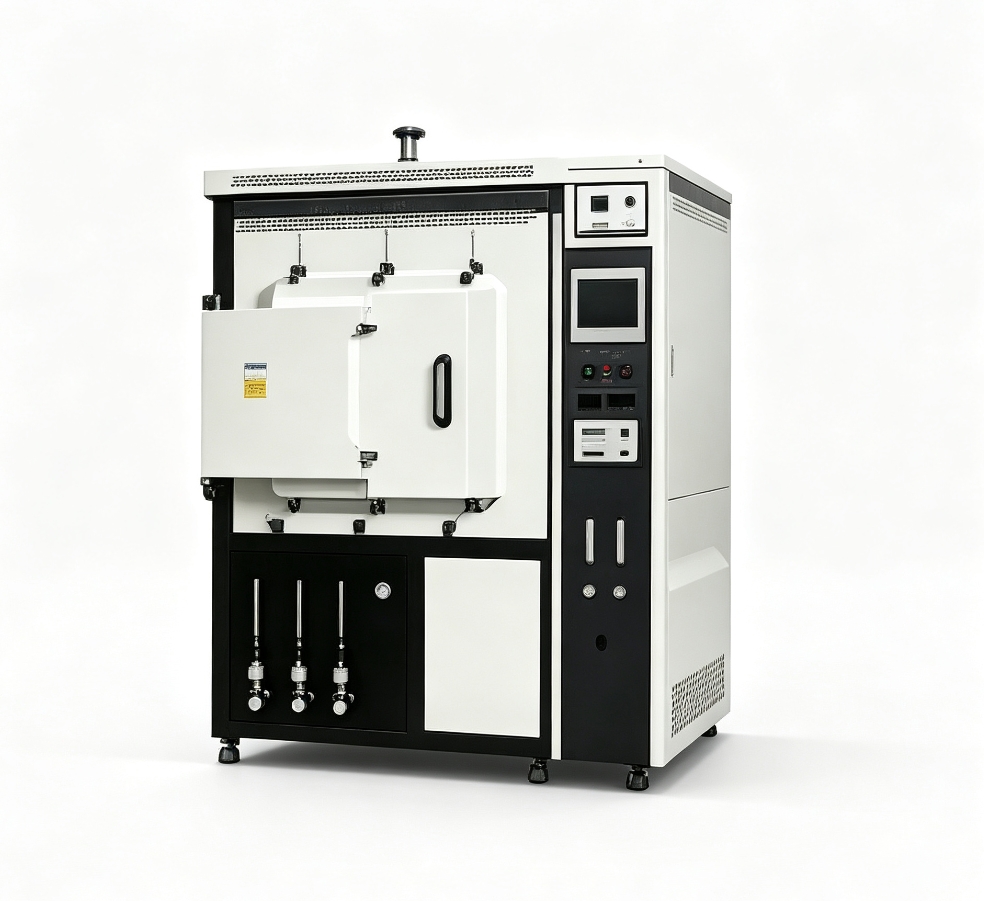
真空热压炉主要用于材料加工、化学实验和铸造行业,靠高温和高压使材料分子重新排列,改变原有物理化学性质。操作流程看着就六步,每一步参数错了都会影响结果。下面完整走一遍,把每步该注意的点说清楚。
一、准备工作与装炉抽真空
先把炉体内附件清理干净,不能残留杂质和有毒气体,否则影响热压效果。模具选对——石墨模具适合大多数材料,硬质合金模具适合大吨位,钢模适合高温段防粘。模具内表面涂氮化硼或垫石墨纸防粘,这步省了高温高压下工件和模具粘死,硬敲会把模具敲裂。根据工件材料和尺寸选好温度、压力、保温时间参数,参考材料工艺曲线别凭感觉。
把工件放在热压模具里,模具放回炉体中心位置,压头对准工件。密封炉门后启动真空泵,先抽到粗真空再开分子泵抽到工艺要求的高真空。真空度不够就加热,工件表面会氧化,特别是钛锆等活性金属。抽真空过程中观察真空度下降曲线,下降很慢说明有漏气点,要停抽检查密封圈。
二、加压加热与降温
真空度到位后开始加压,不要一开始就把压力打满。先轻压几兆帕让粉末初步接触,等温度升到烧结区间再加主压力。一开始就高压会把粉末压太实气体排不出来,样品内部鼓泡。压力控制要用闭环,手动泵加压精度差,做研发和精密工件建议用比例伺服阀精度±1%FS。
加热升温要逐步走不能猛升,升温太快工件内外温差大热应力导致裂纹,一般升温速率5~10℃/min大工件更慢。保温时间按材料定,SPS等快速烧结3~10分钟就够,传统热压要30~120分钟,保温太久晶粒长大强度反而降。有个硬质合金企业原来升温太快工件内部裂纹多,改成分段升温在800℃保温30分钟缓解热应力,裂纹率从12%降到1%以下。
降温段就是退火过程用来缓解材料内部应力,不能极速冷却否则材料破裂。金属材料冷却段可保持压力,陶瓷材料冷却到一定温度要泄压,因为陶瓷脆性大带压冷却反而裂。有个陶瓷研究团队原来冷却段带压降温陶瓷试样偶发开裂,改成冷却到600℃泄压后开裂问题解决,三点抗弯强度波动从±15%降到±3%。恢复大气压按程序走,先泄压再充气不能反向。
三、出件与模具维护
降温结束后确认炉温降到200℃以下、压力卸完、真空回零再开门取出工件。模具压力没释放就伸手进去,压头突然下落会伤人。取出工件后清理炉膛为下一炉做准备。压力曲线比峰值压力更影响致密度,合理做法是分段加压:升温阶段压力加到30%,接近烧结温度升到70%,保温末期加到100%,这样气体有充分时间从孔隙逸出,最终致密度能提高1~2个百分点。做硬质合金和结构陶瓷时,分段加压的样品孔隙细小分散,一次性加压的样品孔隙集中在边缘。 针对复杂工件,真空热压炉的均匀加热特性更具优势。
模具设计是热压工艺里的关键环节。石墨模具用得最多,因为石墨耐高温、导热好、易加工,但石墨也有脆性,大吨位下容易崩裂。做硬质合金这种需要高压力的工况,建议用钢模外套加石墨内衬,钢模承受径向压力,石墨内衬跟工件接触防粘。模具壁厚要算好,100MPa以上压力模壁厚度不小于直径的六分之一,不然侧面鼓胀变形,工件尺寸超差。
装炉时工件在炉膛里要居中,压头对正工件中心。偏心受压会把压头杆弄弯,严重的直接报废。模具和工件之间垫石墨纸或者喷氮化硼,防止高温下工件和模具粘在一起。脱模时别硬敲,石墨模虽然脆但敲狠了也裂,用专用脱模工具顶出来。做完一炉把模具清理干净,检查有没有裂纹和磨损,下次用之前再喷一层防粘涂层。
装炉前还要检查炉膛里有没有上次残留的工件碎片或者石墨碎屑。这些东西留在炉膛里,下次升温时被挥发物污染,跟着气流飘到工件表面,出来的工件表面有黑点。特别是做镜面玻璃或者光学件时,一点点杂质都看得出来。
加压过程中压力曲线要盯着看。正常情况下压力随着温度升高微调,因为热膨胀让工件变形,压力会有小波动。如果压力突然跳变,说明工件或者模具出了问题,可能是模具裂了或者工件碎了,这时候别继续加压,先泄压降温查原因。
出炉后工件别急着拿出来,让它在炉内随炉温降到室温附近再取。刚出炉的工件温度还高,接触室温空气可能表面氧化。特别是做钛合金和活性金属时,出炉温度要更低才保险。
真空热压炉操作流程六步里,关键是抽真空到位、加压分步走、升温降温慢慢来。东莞市志远工业设备有限公司在程序里把这些时序固化,客户选工艺曲线就能跑,减少人为失误。 志远工业设备提供真空渗碳炉、真空热压炉等设备,配套完善的售后技术支持。