

联系电话
13631572573


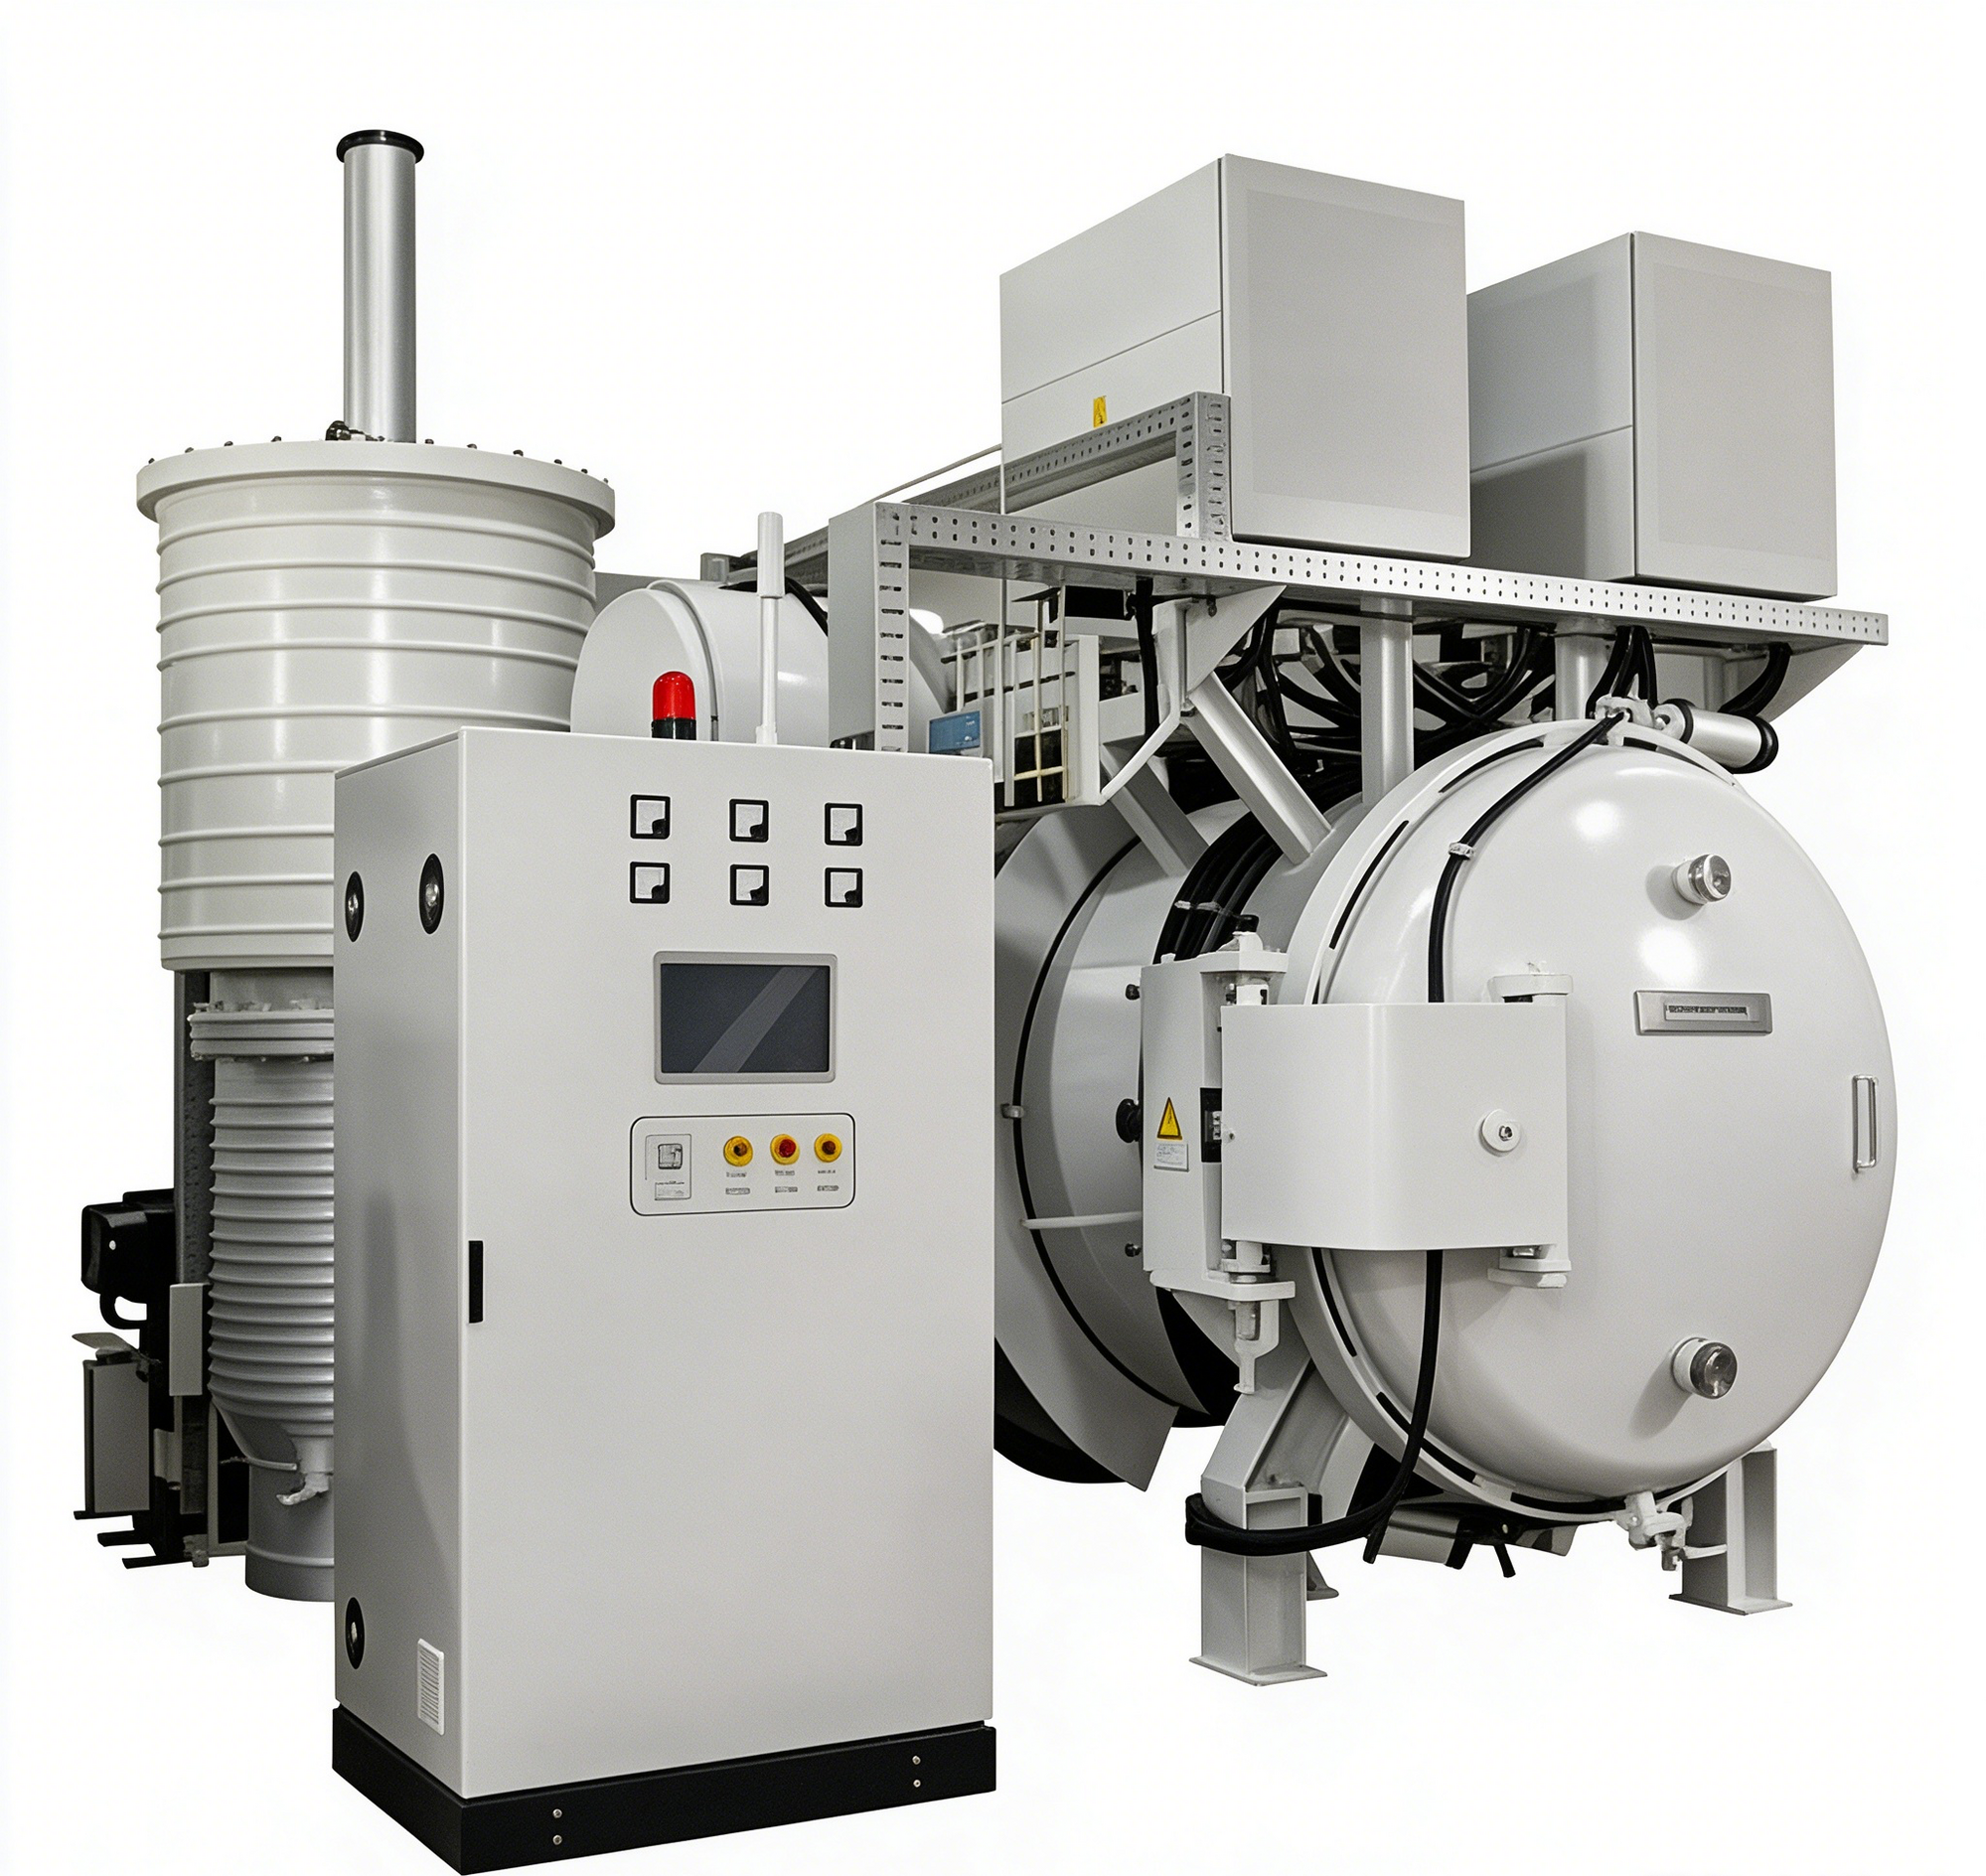
用真空烧结炉做粉末冶金或陶瓷制品烧结,操作流程看着简单,实际每一步都藏着影响成品质量的细节。装料位置不对、真空度没抽够就升温、降温太快导致开裂,这些问题在车间里反复出现。下面把真空烧结炉从开机到出料的完整操作要点讲清楚。
一、开机检查与装料抽真空
正式开炉前先做三项检查。第一看冷却水,确认进水阀门打开、水压在0.15~0.3MPa之间,回水管流畅通。水冷系统一旦断水,炉体内壁和电极几分钟内过热损坏,断水报警必须正常工作。第二看电源和接地,加热柜电压表指示正常,急停没按下,接地线连接可靠。第三看炉膛内部,上次烧结留下的粉尘和挥发物要清理干净,特别是发热体和隔热屏表面,残留金属蒸气下次升温会挥发污染工件。炉门密封圈每次关门前检查一圈有没有老化变形或夹杂物,密封圈压不平就会漏真空。
装料时工件在炉膛里摆放均匀,中间留出气道让气体顺畅排出。工件贴到发热体上会局部过热,贴到隔热屏上又挡热辐射,一般工件和发热体保留30mm以上距离。多件装炉时上下层用耐高温垫板隔开不要叠太紧。关炉门后先开机械泵粗抽,等炉膛气压降到几千帕以下再开罗茨泵继续抽,直接开扩散泵粗真空阶段气体会污染泵油。抽到10⁻²~10⁻³Pa再开始升温。有些工艺需要充氩气或氮气做保护气氛,应该在真空抽到一定程度后再缓慢充气。
二、升温烧结与冷却出料
升温速率不是越快越好。粉末压坯里残留的成型剂和吸附气体需要在低温段缓慢排出,一般在300~600℃之间设保温平台20~30分钟。一上来就全速升温,表层粉末先烧结封闭,内部气体排不出来工件内部鼓泡或开裂。升到烧结温度后保温时间根据材料和工件尺寸定,小试样30~60分钟,大工件可能2~4小时。保温期间真空度如果持续下降说明工件还在放气,应该继续抽真空而不是急着升温。控温采用分段PID曲线,每段升温和保温单独设定参数。
烧结结束后先关加热电源让炉体自然降温。工艺要求快冷时可充高纯氩气启动循环冷却风机,把冷却时间从几小时缩短到1小时左右,但充气体之前确认炉温已降到300℃以下,高温下充大气会让工件氧化。等炉膛温度降到100℃以下再打开放气阀缓慢进气恢复常压,进气太快会把炉内粉尘吹起来粘到工件表面。炉门打开后先让工件在炉内再冷却10分钟左右再取出,避免热工件接触室温空气发生氧化。
三、两个操作优化案例
有个硬质合金刀具厂原来装料时把刀片紧贴石墨垫板,烧结后刀片背面经常出现渗碳层,后续磨削余量加大。调整装料方式,刀片之间保留20mm间距并垫上钽片隔离后,渗碳问题基本消除,磨削工序减少一道。还有个陶瓷密封环生产线烧结后产品偶发开裂,排查发现冷却段从1400℃直接充氩气快冷热应力过大,改成先随炉降温到800℃再充氩气快冷,开裂率从6%降到1%以下,每炉合格率提升约5%。 类似工况下,真空管式炉能够提供稳定的作业环境。
装料方式对烧结质量影响很大。工件贴炉壁太近会局部过热,太靠中间又挡气流。一般工件距发热体和炉壁留30mm以上间隙,让热辐射和气流能循环。多层装料时层间用耐火垫板隔开,垫板厚度够防止变形。装料密度也要控制,装太满气流不通,中心工件烧不透;装太松浪费炉膛空间产能低。
真空度的判断不能只看仪表读数,还要看压升率。冷态抽到目标真空后关真空泵,观察15分钟内真空度下降多少。压升率每小时不超过0.67Pa说明密封良好;下降快说明有漏点,要查密封圈和法兰。真空度抽不下来时别急着升温,先找漏点。常见漏点在炉门密封圈、观察窗和电极穿墙处,用氦质谱检漏仪喷氦气定位最快。
真空系统的维护也不能忽视。机械泵油每半年换一次,油变黑或者变稀就该换了。罗茨泵和扩散泵按厂家说明书定期保养。真空泵进气口加挡板,防止工件挥发物进到泵里污染泵油。做含锌、镉这些低熔点金属时,挥发物多,泵油换得更勤。
炉内隔热屏用久了会有粉尘和结瘤,影响温场。石墨屏片每年拆下来检查一次,有破损和变形的换掉,屏片之间间隙大的调整位置。钼屏在高温下使用后会变脆,敲一敲听听声音,声音脆说明还能用,声音闷可能已经老化要换。
真空烧结炉操作核心就是抽够真空再升温、低温排胶要保温、冷却分段防开裂。每一步都有对应的工艺细节,不能图快跳过。东莞市志远工业设备有限公司在设备交付时会配套培训操作人员,帮助客户把操作流程固化下来。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。