

联系电话
13631572573


不锈钢制品、铜材、磁性材料做完加工,经常要上真空退火炉消应力、恢复塑性、改善表面。真空退火出来的工件表面光亮不氧化,比普通退火省掉后续酸洗抛光这道工序,长期算下来成本省不少。这篇把真空退火炉的用处和设备特点讲明白,帮你判断自己的活儿适不适合上真空退火。
一、光亮退火,省掉后续表面处理
不锈钢在空气里退火,表面会冒一层氧化皮,发黄发蓝,后续要么酸洗要么抛光才能去掉。酸洗污染大,抛光费工时,两道工序下来成本不低。真空退火在负压或惰性气氛下加热,炉内含氧量很低,不锈钢表面不生氧化皮,出炉直接就是银白光亮的。做不锈钢餐具、水暖管件、医疗器械零件,退火后表面粗糙度直接满足装配要求,抛光这道工序省下来。
铜和铜合金上,真空退火还有个特殊作用——除氢。铜材拉拔过程中会吸氢,后续加工或使用温度一升高,氢从内部析出来就造成裂纹,叫氢脆。真空环境下铜里的氢在高温下扩散出来,氢脆隐患消掉,表面还保持光亮,电阻率也跟着稳。钛、锆、钒、铌、钽这些活性金属更不用说,空气里800℃以上就剧烈吸氧吸氮变脆,真空退火氧分压低,表面不被污染,塑性韧性保住。这些材料如果用普通空气炉退火,基本上等于把工件做废。
二、不光是表面,内部性能也跟着调
真空退火不是只做表面文章,内部性能也改善。硅钢片、铁镍合金做变压器铁芯,加工应力会拖累磁性能,真空退火把应力消掉,矫顽力降下来,磁滞损耗降低,导磁率提上去。做变压器铁芯的厂,退火工艺直接关系空载损耗,真空度从10Pa降到0.1Pa、保温时间从2小时延到3小时,空载损耗能从0.8W/kg降到0.5W/kg,批次合格率跟着上来。
不锈钢紧固件、压铆件成型时加工硬化严重,硬度高但塑性差,真空固溶退火把碳化物重新溶回基体,材料回到软态,后续装配顺手。真空退火还有个好处——不引入多余元素。普通气氛退火碳势控制不好,工件表面渗碳或脱碳,影响表面硬度;真空环境本身不含碳,退火后工件表面成分和内部一致,做不锈钢刀具量具时这点很关键。
三、设备结构看密封和冷却
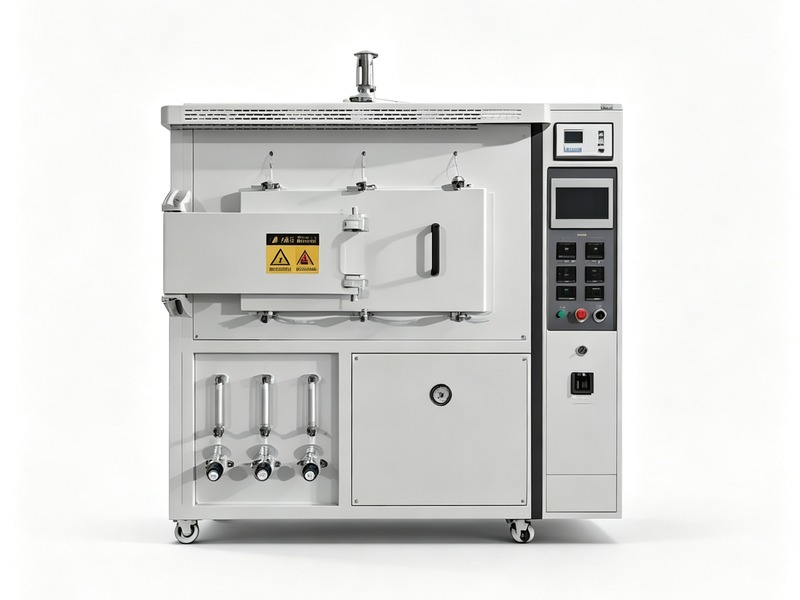
真空退火炉一般分批式和连续式。分批式适合多品种小批量,一炉处理一批工件;连续式适合大批量单一品种,工件从进料端连续通过温区,出料端出来就退完火,做不锈钢螺丝自钻螺钉效率很高。炉罐密封性是命门。炉门用硅橡胶或氟橡胶密封圈,每次关炉门都要压紧,压升率直接反映密封水平,好设备压升率在0.67Pa每小时以下。密封不好,抽半天真空还是有空气漏进去,工件表面照样氧化。
再算笔经济账。某不锈钢餐具厂原来用箱式电阻炉退火,产品表面发黑要酸洗再抛光,改用真空退火炉后出炉直接光亮,酸洗抛光工序取消,每件产品加工成本降低约0.8元,月产30万件一个月省24万,设备投入一两年就收回。做变压器铁芯的厂,真空度从10Pa降到0.1Pa、保温时间从2小时延到3小时,空载损耗从0.8W/kg降到0.5W/kg,批次合格率提升6%,产品等级跟着上去。这两个案例说明真空退火不是多花钱,而是把后续工序的钱省到了前面。 实际生产中,真空铝钎焊炉的温控精度对最终结果影响较大。
做真空退火还有个效率问题:装炉量和装炉方式。工件之间要留间隙让气流循环,堆太密中间退火不透,出炉后磁性能或硬度不均匀。长杆件竖着装,薄片件叠放时要隔开,别贴着。冷却阶段充氩气后要开风机循环,否则工件表面和心部冷却速度不一样,变形量会大。这些装炉细节,跟有经验的操作工多摸索几炉就能找到规律。
做真空退火还有个装炉量问题。同样一炉,装多了气流循环不到位,中间工件退火不透;装少了炉子利用率低,单位成本高。摸索几炉找到合适的装炉量,工件之间留足间隙让氩气循环顺畅。长杆件竖装、薄片件隔开,这些装炉方式都影响最终退火均匀性。
做真空退火,前期多花时间把温度曲线和装炉方式摸准,后期批量生产才能稳。别图快直接按通用工艺跑,出来的产品性能不一致,返工反而更费时间。
前期把工艺曲线摸准,后期批量生产就省心,真空退火炉的价值才能真正发挥出来。
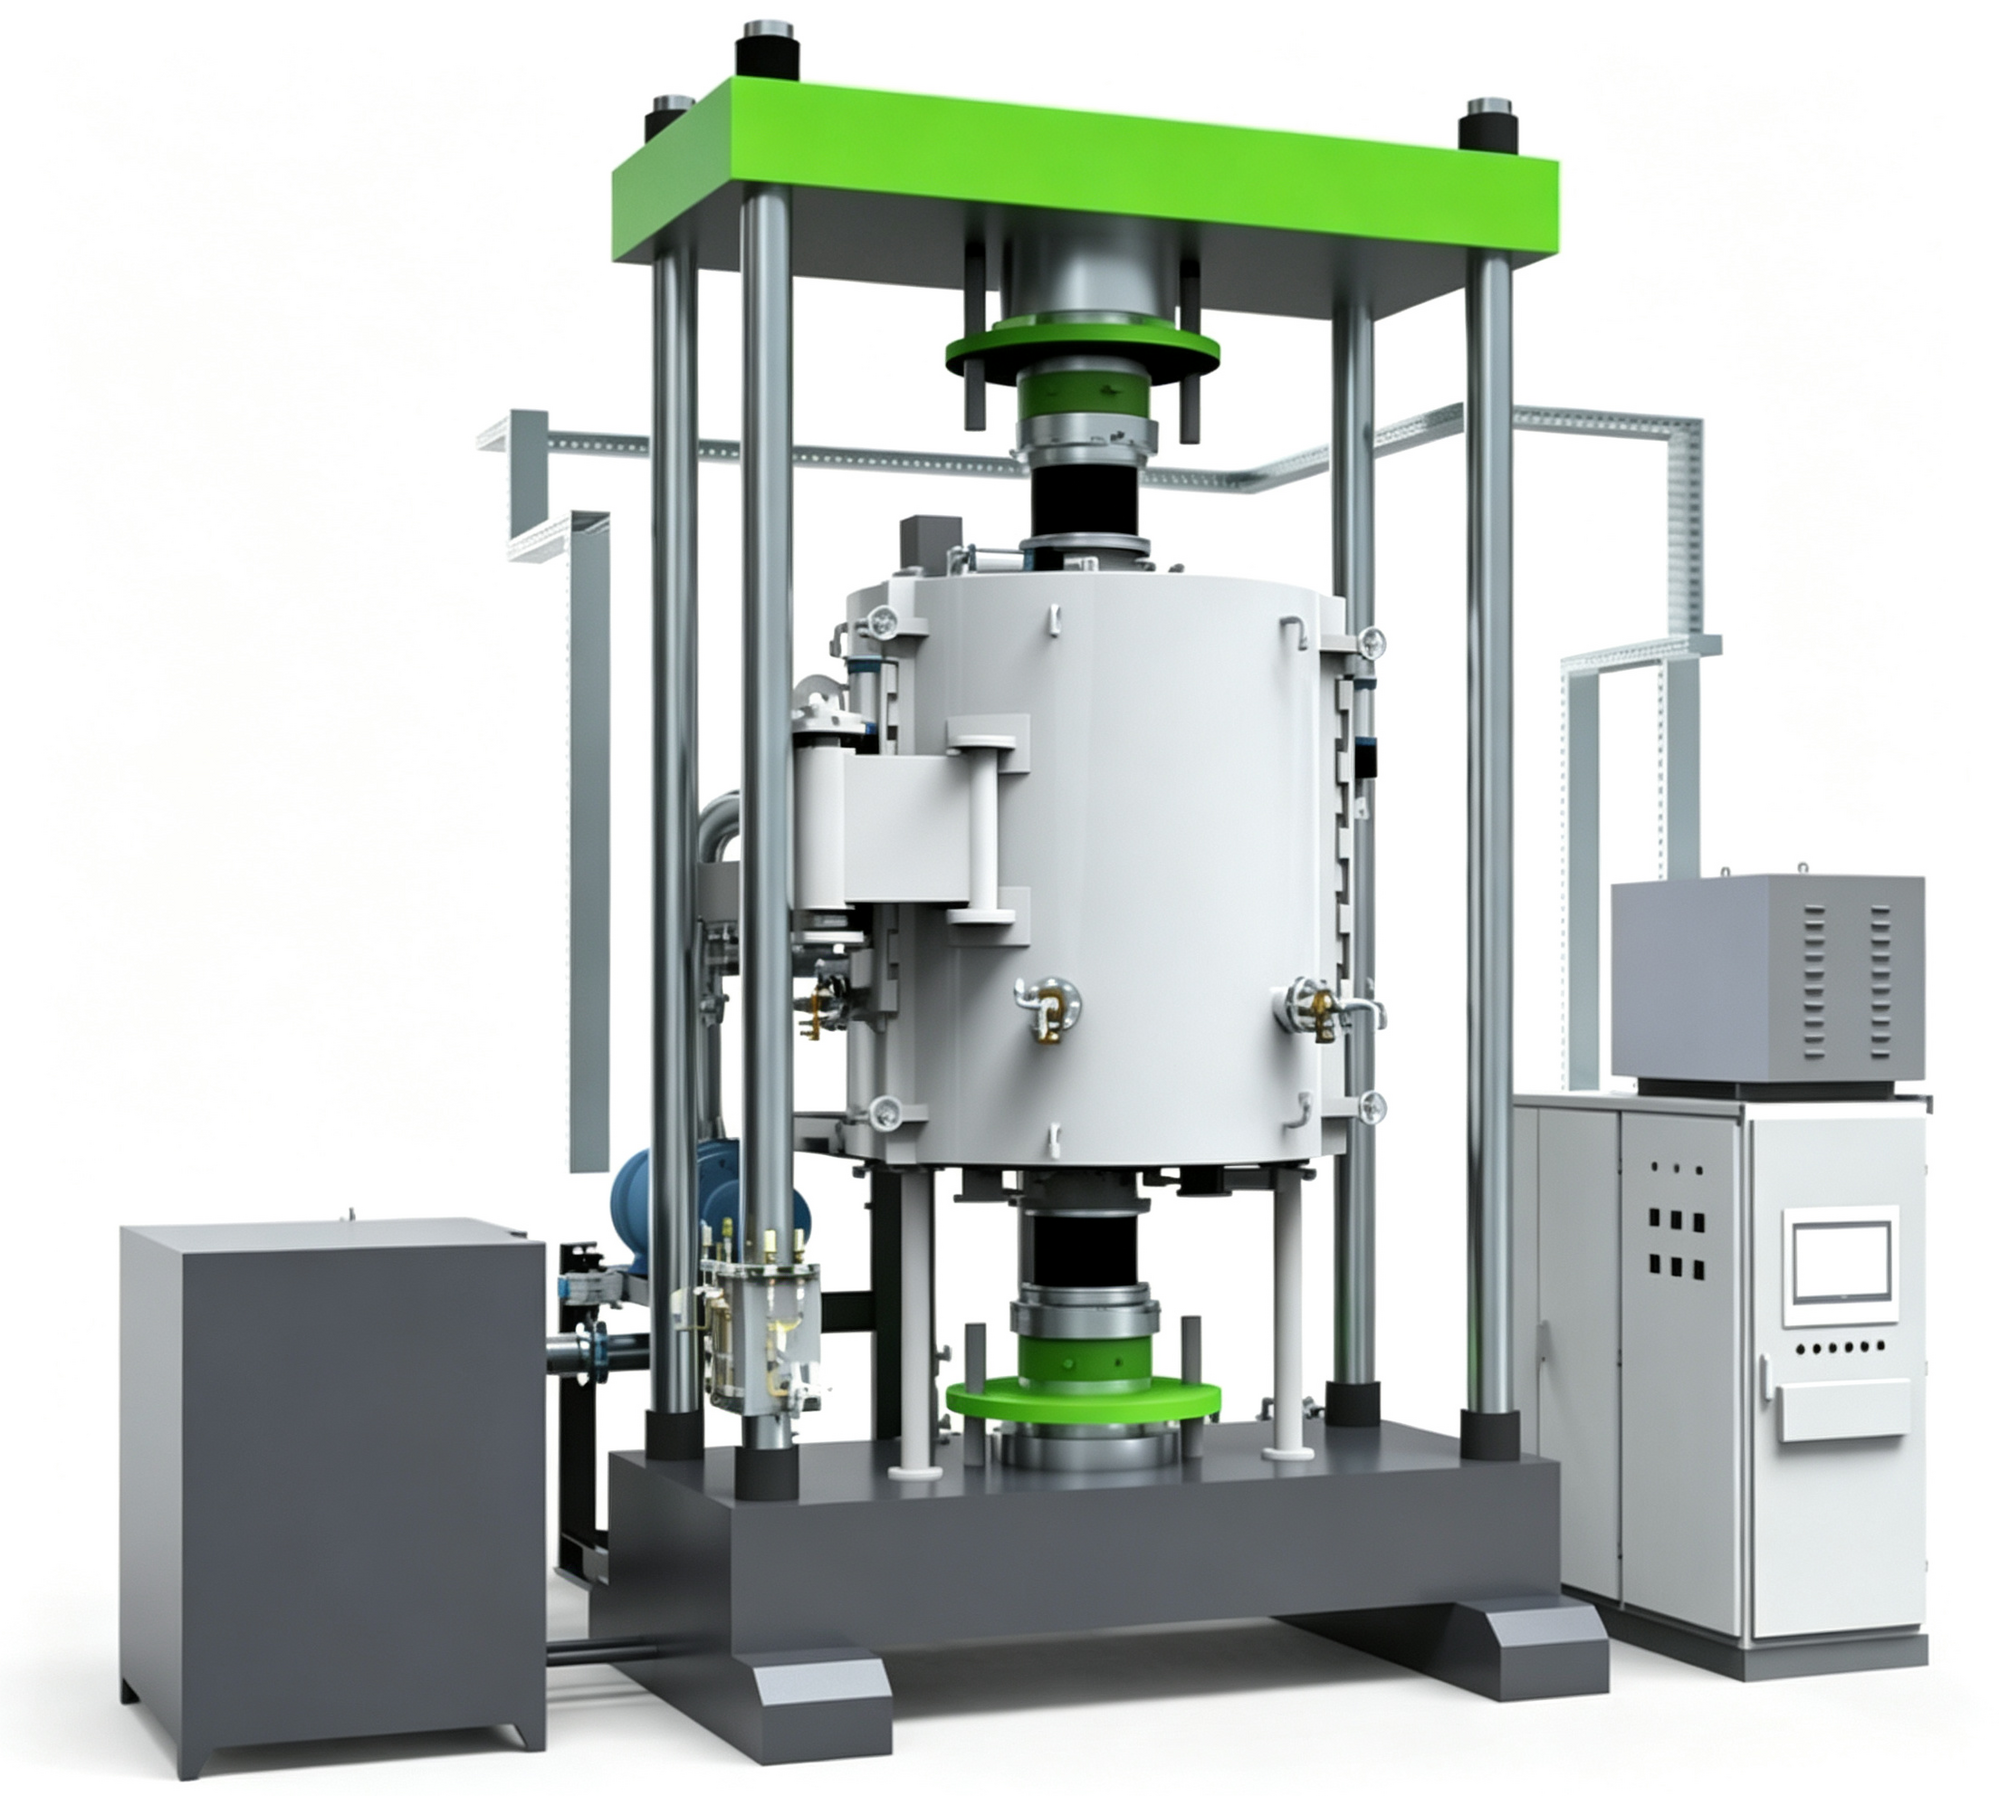
冷却速度影响生产节拍,老式炉靠炉壁自然散热,从1000℃降到200℃要四五个小时;现在配冷却风机和热交换器,充高纯氩气强制循环冷却,冷却时间压到一小时左右,一炉周期能压到3小时以内。真空退火炉的选型,重点看压升率、冷却速度和温区均匀性,这三样决定了出来的产品一致性好不好。这类真空退火和真空钎焊设备,东莞市志远工业设备有限公司在不锈钢加工行业有成熟方案。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。