

联系电话
13631572573


氧化锆陶瓷、金刚石锯片、陶瓷插芯这些产品的烧结里,氢气炉用得很多。氢气还原性强、热导率高,烧出来的产品表面光亮、晶粒均匀。但氢气易燃易爆,操作规范一条不能少,出了事不是小事。这篇把工艺优势和操作要点讲清楚,做氢气工艺的朋友建议仔细看。
一、氢气气氛到底好在哪
氢气热导率高,在炉子里流动时把热量从发热体带到工件表面,温度均匀性比氮气氩气好一截。做氧化锆陶瓷插芯烧结,氢气气氛下温度均匀,产品收缩一致,后续磨削余量小。原来用氮气气氛烧结的客户,换成氢气后磨削余量从0.3mm降到0.1mm,单件加工时间缩短四成,这个提升很实在。
做金刚石锯片胎体烧结,氢气能防铜锡合金氧化,胎体致密,金刚石包镶牢固。氢气还能还原工件表面的微量氧化物。烧结过程工件表面难免吸附微量氧,氢气高温下跟氧反应生成水蒸气排掉,表面保持金属态,光泽度好。做陶瓷金属化层烧结,湿氢气氛还能促进钼锰浆料活化,金属化层结合力更牢。自动化连续运行也是优势,氢气炉做成长隧道式生产线,工件一端进另一端出连续生产,比单室真空炉一炉一炉装产能翻几倍,单位产品能耗还更低。
二、三道安全防线缺一不可
第一道是气体置换。升温前必须先通氮气把炉内空气排干净,确认氧含量降到安全值以下再通氢气。这步不能省,炉子里残留空气,通氢气后高温下就爆燃。置换时间一般15到30分钟,不能图快跳过。第二道是防回火装置,排气口必须点火把氢气烧掉,排出口配点火嘴和火焰监测,火焰熄灭自动报警并切断氢气供应,氢气压力在线监测,低于设定值自动切断,防回火倒灌。
第三道是设备本身的密封和报警。炉体密封好,氢气不从炉门漏出来;超温、断水、气体流量异常都声光报警并切断加热。操作上还有几条硬规矩:钼丝加热元件在氢气里才能长期用,通空气升温几十分钟就氧化断丝,所以通电升温前炉子里必须已经通够保护气;避免频繁停炉,加热元件冷热交替容易老化,耐火材料和炉膛纤维也容易碎裂;升温过程中每隔半小时看一次流量计和水压表,气路堵了气氛不对,水路断了烧坏设备。
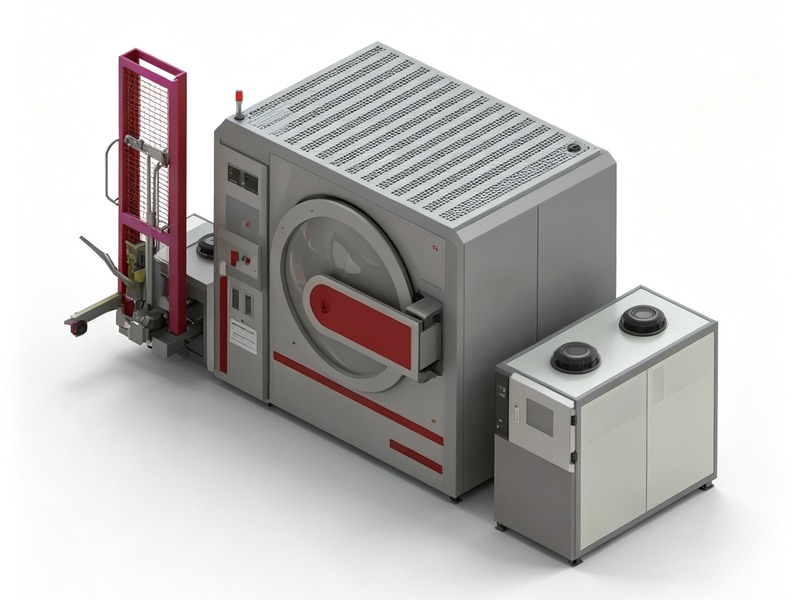
三、气氛纯度直接决定外观
做连续式氢气炉还有个产能账。单室炉一炉一炉装,每炉中间要开门装料冷却,节奏慢;连续隧道式生产线工件一端进一端出,炉子不停连续跑,产能翻几倍,单位产品能耗还低。某氧化锆插芯厂用氢气连续烧结炉后,产品尺寸一致性提高,磨削余量从0.3mm降到0.1mm,单件加工时间缩短40%;某金刚石锯片厂改氢气烧结后胎体表面光亮无氧化,出刃率提升,锯片切割寿命提高约25%。这些数据说明氢气气氛带来的不只是表面光亮,更是成品率和寿命的实打实提升。 这一环节通常需要配合真空箱式气氛炉等专用设备来保障工艺稳定性。
做氢气炉还有个长期运行成本问题:钼丝消耗。钼丝断了换一套不便宜,延长寿命的关键就是气氛纯度和设备连续运行。频繁停炉钼丝冷热交变容易断,正常生产时尽量连续跑,炉温稳定后产品质量也稳。停炉检修时,炉膛里残留的氢气要先用氮气置换干净再开门,这个步骤不能省,很多事故就是停炉后急着开门清理。
做氢气炉还有个炉压问题。氢气是可燃性气体,炉内要保持微正压,防止空气倒灌。微正压靠进气流量和排气流量平衡来维持,流量配比要调好,正压太高排气带热气太多,正压不足又有倒灌风险。这个平衡靠质量流量计和排气阀联动控制,手动调很费劲,建议上自动控制。
氢气炉用得顺不顺,三分在设备七分在操作。气体置换、温度控制、尾气处理这几样做到位,产品质量和设备寿命都有保障,长期用下来成本自然就降下来了。
设备和操作两头都抓到位,氢气炉才能长期稳定地出好产品,这行没有捷径可走。
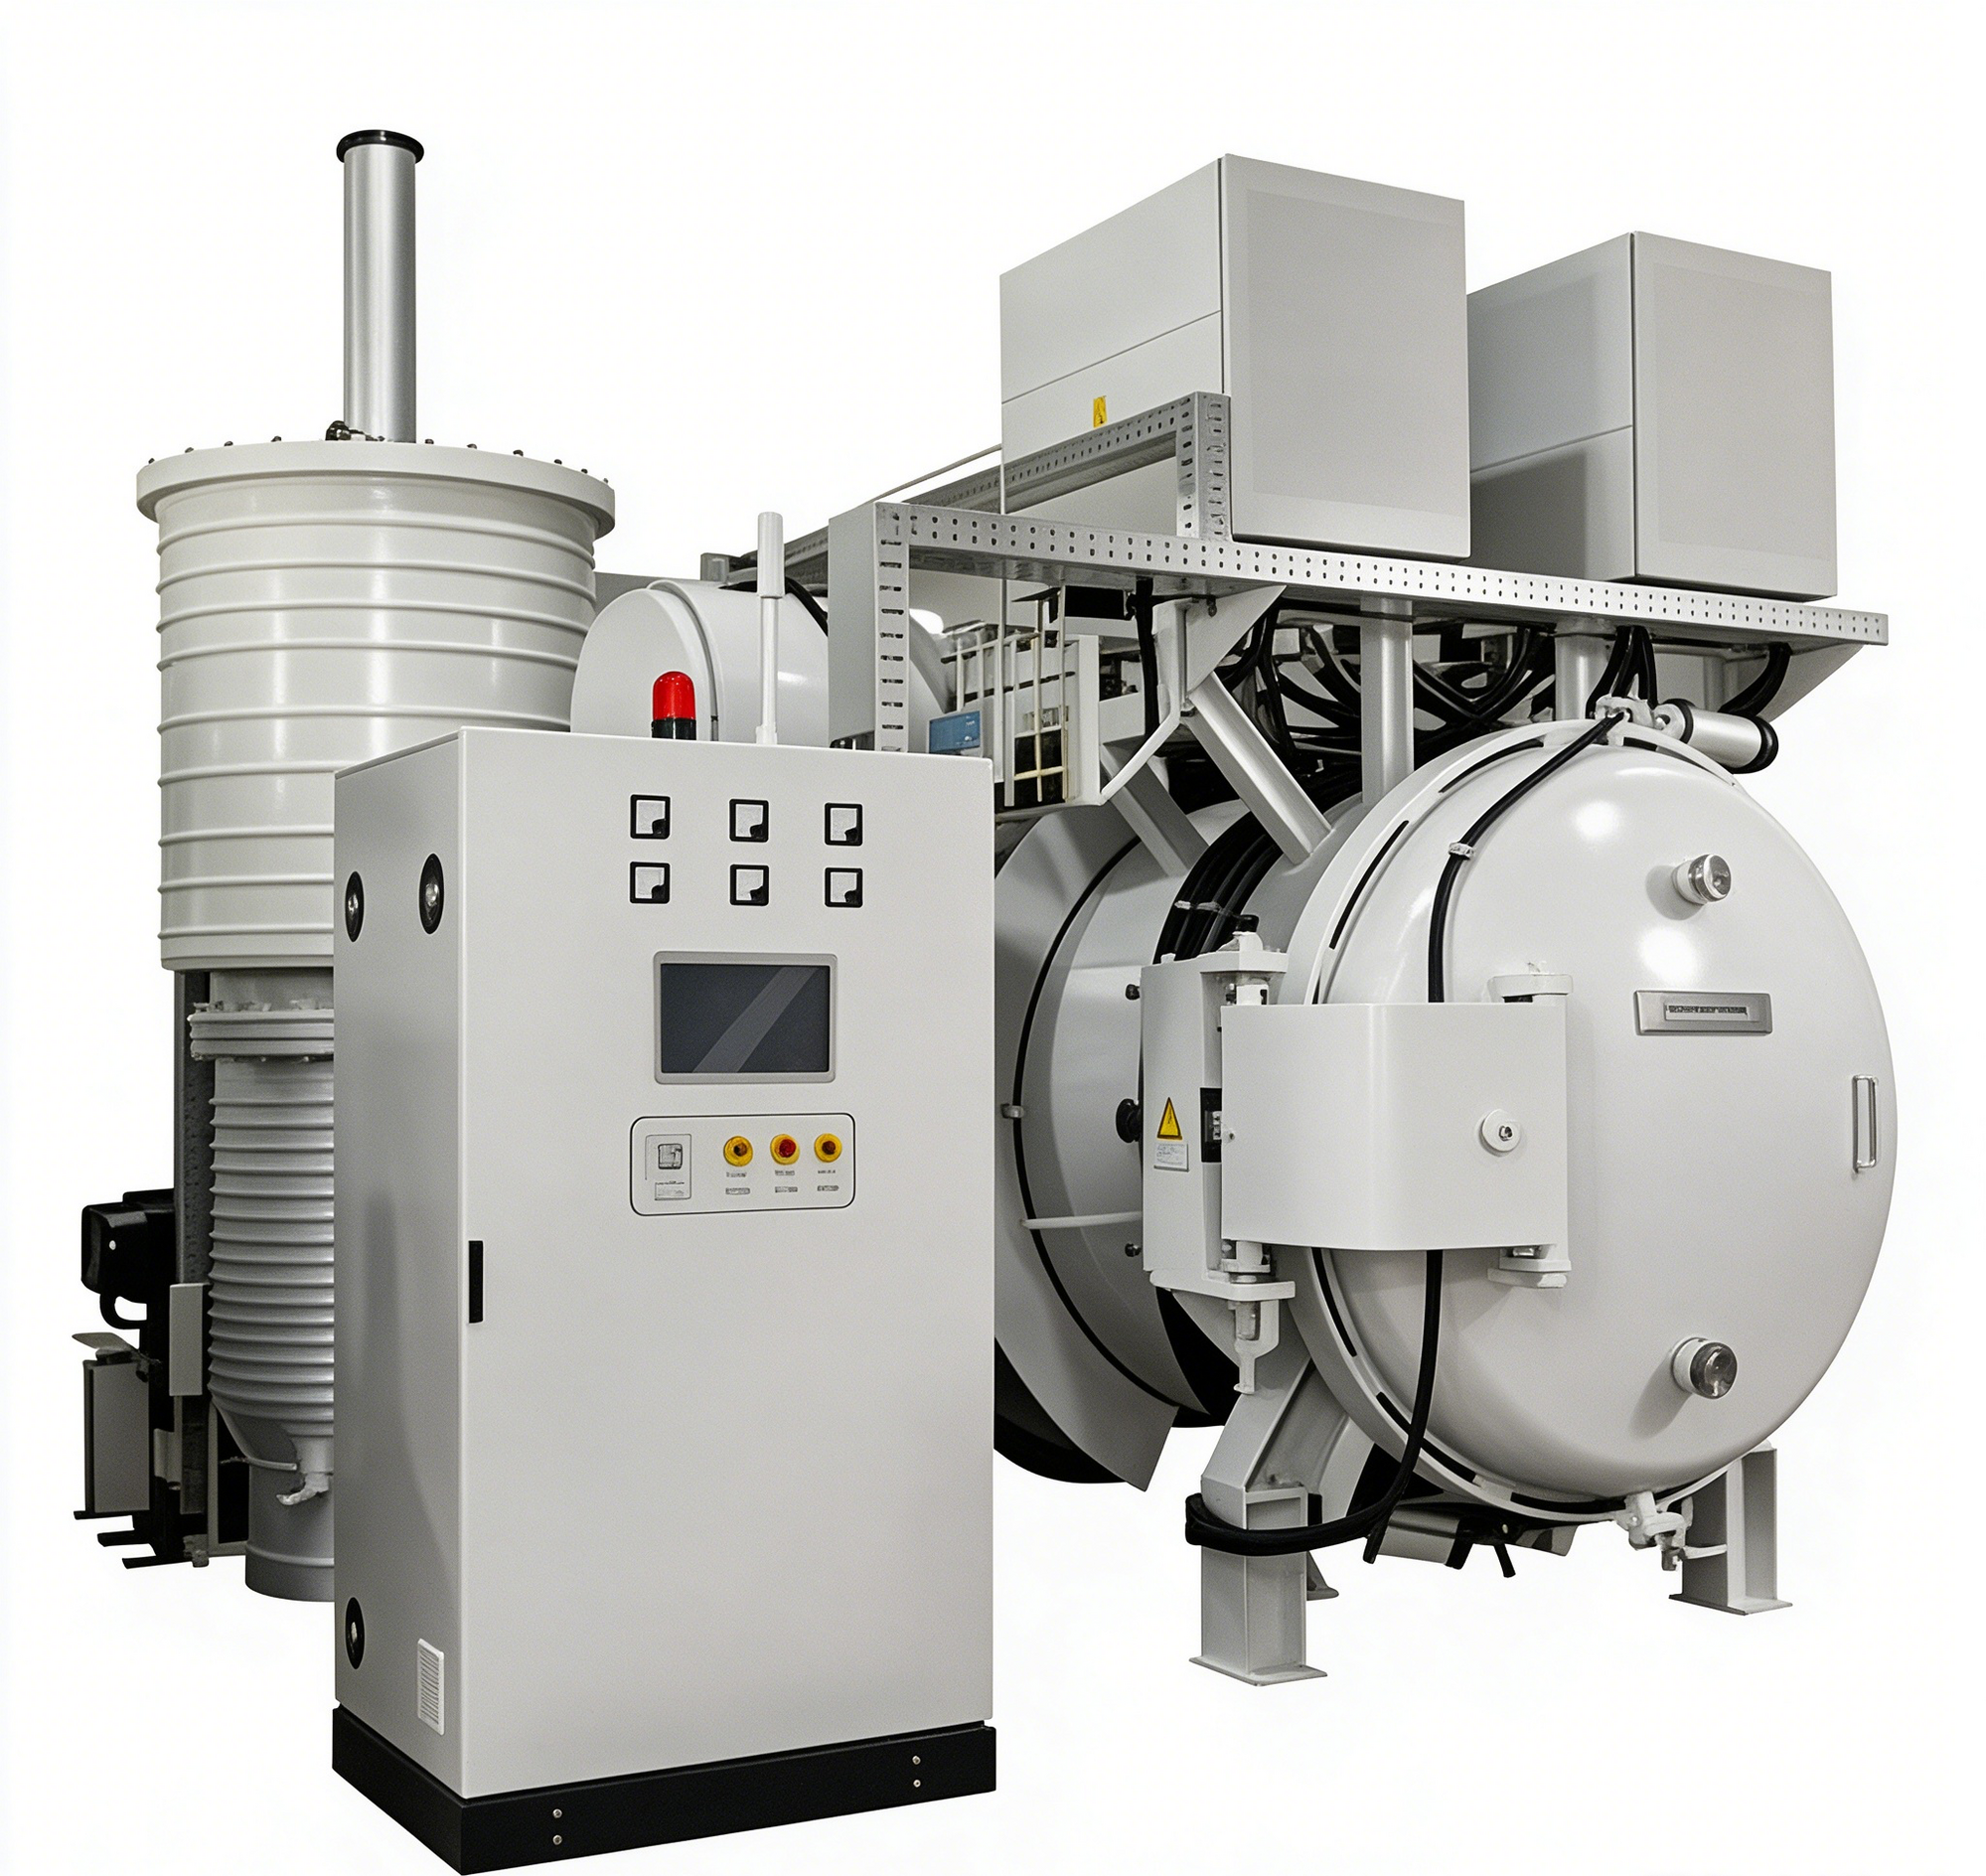
做还原气氛烧结,氢气或氨分解气的水分要压在露点-40℃以下。含水量偏高,高温下工件表面氧化发花,铜基铁基粉末冶金件色泽不均匀后面很难处理。气路终端建议加在线微量氧和微量水分析仪实时监测,别光看气瓶标注的纯度,管路有微漏再纯的气也白搭,每周用氦质谱检漏仪测管路接头。尾气处理排在安全规程第一位,排气口加燃烧塔或催化燃烧装置,把尾气在排出前烧掉,别图省事直接通室外,冬天管内容易积水倒灌出过事。选设备时把安全联锁和火焰监测作为必查项。还原气氛烧结炉的方案设计,东莞市志远工业设备有限公司在真空箱式气氛炉、真空管式炉上会把安全联锁和火焰监测作为标配写进清单。 志远工业设备提供真空铝钎焊炉、真空加压烧结炉等设备,配套完善的售后技术支持。