

联系电话
13631572573


不少刚接触热处理的客户搞不清真空炉到底能干什么,以为它就是个普通加热箱。其实真空炉和普通箱式炉的差别就在加热环境——工件在抽走空气的状态下加热,表面不氧化脱碳,出来的工件光亮干净,后续磨削量小。这篇按实际用途把真空炉能做的事捋一遍,帮你判断自己的活儿该用哪种炉型。
一、淬火退火,给钢材调性能
真空淬火是用得较多的一类。模具钢、高速钢工件装炉,先抽真空到工艺要求,再按曲线加热到奥氏体化温度,保温后充氮气或氩气冷却。整个加热过程没氧气,工件表面不生氧化皮也不脱碳,淬火硬度均匀,变形量比盐浴淬火小不少。做刀具模具的客户用它替代老盐浴线,主要图清洁和变形小。某模具厂原来用盐浴炉做Cr12MoV模具淬火,变形大磨削余量大废品率高,上了真空油淬炉后淬火硬度从HRC58到60稳定到HRC59到61,变形量减少约一半,每批综合良率提升约8个百分点。
真空退火用在不锈钢、耐热钢软化上。304不锈钢冷加工后硬度偏高,真空状态下加热到1050℃左右保温再缓冷,消除加工硬化方便后续成型。钛合金去应力退火也常放真空炉,钛高温下跟氧氮反应快,空气炉加热表面会变脆,真空退火出来保持金属本色不用酸洗。真空回火紧跟淬火后做,模具钢通常500到600℃分段回火,工件不氧化变色,对要求表面光亮的零件很实用。
二、真空钎焊,多件一次焊成
真空钎焊是另一大类用途。要连接的工件和钎料(铜基、镍基或银基箔片)按位置装好,抽真空后加热到钎料熔化温度但低于母材熔点,液态钎料靠毛细作用流进接缝,冷却后形成致密焊缝。不用焊剂,焊后不用清洗,焊缝强度高气密性好。航空铝合金结构件、制冷行业不锈钢板翅式换热器、电子行业陶瓷金属封接都用真空钎焊。钎焊温度随材料差别大,铝合金600℃上下,不锈钢高温合金要1000℃以上,设备选型按钎焊温度上限配加热元件和炉衬。某换热器厂原来用盐浴钎焊,焊后要酸洗除残渣污染大,改真空钎焊炉后不用焊剂,工件表面银亮,气密一次通过率从90%升到97%,每炉装钎焊件数量比盐浴工艺多装三成。
三、真空烧结,粉末压坯变零件
再补充一下设备选型的思路。淬火用的真空炉要配气冷或油冷结构,钎焊用的要配高真空系统和快冷,烧结用的要考虑挥发物排出和炉膛耐材。同一台炉想兼顾好几类工艺,往往哪样都做不精。做批量生产时,建议按主要工艺配专用炉,小批量多品种再用一台通用炉兼顾。某换热器厂做不锈钢板翅式换热器,原来盐浴钎焊焊后要酸洗除残渣污染大,改真空钎焊炉后不用焊剂,工件表面银亮,气密一次通过率从90%升到97%,每炉装件数比盐浴多装三成,产能和质量一起提。
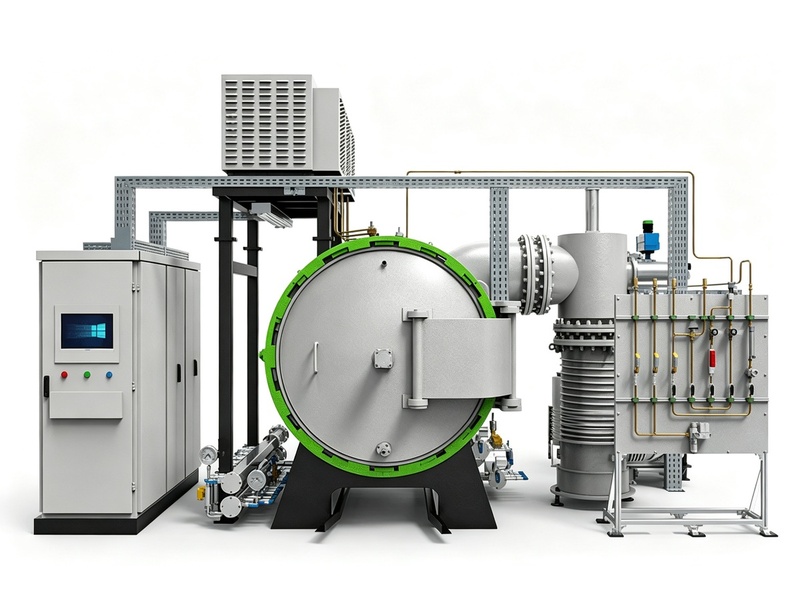
做真空炉还有个真空泵维护问题。泵油用久了会变颜色、变稀,抽速下降,真空度就上不去。一般半年换一次泵油,做含挥发物工艺的炉子换得更勤。扩散泵的泵油如果碳化了,抽速掉得很快,这种情况光换油不够,还要把泵腔清洗干净。真空系统维护到位,炉子的极限真空才能长期保持,工件质量才稳定。 类似工况下,真空烧结炉能够提供稳定的作业环境。
做真空炉还有个真空系统配置问题。淬火一般只要中真空,钎焊要高真空,烧结看材料要求不同。配置真空泵组时按工艺要求来,别盲目上大泵,抽速够就行,大泵买着贵运行也贵。但也别配小了,抽不到工艺真空度,工件表面氧化,废品率上来更亏。
真空炉选对炉型,一炉顶好几炉。淬火、钎焊、烧结各有专用设备,前期按主要工艺配好,后期生产效率和产品质量都有保障,别硬让一台炉干好几样活。
前期把炉型和工艺配对,后面生产才不会反复折腾,真空炉选对了一劳永逸。
前期把工艺配对,后期生产少走弯路,设备投入才有回报。

真空烧结面向粉末冶金行业。金属粉末先压成坯,再进真空炉加热到低于熔点温度,颗粒之间通过扩散和再结晶结合成致密零件。硬质合金刀头、陶瓷密封环、钨钼钽难熔金属制品都这么做。真空环境把压坯里残留的成型剂和氧化物还原掉,烧结件含氧量低,金相组织干净。铁铜基粉末冶金件1100到1200℃,硬质合金1400℃以上,保温时间几十分钟到几小时不等。加热冷却速率影响每炉节拍,升温太快零件内部温差大会开裂,冷却太慢产能上不去。真空炉不是单用途设备,淬火退火钎焊烧结都能做,按工艺选对炉型和配置就行。真空淬火炉、真空钎焊炉、真空烧结炉的配套选型,东莞市志远工业设备有限公司可以按客户工件和工艺来配。 志远工业设备提供真空烧结炉、真空管式炉等设备,配套完善的售后技术支持。