

联系电话
13631572573


AI超算、数据中心、新能源变流设备、功率半导体模块这几年功率密度飙升,芯片热流密度大到风冷扛不住。微通道液冷板靠结构紧凑、换热效率高,成了高性能热管理系统的主力部件。但很多人没注意到,液冷板制造工艺正在分化——除了常见的真空钎焊,真空扩散焊这条路线用得越来越多。
一、扩散焊和钎焊到底差在哪
真空钎焊是靠熔化的钎料填缝把零件粘到一起,焊缝里有钎料层。真空扩散焊不一样,它不加钎料,把两个经过精密加工的贴合面在真空里加热到母材再结晶温度以下,同时施加一定压力,让接触面原子互相扩散,最终形成牢固的冶金结合。整个过程材料不熔化,所以工件变形小,接头成分跟母材一致,没有钎料残留。
这一点对液冷板特别重要。微通道冷板流道窄、壁薄,钎焊时钎料流淌容易堵流道;扩散焊不存在钎料,流道截面可以做得更精细,水路更干净。而且铜铝异种材料连接时,钎焊容易产生脆性金属间化合物层,扩散焊靠压力和温度控制界面反应,能把反应层厚度压住,接头强度和耐腐蚀性更好。
二、扩散焊对工件和设备的要求
扩散焊有个前提:两个待焊表面必须贴合得足够好。表面粗糙度、平行度、平面度都要控制在很小范围,否则微观空隙里的原子扩散补不上。所以冷板流道板在焊前要经过精铣、研磨、清洗,去油去氧化膜,装炉前还要在洁净环境里组装。
设备方面,真空扩散焊炉要同时提供真空环境、高温和均匀压力。压力一般通过液压系统从上下压头施加,压头用石墨或高温合金。温度按材料定,铜材大概在800到950℃区间,铝材在500℃上下。保温时间要够长,让界面扩散充分,但太长晶粒长大反而降性能。温场均匀性直接决定整板接头质量,同一炉不同位置温差大了,有的地方焊透有的地方虚焊。
三、适合什么场景,不适合什么场景
扩散焊不是万能工艺。它适合平面贴合、流道结构简单、对变形和洁净度要求高的工件,比如铜质微通道水冷头、铝制均温板、功率模块散热基板。它的短板是节拍长——一次保温往往要几小时,比真空钎焊慢;而且工件表面加工成本高,前期投入大。
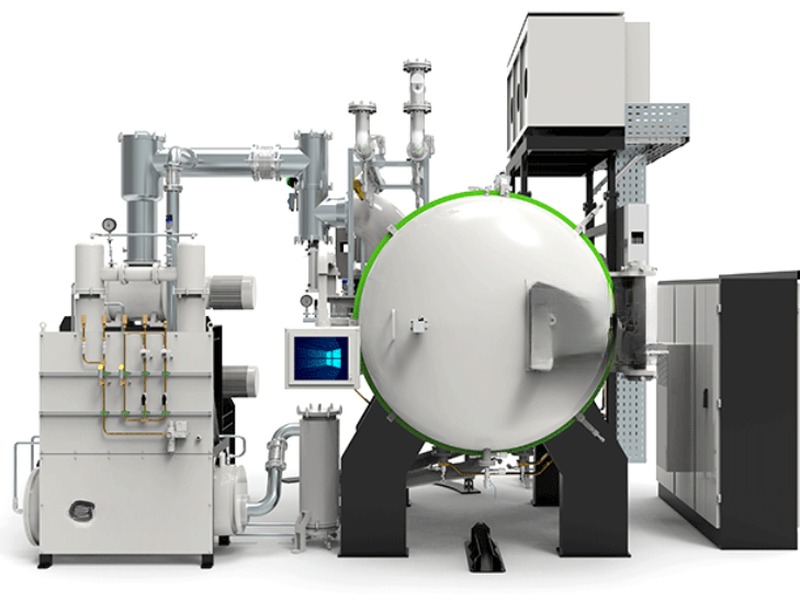
所以在实际液冷板产线里,常见的组合是:流道板和盖板用扩散焊保证密封和流道精度,外接接头和法兰用钎焊或TIG焊保证加工性。选型时不能只看工艺先进性,要结合产品结构、批量和成本综合算。 针对复杂工件,真空烧结炉的均匀加热特性更具优势。
四、设备选型几个实操点
选真空扩散焊炉,压升率要重点看——漏率高,高温下工件表面氧化,扩散界面就脏。压头平行度要可调,否则压板受力不均,边缘压力大中心压力小。温控方面建议多区独立控温,尤其大尺寸工件。液压系统保压稳定性也很关键,长时间保温段压力不能掉。
扩散焊接头质量怎么检验?常规做拉伸试验和金相观察,看界面有没有未结合区域。液冷板还要做水压试验和氦检漏,验证流道密封性。批量生产时,全检成本高,通常靠工艺参数固化加首件检验加抽检。这就要求设备每次运行曲线稳定,不能靠操作工手感调参。数据记录功能在这里不是摆设,是质量追溯的依据。
还有一个成本账要算:扩散焊对工件表面加工要求高,精铣、研磨、清洗这些前道工序成本不低。如果产品结构本身对洁净度要求没那么高,用真空钎焊可能更经济。选型时别盲目追工艺先进性,要把前道加工成本、节拍、良品率跟产品定位一起算。结构简单、批量大的件,钎焊更划算;微通道细密、对流道洁净度要求高的件,扩散焊才值。
从成本角度算,扩散焊单件节拍长,如果产品批量不大,设备利用率低,单件成本会很高。企业要把产品生命周期和批量规模一起评估:年需求量大、长期供货的件,上扩散焊线摊薄成本;短期小批量件,外协给有扩散焊能力的厂做更划算。别只看工艺先进就盲目上设备,算不过来账的工艺路线,再好也难持续。
从长期看,扩散焊在微通道液冷板里的占比会继续上升。流道越做越细,钎料堵流道的问题越突出,扩散焊无钎料的优势越明显。设备厂现在布局扩散焊工艺配套,等下游需求放量时就能接住。
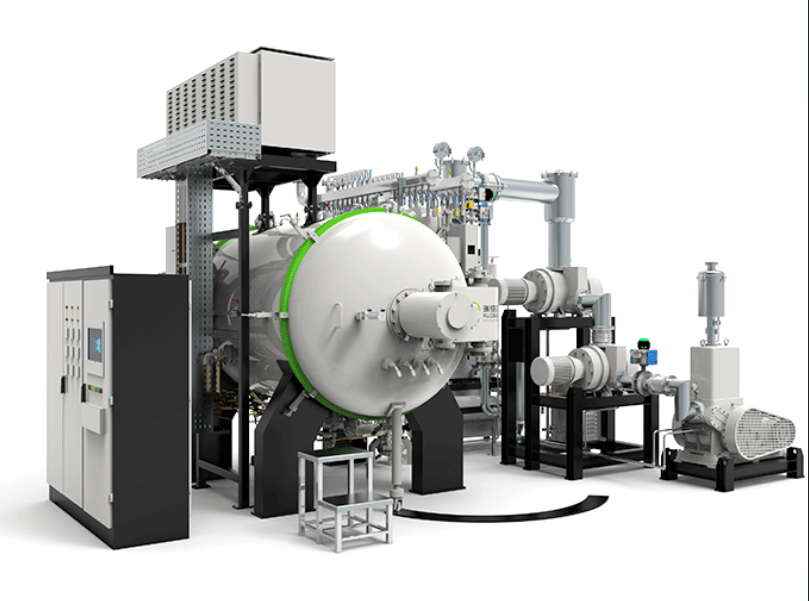
高性能液冷散热器制造对连接工艺的要求在逐年提高,真空扩散焊炉在这条路上会占越来越重要的位置。东莞市志远工业设备有限公司围绕铜铝异种金属扩散焊、微通道水冷头连接等应用场景,在真空扩散焊炉的压力系统和温场设计上持续优化,帮助散热构件厂把这条工艺路线跑顺。 公司产品覆盖真空加压烧结炉、真空钎焊炉等多种类型,欢迎咨询了解。