

联系电话
13631572573


在制造、航空航天、电子信息、新能源这些领域,很多关键件对焊接要求高:不能氧化、不能变形、焊缝要稳、气密要好。普通焊接一高温就氧化发黑、晶粒变粗,碰到陶瓷这类难熔材料更是焊不上、焊不牢。这时真空焊接就成了绕不开的选择。它不是简单把材料粘一起,而是在近乎无尘无氧的环境里,让材料在可控温度和压力下实现原子级结合,拿到高强度、高致密度、无氧化的接头。
一、真空焊接到底解决了什么
大气焊接最大的敌人就是氧。高温下金属、陶瓷、复合材料容易跟空气里的氧、氮反应,生成氧化皮、气孔、夹杂,轻则影响外观,重则降低强度、漏气、疲劳开裂,在关键结构件上就是大隐患。
真空焊接是把工件放进密闭腔体抽到低气压,排掉空气水汽杂质再加热,好处很直观:全程无氧化,焊缝光亮,不用后续酸洗打磨;气孔夹渣少,致密度高;热变形小,适合精密小件异形件;还能做金属加陶瓷这类异种连接;环保无明火无飞溅,适合自动化产线。对航空、航天、电子、半导体、新能源这些对可靠性要求严的行业,它几乎是标配。
二、不同材料,工艺路线不一样
真空只是环境,真正决定效果的是工艺路线,金属、陶瓷、复合材料特性差很多,不能一套方案走到底。
金属类以真空钎焊和扩散焊为主。不锈钢、高温合金、铝、铜、钛合金,常用这两种:钎焊靠钎料熔化润湿母材填缝,温度低于母材熔点,变形小,适合换热器、电真空器件、阀体;扩散焊不加钎料,靠界面原子高温加压扩散实现结合,焊缝强度接近母材,适合多层结构、薄壁件、复杂型腔。陶瓷的难点是难熔加脆性,普通一加热就裂,真空下一般用扩散焊或活性金属钎焊,靠过渡层缓解热应力、改善润湿,对真空度、升温速率、保温时间要求精细。复合材料怕高温过载,基体一旦烧蚀或性能退化零件就废,真空焊接温控准、气氛纯,能在较低温度下实现界面结合,保住基体性能。
三、细节做不好,设备再好也白搭
工艺靠人,效果靠设备,一台可靠的真空焊接设备直接决定良率。真空度要稳,不够照样氧化,波动大批次一致性差;温度要均匀、控温要准,温差大就变形、钎料流不平、扩散不匀;压力和气氛要能适配,扩散焊要精确加压,多材料要能切真空和气氛;运行要稳,焊接周期长,中途掉真空、超温整炉就废;操作要友好,多段程序控温、数据记录、工艺存储,方便沉淀参数。
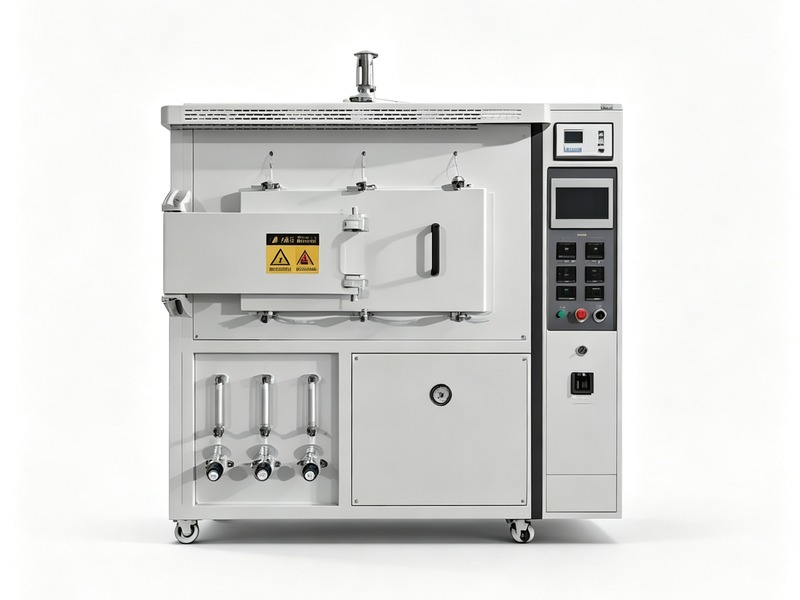
从成本收益看,真空无氧化焊接的前期投入确实比普通焊接高,但它减少的是后处理和报废成本。普通焊完要酸洗、打磨、补焊、校形,一道工序下来人工和时间都不少;真空焊完工件光亮、变形小,很多直接转下道工序,综合工时反而更短。对精密件来说,这种“一次做对”的工艺,长期算下来并不贵。 实际生产中,真空钎焊炉的温控精度对最终结果影响较大。
还要强调一点,真空焊接对工件设计本身也有要求。焊缝间隙要合理、结构要适合真空加热、异种材料膨胀系数要尽量匹配,这些设计上的事如果前期没考虑,后面再怎么调设备也补不回来。好的工艺选型,往往从零件设计阶段就开始了。
再提一个容易被忽略的点:真空焊接后的工件残余应力虽然小,但不是没有,对某些高精度尺寸件,焊后可能还需要去应力退火或者时效处理。这一步要不要做、怎么做,要看零件后续装配和使用要求。成熟的工艺方案会把焊后处理也一起设计进去,而不是焊完就交货。把前后工序串起来考虑,成品质量才稳。
未来制造对连接质量的要求只会更严,无氧化、低变形、高气密会越来越常见。把真空焊接的工艺和设备用顺,就是给关键零部件的可靠性上一道保险。
真空焊接的工艺文件要能跟着产品走,换一批工件、换一种材料,温度曲线、真空度、保温时间都要重新确认。把每种产品的工艺参数存档管理,是避免混料出错、保证批量一致的基础。
工艺、设备、细节三者缺一不可,把这条链条管顺了,无氧化焊接的优势才能真正落到成品上。
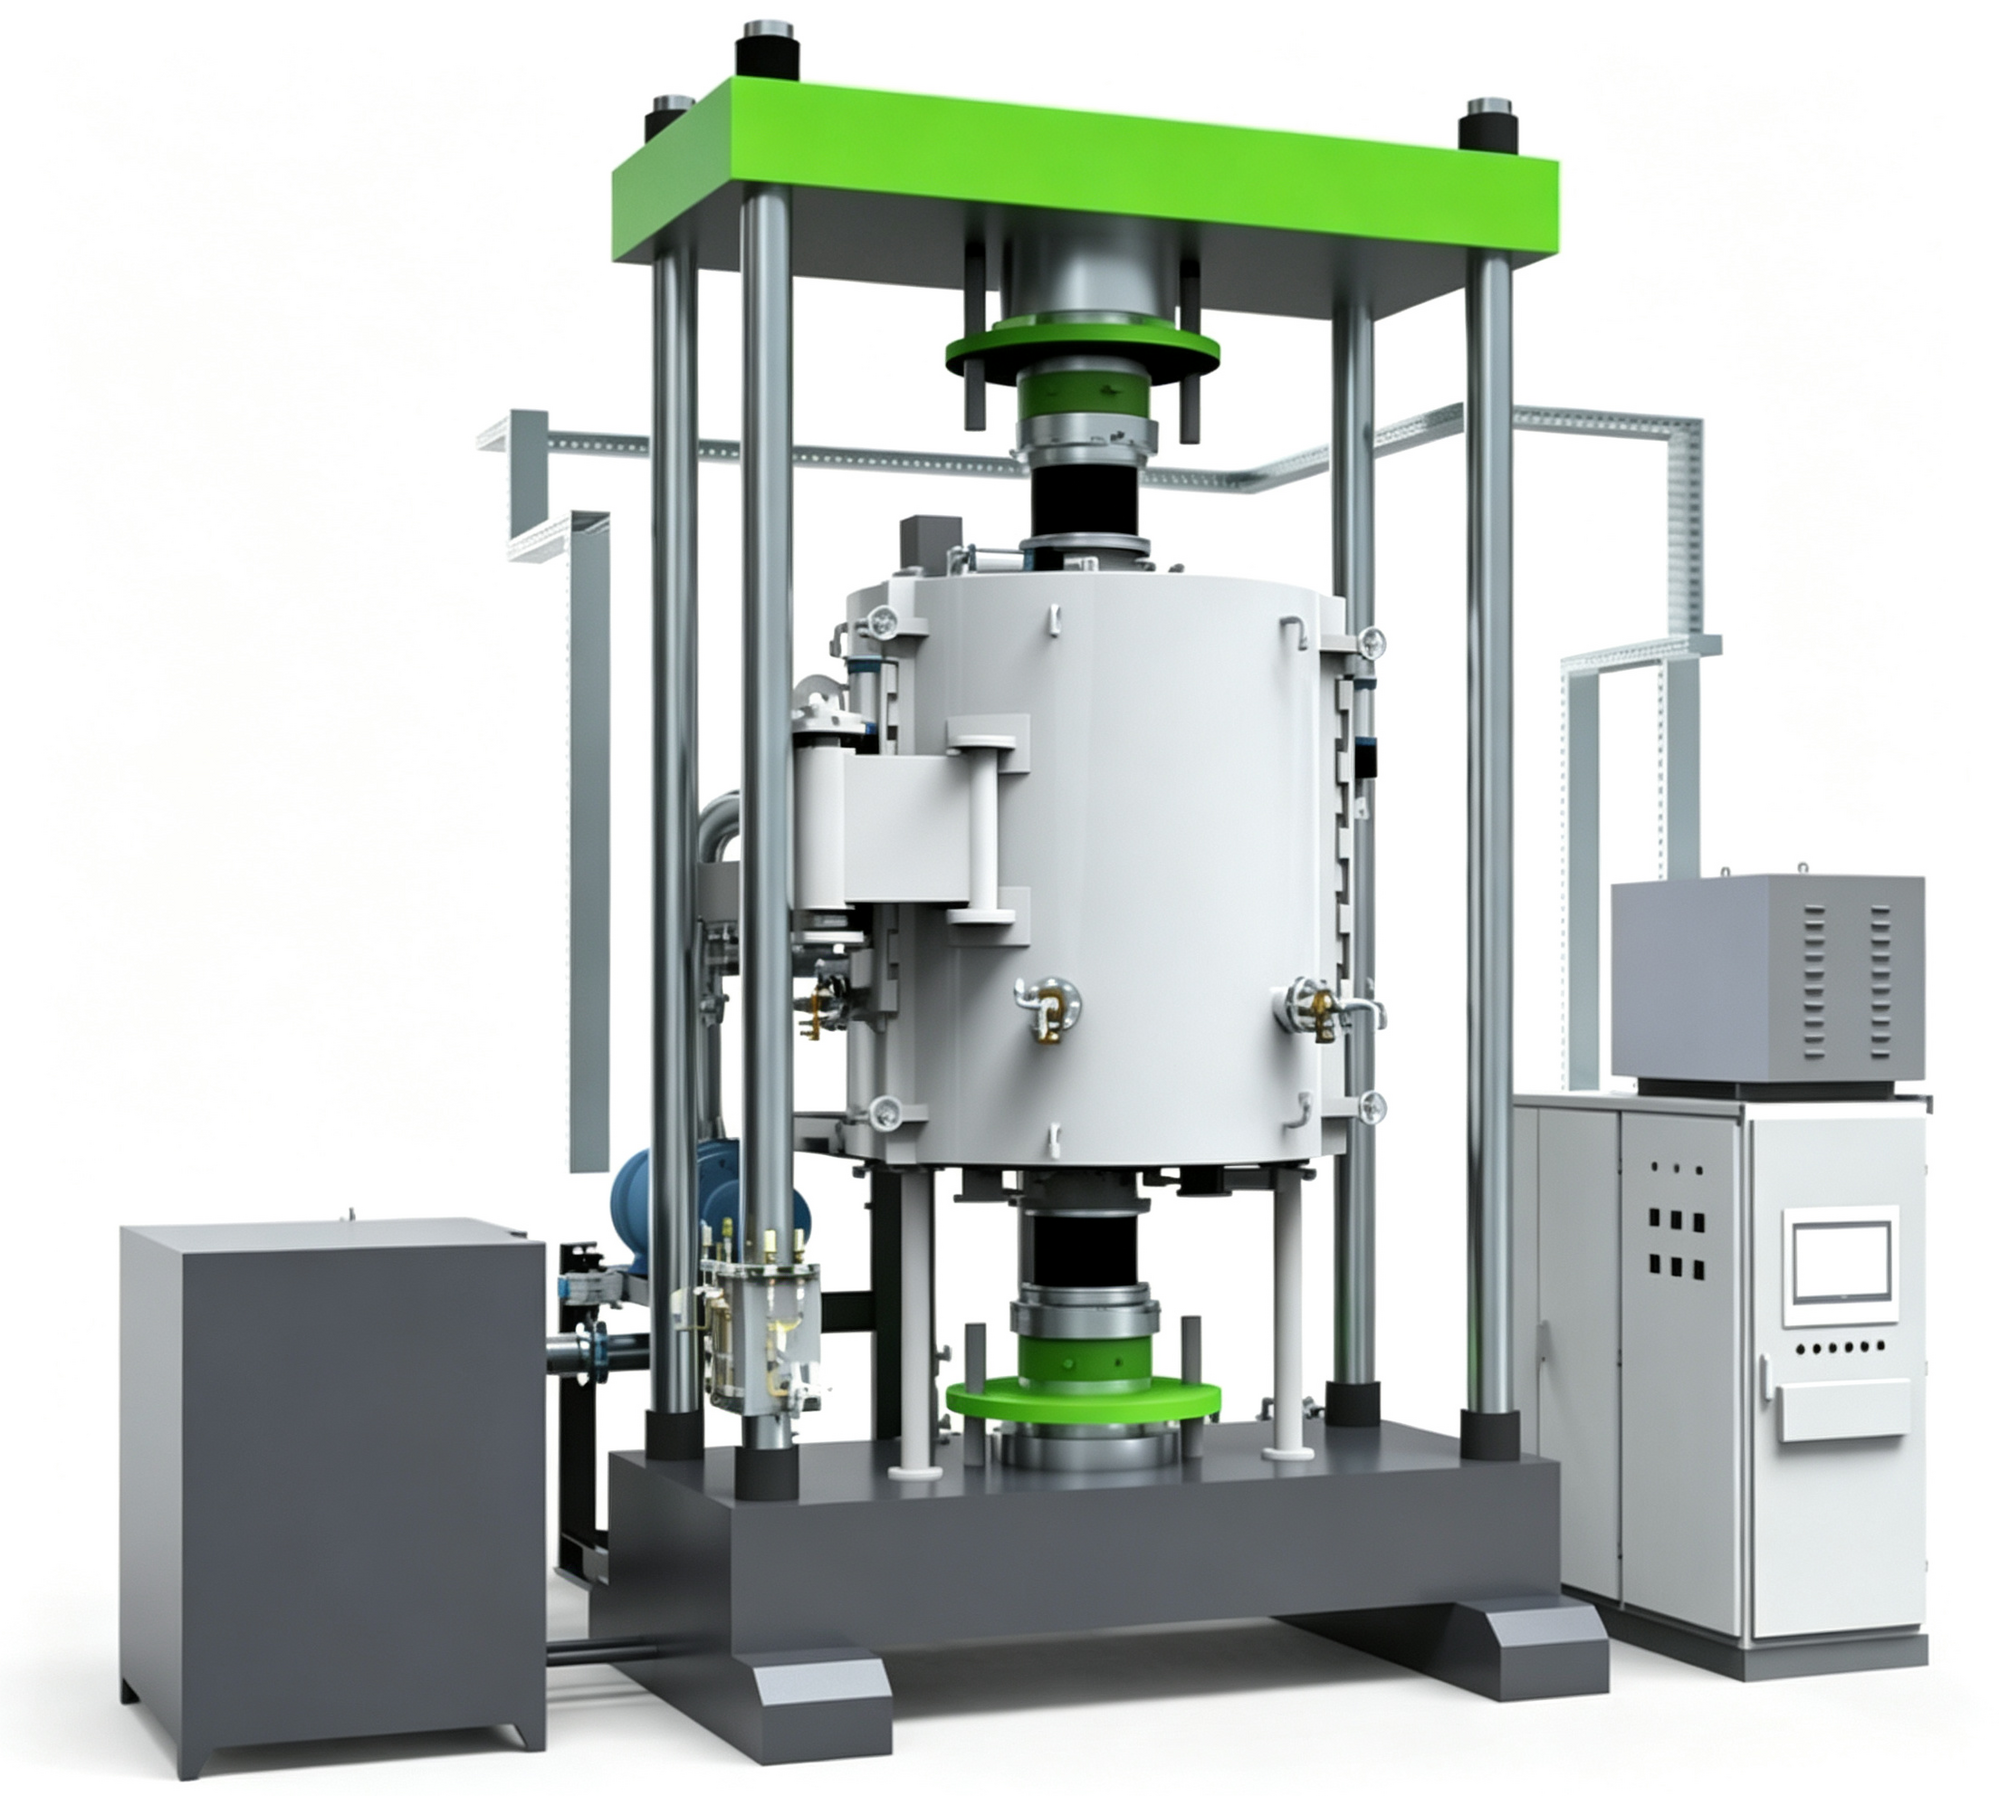
实际生产里的坑也常见:表面没处理干净,油污氧化层直接影响结合;升温太快热应力开裂;提前破腔二次氧化;钎料或中间层跟母材不配;保温不够扩散不充分。真空焊接是精细活,环境、温度、时间、压力、表面状态缺一个都不行。它适合航空结构件、电真空器件、新能源散热模块、半导体陶瓷件、汽车传感器等对无氧化和高可靠有要求的场景。这类工艺常配套真空钎焊炉来落地,东莞市志远工业设备有限公司在真空无氧化焊接设备和工艺细节上有较多实操经验,有多材料连接需求的厂家可以拿具体工件去试焊评估。 志远工业设备提供真空烧结炉、真空管式炉等设备,配套完善的售后技术支持。