

联系电话
13631572573


搞新材料、炭炭复材、绝缘件的人,聊工艺升级时绕不开压力浸渍炉。可不少人对它的印象还停在‘不就是个能加热的罐子吗’,真上手才发现,它跟常规烧结、固化设备根本不是一个路数。
一、先把它的工作逻辑捋直
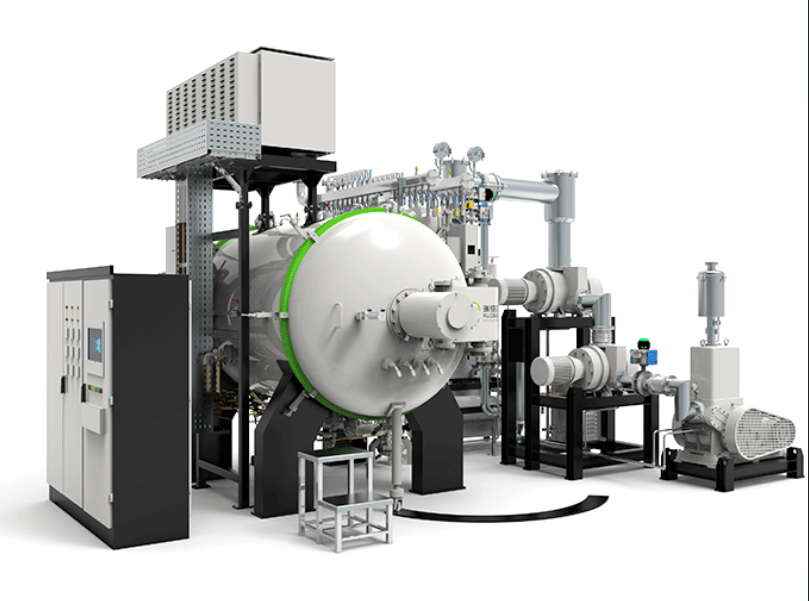
说穿了,压力浸渍炉就是一台在可控温度、压力、真空下,把浸渍介质使劲‘压’进材料内部孔隙里的专用设备。它不是把料随便泡一泡,而是先抽真空把孔隙里的气赶跑,再施加压力把浸渍液、树脂、熔融金属这些介质顶进去,把原本疏松多孔的结构填密实。
整个过程更像是给材料做一次‘深层填充’,把强度不够、容易分层、气密差、导热导电不均这些老毛病摁下去。在新材料制备、炭炭复材、摩擦材料、绝缘件加工这些领域,它已经是绕不开的关键件。
二、能处理的料比想象中广
用户问得最多的就是‘我的料能不能用’,其实它的适配面挺宽。
炭炭复材是它的典型活儿,刹车盘、航天高温构件、摩擦片基体本身多孔,要反复浸渍树脂沥青再炭化来提致密和力学性能,真空加压能让浸渍剂钻进纤维间隙,孔洞缺陷少了,强度和寿命都上来。碳陶复材也类似,把硅源、树脂压进预制体,为后面渗硅烧结打底,硬度、耐磨、抗热震都跟着提。
汽车制动片、工业摩擦片、离合器面片这类摩擦材料,浸渍树脂橡胶液之后,粘结剂分布更匀,摩擦系数稳、磨损率降。云母制品、绝缘板、纤维增强密封件靠它排气泡、填浸渍胶,绝缘可靠、密封寿命长。多孔铜、多孔不锈钢浸熔融金属、润滑油、防锈介质,导热导电耐磨防锈都改善。玻纤、碳纤增强塑料浸树脂,分层气孔少了,强度抗疲劳和外观都上一个台阶。说一句,只要是多孔结构、需要内部填充提性能的料,基本都对得上。
三、为什么大家都往它这儿转
从常压浸渍、手工浸渍转到专用压力浸渍炉,图的是老办法效率低、质量飘。
普通浸渍靠自然渗透,深层孔隙里的气排不出去,介质进不去,常常外湿内干、局部空洞。压力浸渍炉先抽真空排气排水,再把介质压进去,细孔也能填到位,整体致密均匀,缺陷率往下走。参数这块,真空度、温度、升压速率、保压时间、介质流量都能设定,一键自动跑,不受人手和环境温度影响,同批产品波动小。 针对复杂工件,真空铝钎焊炉的均匀加热特性更具优势。
介质兼容性也强,树脂、沥青、熔融金属、橡胶液、硅油,只要温压区间对得上都能干,真空、加压、保温、冷却几段工艺随便组合。浸渍完的料,强度、耐磨、气密、耐高温、绝缘都改善,摩擦材料磨损降了,炭炭件承载高了,密封件不漏了。时间上它比传统浸渍短,能多批自动跑,前期投入虽然有,但良品率、能耗、人工一摊,长期账更划算。安全环保上,超温超压保护、真空联锁、防泄漏、废气收集都配齐了,密闭作业还能少挥发、改善车间环境。
四、选购几句实在话
先按工件尺寸、产量、介质类型定炉膛、工作温度和设计压力,别盲目求大。温控精度、压力稳定性、密封可靠性、自动化程度直接决定质量,厂家的工艺支持和售后调试也得问清楚,毕竟这是个工艺性挺强的设备。
汽车摩擦片这行,以前靠常压浸渍,树脂在纤维堆里分布不均,有的地方饱有的地方干,上车一用摩擦系数飘、磨损快。换压力浸渍之后,真空先把纤维缝隙里的气抽走,再加压把树脂顶进去,粘结剂分布匀了,整片摩擦片的摩擦系数和磨损率就稳了,高温高负荷工况下也耐用。炭碳刹车盘的致密化逻辑也类似,都是靠反复浸渍加后续热解把密度一点点顶上去。
还有个跟介质打交道的问题要提前想清楚。树脂类浸渍剂在加热加压过程中会挥发出可燃气,熔融金属浸渍又涉及高温烫伤,不同介质对设备的防腐、防溢、防爆要求差别很大。选型时把自己用的介质报给厂家,让人家按介质选密封材质和防爆结构,别买回来才发现密封圈被树脂溶胀了,或者排废气的通道设计不对。
用的过程中还有个经验值得提:浸渍效果好不好,七成取决于前道的孔隙状态和脱气干不干净。如果材料里残留水分、挥发物没抽净,后面压得再高,介质也进不到最深处,反而容易在表层夹气。所以真空段要留够时间,别着急升压;保压时间也要按孔径大小来定,细孔多的件得多压一会儿,让介质有足够时间渗进去。这些工艺细节定下来,良品率才稳。
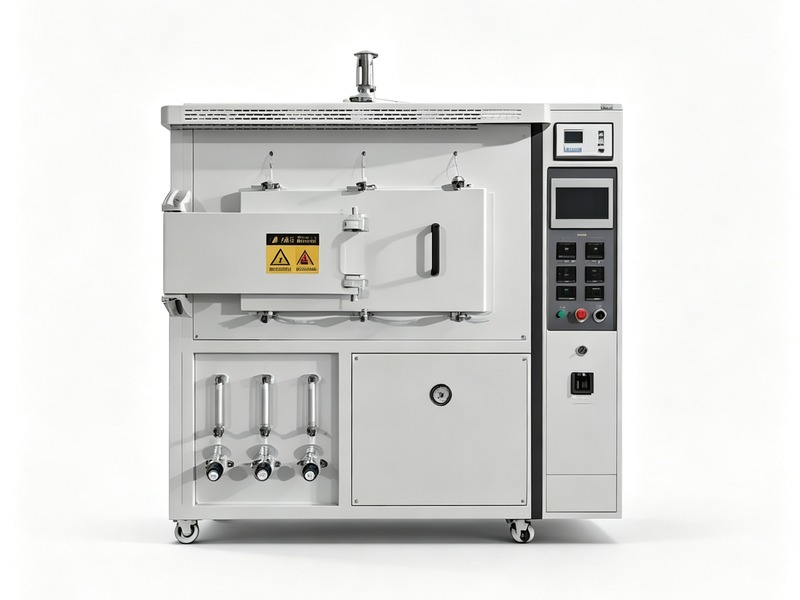
压力浸渍炉解决的不只是‘浸渍’这道工序,而是从根上把材料性能和产品竞争力往上托。东莞市志远工业设备有限公司在真空加压、浸渍烧结这类热工装备上有配套经验,需要时可以结合自己的材料和工艺去聊定制方案。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。