

联系电话
13631572573


做粉末冶金、硬质合金、特种陶瓷这一行的人,十有八九都被同一个问题折腾过:同样的配方、同样的压坯,为什么这批烧出来致密光亮,下批却表面发乌、气孔一大堆?问题往往不在配方,而在你选的烧结环境。真空烧结和普通烧结,名字就差两个字,从原理到成品却差出一大截。
打个比方,普通烧结就像敞着锅炒菜,油烟、灰尘、水蒸气随便往里钻;真空烧结则是把锅封死抽走空气再焖,外界啥也进不来。这一个环境差异,决定了后面所有性能、成本、适用场景的不同。不管哪种烧结,本质都是把粉末压成的生坯加热到接近熔点但不熔化的温度,让颗粒靠原子扩散粘在一起,从松散变致密。但普通烧结全程在常压空气里,氧气、氮气、水蒸气都在;真空烧结是先把炉里空气抽走,压力降到10的负三次帕甚至更低,几乎没气体干扰。
一、气氛环境:氧化与纯度的分水岭
普通烧结明显的问题就是高温下容易氧化。空气里两成是氧气,材料一加热到几百上千度,表面马上跟氧气反应生成氧化层。比如钛、钨、钼这些难熔金属,还有硬质合金、特种陶瓷,一旦氧化就变脆、强度往下掉,严重的直接报废。而且空气里的水分、杂质会渗进坯体,成品纯度没法把控。车间里常遇到这种情况,同样一炉料,烧出来颜色深浅不一,切开一看内部还有夹杂,十有八九就是气氛没控制住。
真空烧结就不一样了,先抽真空把氧气、水蒸气、氮气全抽走,全程无氧环境。高温下材料不氧化,表面能保持金属本色或陶瓷原质感,内部也没杂质侵入,纯度明显提上去。拿硬质合金刀片来说,真空烧出来是银灰色、没有氧化层,硬度和耐磨性比普通烧结高出一大截;医疗用的钛合金植入物,真空环境能保证无杂质、无氧化,满足生物相容性要求。做特种陶瓷的同行都知道,普通烧结出来的陶瓷片边缘经常发蓝发黑,真空烧出来的颜色均匀一致,后续抛光效率也高很多。
二、致密化与成分控制:气孔排得干净不干净
烧结的关键一步是排气孔、变致密。普通烧结时,坯体里的气孔被空气堵着,加热时气体排不出去,就算排一部分也会残留大量气孔。这些小窟窿就像材料里的暗伤,让成品密度低、强度差、容易断裂。而且空气压力会顶住颗粒,原子扩散变慢,颗粒粘合力不够,致密化效率不高。有些厂为了排气,专门在烧结曲线里加很长的保温段,但空气不抽走,再怎么保温气也排不干净。 针对复杂工件,真空箱式气氛炉的均匀加热特性更具优势。
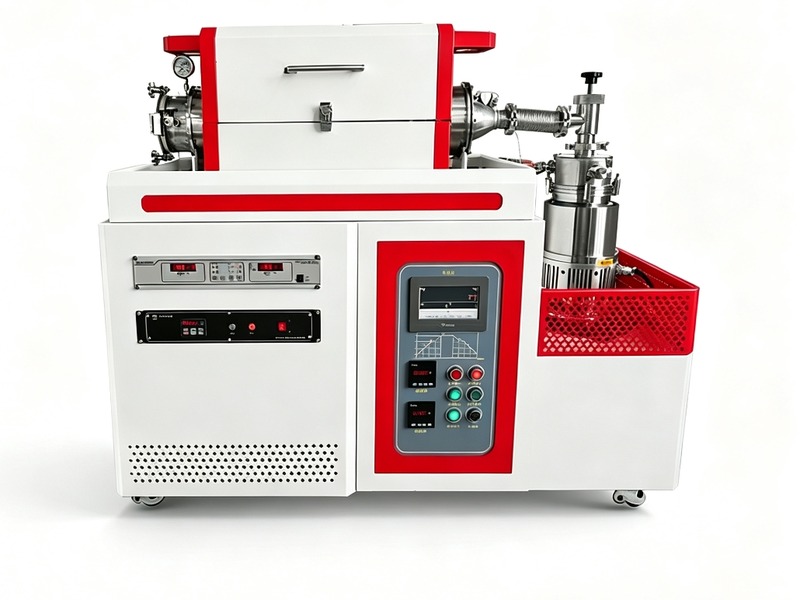
真空烧结时炉内是负压,坯体里的水蒸气、一氧化碳、氮气会被主动抽走,气孔基本排干净。没了气体阻碍,颗粒贴得更紧,原子扩散速度快很多,坯体收缩更均匀,成品密度能接近理论值。陶瓷基复合材料真空烧结后气孔率能压到1%以下,普通烧结可能还有5%到10%,性能差了好几个档次。成分控制这块也有讲究,很多材料里含低熔点易挥发成分比如锌、镁、钴,普通烧结高温下这些成分跟着空气跑掉,成品成分偏离配方,性能忽好忽坏。真空环境抑制了挥发,全程不开炉,成分流失很少,碳含量、合金比例都能严格匹配配方,每一批次性能都稳定,不会出现这批好下批差的情况。
三、温度均匀性与成本账怎么算
普通烧结炉的加热系统比较简单,温度控制精度低,炉内温差大,容易局部过热局部欠热。生坯边缘温度高、中心温度低,烧结后边缘晶粒粗大、中心致密性差,成品性能不均匀。真空烧结炉配的是高精度温控系统,控温误差能到正负1到5摄氏度,加热均匀性好,还能实现分段控温、精准保温、缓慢冷却,避免热应力开裂和晶粒异常长大。
还有个细节容易被忽略,就是烧结后的表面状态。普通烧结出来的工件表面有氧化层,后续不管是电镀还是喷涂,都得先把氧化层处理干净,否则附着力不行。真空烧结出来的表面干净致密,后续工序直接接上,整体生产流程反而更短。做硬质合金刀具的车间有体会,真空烧结的刀片出炉就能精磨,省掉了喷砂酸洗的工序,算下来每把刀的加工成本能降不少。
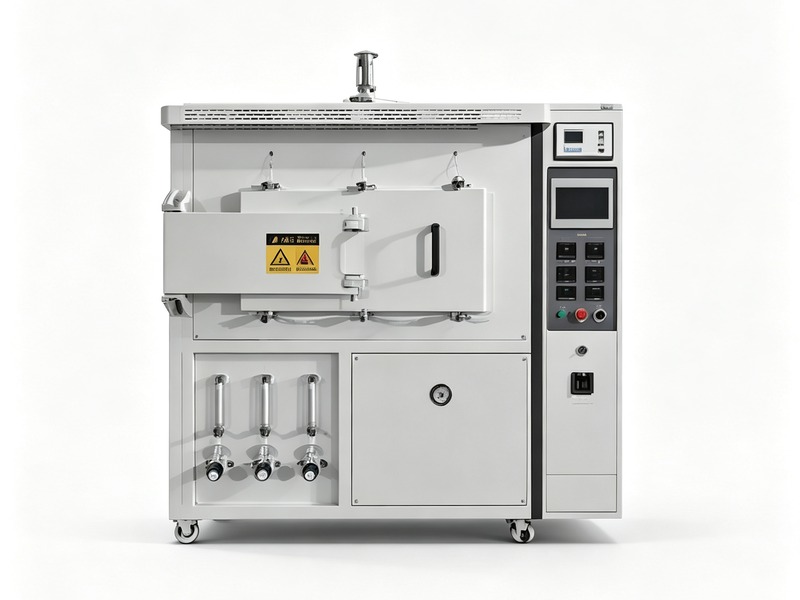
成本方面要算笔总账。设备投入上,真空烧结炉要配真空泵组、密封系统、高精度温控,价格是普通烧结炉的好几倍。但运行起来,真空烧结废品率低、成品性能好,对要求高的产品来说综合成本反而更划算。普通烧结胜在设备便宜、操作简单、成本低,适合不怕轻微氧化、大批量的常规产品,比如日用陶瓷、普通铁基铜基零件、普通耐火砖。选型其实不复杂:做精密、易氧化、要求高的材料,像硬质合金、特种陶瓷、难熔金属、医疗和航空零件,选真空烧结;做常规、低成本、大批量的不怕氧化产品,选普通烧结。普通烧结解决有没有的问题,真空烧结解决好不好、精不精的问题。在这方面,东莞市志远工业设备有限公司长期围绕真空烧结炉、气氛炉等热工设备做工艺配套,能根据不同材料的烧结需求给出合适的设备方案。 东莞市志远工业设备有限公司主营真空加压烧结炉、真空钎焊炉等系列产品,可根据客户工艺需求定制方案。