

联系电话
13631572573


碳碳复合材料现在到处都是:光伏单晶硅拉制炉的热场、飞机刹车盘、火箭喷管喉衬、导弹鼻锥。它轻、强、耐高温、抗热震,是个很有潜力的结构材料。但要做出合格的碳碳件,高温石墨化这道工序绕不开,真空石墨化炉就是这道工序的核心装备。这篇文章聊一聊它的工艺和设备要点。
一、碳碳复合材料为什么要高温石墨化
碳碳复合材料的制作流程大概是:先把碳纤维织成预制体,然后用化学气相沉积或者液相浸渍把热解碳填到纤维缝隙里,反复致密化几次。这时候基体碳还是乱层结构,强度有了,但导热、导电、抗烧蚀性能还没上去。
石墨化处理就是把这个半成品扔到2000℃以上、通常2400到2800℃的真空炉里保温一段时间。高温让热解碳的碳原子重新排列,从乱层结构向石墨结构转变,石墨化度提高。石墨化度越高,材料导热越好、摩擦性能越稳、抗烧蚀能力越强。
光伏热场材料为什么对石墨化度特别敏感?因为拉晶炉热场要均匀散热,导热差的话温度梯度不稳定,单晶拉不直。刹车盘为什么要石墨化?因为摩擦系数稳定、磨损小。不同应用对石墨化度的要求不同,工艺也要跟着调。
二、石墨化温度与性能的权衡
石墨化温度越高,保温时间越长,石墨化度越高。但温度一上去,能耗飙升,石墨发热体损耗加快,炉子维护成本也跟着涨。温度超过3000℃,石墨材料本身会升华,炉内构件寿命明显缩短。
做工艺要在性能和成本之间找平衡点。光伏热场材料用量大,成本敏感,通常在2400到2600℃做,性能够用就行。航空航天热结构件用量小但要求高,会拉到2800℃甚至更高。刹车盘介于中间。
保温时间也不是越长越好。到了一定温度区间,再延长保温对石墨化度的提升边际效应递减,反而增加能耗。一般靠实验确定最佳保温时间。
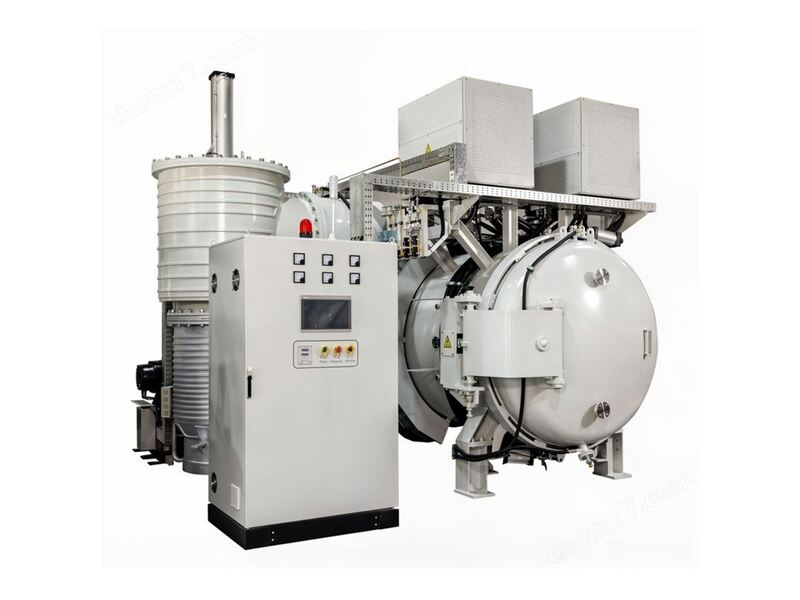
三、大尺寸炉膛的温场挑战
光伏热场的坩埚、保温筒直径能到一米多甚至两米,炉膛必须做大。炉膛一大,温场均匀性就难控制——中心和边缘、上部和下部,温差大了,同一炉不同位置的产品石墨化度不一致,性能就散。
解决办法是多区独立控温:沿轴向分3到5个温区,每个温区单独调功率;发热体围绕炉膛均匀布置,靠热场模拟软件提前优化;保温层设计要兼顾隔热和温度分布。真空密封结构也要可靠,大尺寸炉门、大电流电极,漏率控制是技术活。 针对复杂工件,真空烧结炉的均匀加热特性更具优势。
冷却方式也影响节拍。大炉子自然冷却要好几十个小时,生产效率低。配强制冷却风机和气体循环,能把降温时间压缩不少,但要注意冷却太快会让材料产生热应力。
四、质量控制看哪些指标
碳碳复合材料的检测项目包括密度、开孔率、弯曲强度、导热系数、石墨化度、烧蚀率等。光伏材料关注纯度和导热,刹车盘关注摩擦磨损,航空件关注力学性能和批次一致性。每批产品都要取样测试,工艺参数要记录可追溯。
环保和能耗压力也在推动设备升级。大炉子一炉耗电惊人,保温层设计、发热体效率、余热回收都要精打细算。尾气里含碳氢化合物和粉尘,要经过过滤、燃烧处理才能排放。一些企业开始用余热预热下一炉装料,把能耗降下来。这些年行业竞争加剧,谁能在保证性能的同时把单位成本压下来,谁就有竞争力。
做碳碳复合材料的企业,工艺人员和设备厂家要配合紧密。石墨化炉温场设计要跟着产品形状走,比如做坩埚就要保证径向温度均匀,做刹车盘就要保证轴向温度一致。大炉子做起来,发热体绕丝方式、保温层厚度、热电偶位置都要靠热场仿真来优化。好的设备厂会配合客户做仿真,把首炉调试时间缩短,这一点在选型时要问清楚。
碳碳复合材料行业,客户要的不只是炉子,还有工艺know-how。新入行的企业,买炉子只是第一步,后面怎么致密化、怎么石墨化、怎么机加工,每一步都有门道。找有行业经验的设备厂合作,比自己从零摸索要快得多。
做碳碳材料的企业,对石墨化炉的温度稳定性要求很高。同一炉不同位置温差大了,做出来的坩埚有的致密有的疏松,拉单晶时就出问题。选炉子时要求厂家做温场测试报告,热电偶布点多一些,数据才可信。
设备选型时,炉膛尺寸、最高温度、温场均匀性、真空机组、冷却方式、自动化程度,都要和产品规划匹配。做碳碳石墨化炉比较有经验的厂商,会在热场设计、大尺寸密封、能耗控制上有成熟方案。东莞市志远工业设备有限公司在真空石墨化炉和碳碳复合材料热处理设备上有多年积累,可以根据光伏热场、刹车盘、航空结构件等不同应用推荐炉型,并配合客户做工艺调试。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。