

联系电话
13631572573


做航空航天或者精密仪器的车间,经常遇到两种异种金属焊不到一起的问题——比如钛合金跟不锈钢直接焊,界面生成脆性金属间化合物,焊缝一受力就裂。传统熔焊办法是加过渡层,但接头强度和可靠性总差口气。真空扩散焊炉就是干这个的:在真空环境下把两块工件贴紧加热,让原子自己慢慢跨界面扩散过去,形成没有明显焊缝的冶金结合。下面把工艺优化的思路捋一捋。
一、三个关键参数怎么调
扩散焊工艺说到底就是调三个旋钮:温度、时间、压力。温度选在材料再结晶温度以上、熔点以下,一般取熔点的0.6到0.8倍。温度低了原子扩散慢,接头没焊透;温度高了晶粒长大,母材强度反而下来。比如TC4钛合金,扩散焊温度一般在920到950℃,超过980℃晶粒就开始粗化。
时间决定原子扩散的深度。扩散焊不是分钟级的事,一般保温1到4小时,让原子从界面往两侧基体扩散足够远。时间短了界面只焊住一层薄薄的结合面,一拉就脱;时间太长生产效率上不去,设备利用率低。实际操作中,先用短时间试焊,做拉伸测试看断口在不在母材上,断在母材说明焊透了,断在界面说明时间不够。
压力的作用是让工件表面微观凸起接触,排除界面间隙。压力太低,两块工件实际接触面积小,扩散通道少;压力太高,工件变形超差,后续加工余量不够。一般铝合金用2到5MPa,钛合金和高温合金用5到15MPa,具体看工件平整度。液压加压系统配压力闭环控制,加压过程可以分段设定——初始低压贴合、升温后逐步加压、保温结束后保压冷却。
二、五种工艺优化策略
第一,建参数数据库。不同材料组合、不同厚度、不同表面粗糙度,最佳参数都不一样。建议把每个批次的工艺参数和接头测试结果记录下来,积累几十组数据后,新工件一上来就能从数据库里调出参考参数,省去大量摸索时间。很多客户一开始不重视这个,做了两三年才发现数据散落在各人电脑里,根本没法复用。
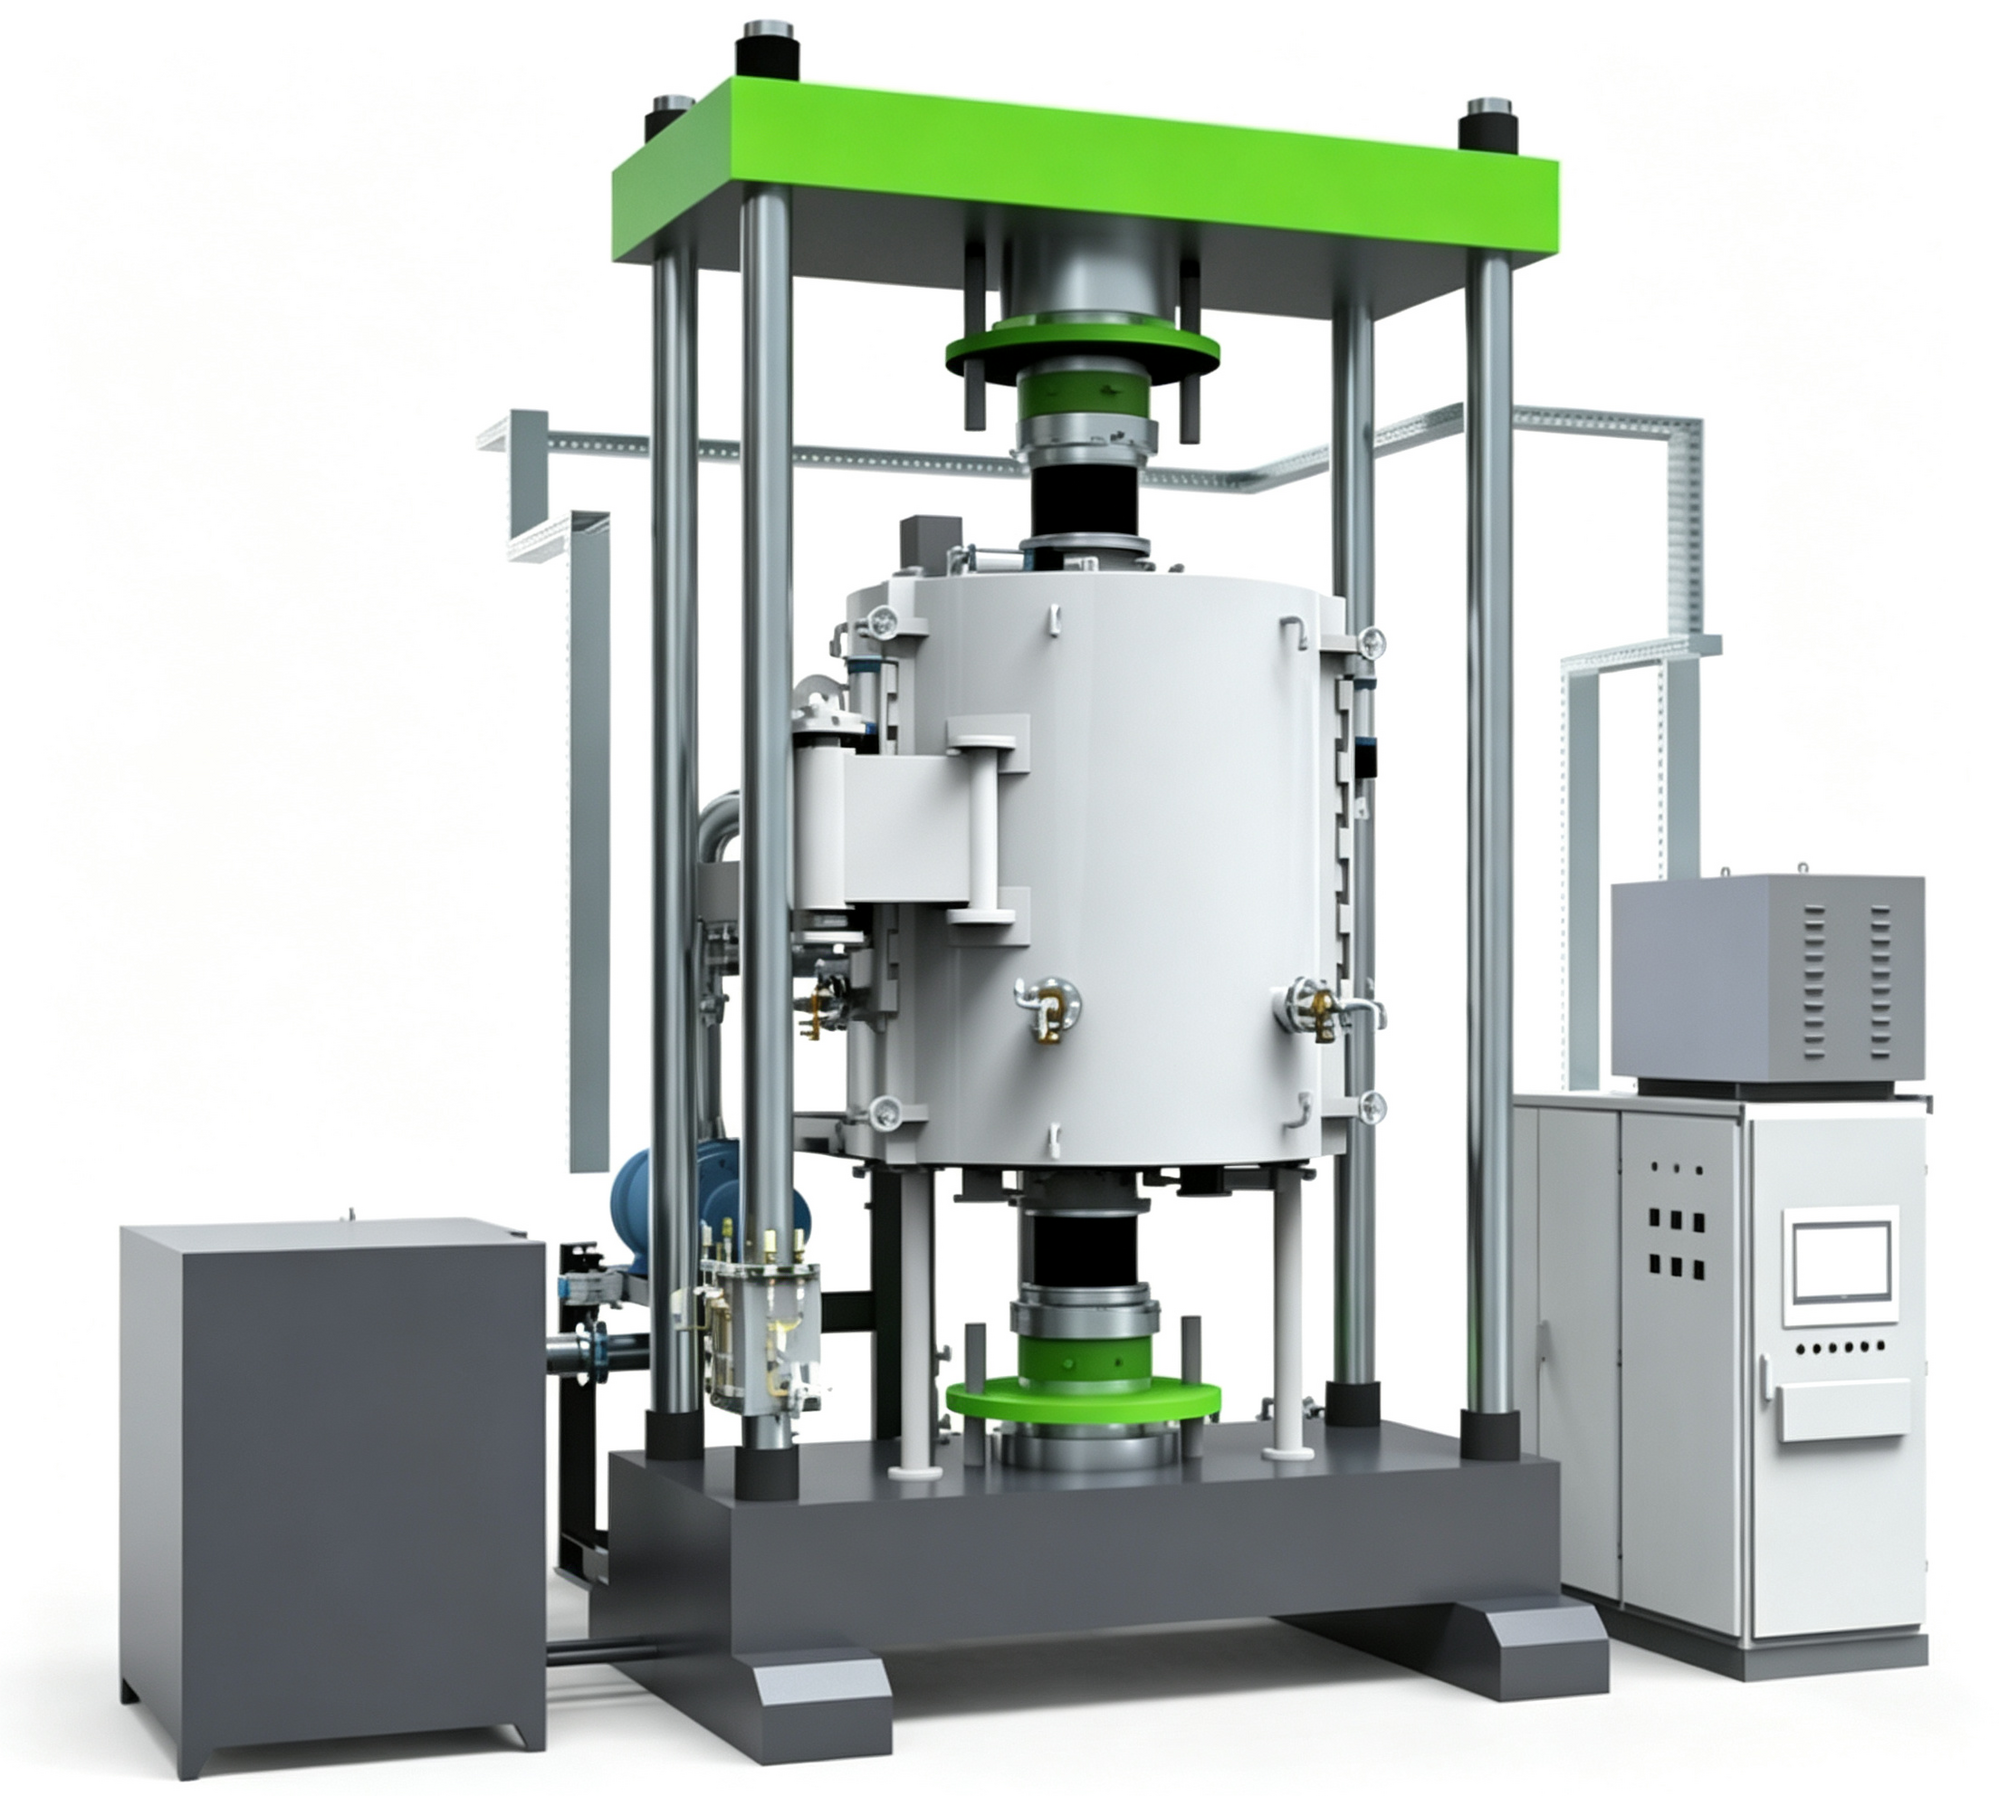
第二,用有限元模拟预热。焊之前先用FEA软件把温度场和应力场算一遍,看看工件在加热过程中哪里变形大、哪里接触压力不够。模拟不能替代实物验证,但能把试验次数从十几次压到三四次,省下来的材料和时间成本很可观。
第三,实时监控加反馈。炉内热电偶布置在工件附近而不是发热体旁边,温度曲线真实反映工件状态。压力传感器实时显示实际接触压力,发现压力衰减自动补压。有了这些数据,工艺一致性从凭经验变成靠数据,批次间接头强度波动能从±15%收窄到±5%以内。第四,表面处理先行,焊前丙酮去油、机械抛光去氧化膜、离子轰击活化,粗糙度Ra压到0.8以下,实际接触面积才够大。第五,气氛辅助,纯真空有时不够,活性金属焊时要配合微量气氛保护。 类似工况下,真空铝钎焊炉能够提供稳定的作业环境。
异种材料加中间层是常用的优化手段。钛合金跟不锈钢直接焊出脆性相,就在中间加一层钒或者铌箔做过渡,让两侧分别跟中间层形成韧性结合。铜跟钨焊时,铜的塑性好但钨硬,中间加一层镍能缓解界面热应力。中间层厚度一般控制在几十到一百微米,太厚增加界面数量,太薄挡不住原子互扩散。设计中间层时要查一下三种材料之间的相图,别选了一对本来就互脆的组合,那再加层也白搭。
接头形式也影响参数选择。平面贴合的平板件,加压均匀,参数好控制;管板焊接、蜂窝夹芯这类复杂形状,有些位置压力传不到,就得靠工装把压力引过去。做复杂件前,先在等厚度的试板上把温度压力窗口摸出来,再上正式件,能省掉一大批报废。扩散焊这种工艺,前期小样试得越充分,正式炉越稳。
试焊阶段建议从小样做起。别一上来就焊大件,先切两块小试板,用正式参数走一遍,做金相和拉伸看效果。小样能把大部分参数问题暴露出来,成本低、见效快。小样验证通过了,再上正式件,正式件焊坏的概率就小很多。扩散焊工件往往比较贵,先小样后大件这个习惯能省不少钱。
夹具和压头的平行度也要定期校。用久了压头磨损、液压缸偏载,实际加压两边不一样,接头一边焊上了一边没焊透。定期塞尺检查压头平行度,超差就修。这类机械精度问题看着不起眼,往往是扩散焊接头两边强度不一致的元凶。
扩散焊调参数没什么玄学,温度、时间、压力三个旋钮加上表面处理和数据积累,慢慢就能摸出规律。做钛合金、高温合金异种连接工艺开发的,东莞市志远工业设备有限公司在扩散焊设备交付时会配合客户把首批参数数据库建起来。 东莞市志远工业设备有限公司主营真空箱式气氛炉、真空铝钎焊炉等系列产品,可根据客户工艺需求定制方案。