

联系电话
13631572573


一、真空钎焊技术的发展历程
真空钎焊技术自二十世纪四十年代起步以来,逐步发展成为一种颇具应用前景的焊接工艺。该技术早期主要应用于电子工业中铜与不锈钢零件的连接,随后拓展至航空工业和原子能工业领域。1959年,真空钎焊开始用于不锈钢板翅式换热器的制造。时至今日,该技术已广泛服务于空分设备、石油化工装备、工程机械、船舶车辆以及家用电器等行业中的板翅式换热器和冷却器生产。凭借工艺本身的技术优势,真空钎焊在工业发达国家得到了较快的发展和普及。
二、真空钎焊的主要技术优势
与传统火焰钎焊或炉中钎焊相比,真空钎焊具有以下几方面优势:
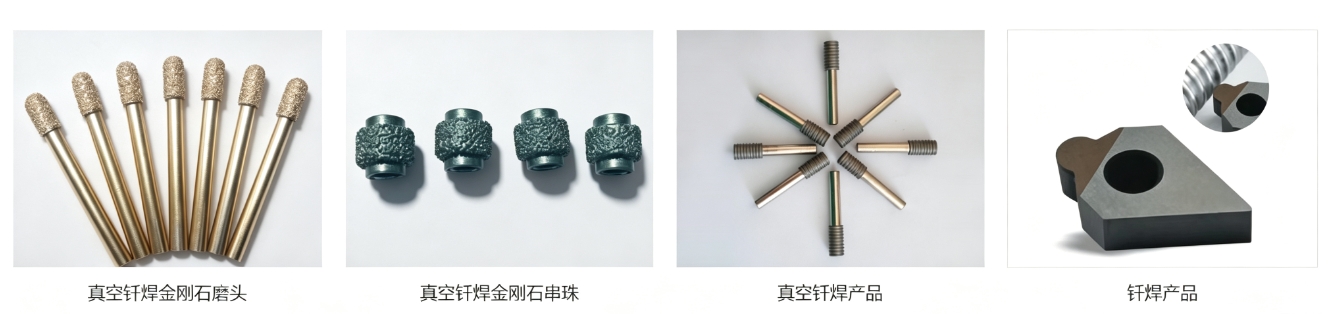
第一,真空环境下钎焊不需要使用钎剂,产品表面抗腐蚀能力得到提升,同时避免了钎剂残留带来的污染问题,生产作业环境也更为安全。
第二,省去了价格较高的金属钎剂,且后续不需要复杂的焊剂清洗工序,有助于降低综合生产成本。
第三,真空状态下钎料的润湿性和流动性表现良好,能够焊接结构复杂、通道狭窄的工件,有助于提高成品率,获得致密洁净的接头工作面。
第四,与其他焊接方式相比,真空炉内部结构及夹具的使用寿命较长,设备维护费用相对较低。
第五,适用于真空钎焊的材料种类较多,包括铝及铝合金、铜及铜合金、不锈钢、合金钢、低碳钢、钛、镍、因康镍合金等,设计人员可根据工件用途灵活选材,其中铝及铝合金的应用较为普遍。
三、真空钎焊在工业领域的应用
1. 航空发动机制造
在航空发动机领域,真空钎焊已成为关键的连接工艺。以国外企业为例,美国普惠公司JT9D发动机的蜂窝封严环采用环件与蜂窝夹芯真空钎焊制成;该发动机燃油总管由主管、多个支管和喷嘴经真空钎焊组合而成;发动机不锈钢热交换器则由300多根不锈钢管、隔板和壳体钎焊组装。JT8D发动机12、13级压气机静子环由内外环与数十个叶片钎焊制成。美国GE公司的发动机机匣由240多个厚度0.25至0.7毫米的因康镍合金零件分三次阶梯钎焊而成。国内方面,沈阳黎明发动机公司和成都发动机公司分别承接了海军飞机用静子环的真空钎焊任务,成都发动机公司还完成了燃油总管的钎焊并通过了发动机试车考核。据统计,美国已有200多台真空钎焊炉用于航空发动机制造。
2. 矿山凿岩工具
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
中小钎头是真空钎焊在矿山工具领域的典型应用。这类钎头广泛服务于冶金、地质、煤炭、水利、铁路和军工等建设工程。以国内研发为例,西北矿冶研究所自1978年开始研制真空钎焊中小钎头,1980年通过冶金部技术鉴定,到八十年代已形成年产十万只钎头的生产线,产品供应国内上百家矿山。该所生产的钎头先后在大庙铁矿、湘东钨矿、南京梅山铁矿、红透山铜矿、华铜铜矿等矿山进行了数十次现场试验,钻凿过花岗岩、角岩以及坚硬磨蚀性较强的块状磁铁矿夹矽卡岩等不同岩性。对比试验表明,直径42毫米十字形钎头钻凿花岗岩的平均使用寿命超过100米,达到同类进口产品水平,使用寿命较传统工艺提高约1至1.5倍,为矿山用户带来了可观的经济效益。
志远工业专注于真空钎焊炉、真空烧结炉、真空退火炉等热处理设备的研发与制造,可根据客户工艺需求提供定制化方案。如需打样或设备咨询,欢迎联系东莞市志远工业设备有限公司。