

联系电话
13631572573


热压烧结炉在连续运行中,冷却水、电源和压缩空气是三个最容易出问题的外部条件。一旦其中任何一项异常,设备通常会自动报警并停止动作。操作人员若能快速判断故障来源并按规范处理,可以缩短停机时间,减少炉内工件报废风险。本文梳理三类常见故障的排查思路,帮助现场人员建立应急处置流程。
一、冷却水系统异常
正常运行时冷却水温度宜控制在15℃至25℃之间。若出水温度超过25℃但未到30℃,应加大冷却水流量,保证工件出口温度不超过40℃。当温度超过30℃,必须立即通知上一工序停止进料。
如果运行中突然断水,设备会自动停止并报警。此时应先把入口和出口传送带上的工件移走,在设备操作界面下载冷却程序,待冷却水恢复后重新启动,取出炉内工件,再按正常升温步骤恢复生产。冷却水流量突然下降同样会触发停机报警,处理思路与断水类似,但要额外检查流量计是否堵塞或失灵、过滤器是否需要清洗。日常应定期观察进出水温差和压力表读数,提前发现冷却水系统的衰减趋势。

二、突然停电的应急处理
烧结过程中突然停电,应立即打开电源控制柜,判断是外部电网停电还是设备内部跳闸。若属外部停电,马上关闭主电源开关,清除传送带上的工件。来电后不要直接升温,而是从操作界面下载冷却程序,把设备先开起来取出炉内工件,再按正常启动步骤加热恢复生产。
如果是内部故障,应联系电气维修人员排查加热元件、接触器和热继电器,不要自行强行送电。停电期间炉温会缓慢下降,若保温层温度较高,重新升温时应控制升温速率,避免因热应力造成保温材料开裂。长时间停电后恢复生产,建议先做一次低温空载运行,确认各系统正常后再装料烧结。
三、压缩空气故障与恢复
压缩空气用于气动阀门和密封动作。运行中若压缩空气流量骤降,设备会停机报警。先移走传送带上的工件,下载冷却程序。可能原因包括流量计损坏、入口减压阀失灵或厂区压缩空气压力不足。处理方式是更换流量计或减压阀,或通知空压站提高供气压力。
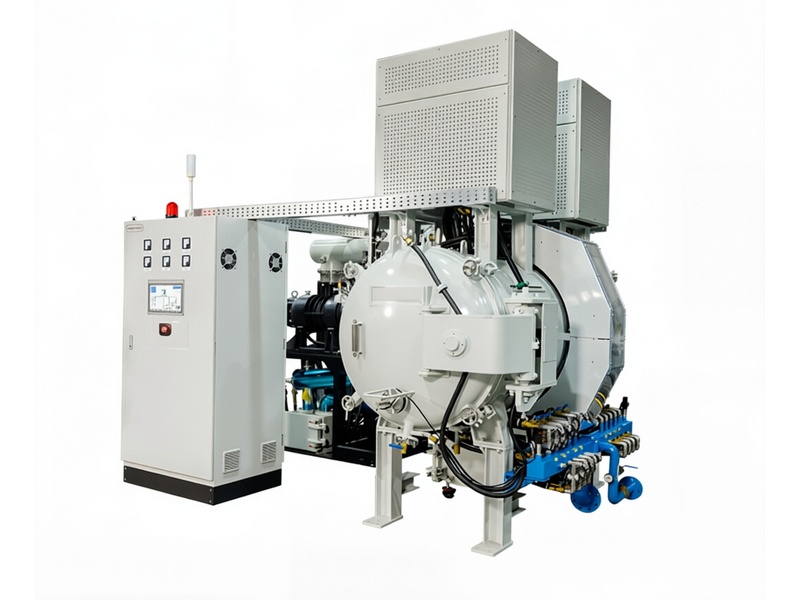
除了上述三类外部故障,炉温失控也是需要警惕的情况。如果温控仪表显示温度与红外测温偏差超过50℃,应立即暂停加热,检查热电偶是否断裂或补偿导线松动。热电偶老化后测温偏低,操作人员若按仪表显示继续升温,实际炉温可能已经超标,导致工件过烧或加热元件损坏。
日常巡检中建议每班次记录一次进出水温度、水压、真空度和加热电流。把这些数据画成趋势图,可以提前发现冷却水结垢、真空度缓慢下降等渐进性问题。等到报警触发再处理,往往已经造成工件报废。建立趋势记录花不了多少时间,却能显著降低非计划停机概率。
冷却水系统除了温度和流量监控,水质也很重要。长期使用硬水会在水冷夹套内结垢,降低换热效率。建议每季度检测一次水的硬度和pH值,必要时加入软化水或定期除垢。水冷系统换热效率下降是一个缓慢过程,平时不易察觉,往往等到出水温度报警才发现。
压缩空气干燥机的维护同样不能忽视。冷干机或吸干机如果失效,压缩空气含水量升高,会在气动阀内部积水,造成阀芯锈蚀和动作失灵。建议每年检查一次干燥机的露点和过滤器滤芯,保证气源干燥。
压缩空气干燥过滤器的滤芯一般半年更换一次。如果现场用气量大、环境潮湿,更换周期还要缩短。滤芯堵塞后会造成气压不足,气动阀门动作迟缓甚至不到位,间接影响真空阀开关和炉门密封。
故障恢复后不要立刻恢复满负荷生产,建议先空载运行一两个升温循环,确认温度、真空和压力都稳定后再装料。仓促恢复生产容易把未排除的隐患带到产品中,反而造成更大损失。
建立故障代码对照表也很有必要。设备报警时屏幕上的代码含义操作人员要熟悉,不要每次都翻说明书。把常见代码和处理方法贴在控制柜旁边,缩短判断时间。
故障排除后启动设备,取出炉内工件,再按正常加热步骤恢复。日常维护中应定期检查气动三联件的排水和油雾情况,确保气源干燥洁净。相关设备可参考真空加压烧结炉与真空钎焊炉的安全联锁设计。东莞市志远工业设备有限公司建议用户建立故障记录表,把每次报警的时间、原因和处理方式记录下来,便于追溯和预防性维护。