

联系电话
13631572573


真空热压机主要用于碳纤维复合材料、玻璃纤维增强塑料、SMC/BMC等材料的热压成型。它把预浸料布或半成品放入模具,在模具闭合后通过温度、压力和时间的协调控制,制成所需形状的制品。设备多采用伺服系统加压,压力稳定、节拍较快,可实现多级加压和分段加热。下面按工艺流程顺序说明操作过程。
一、装料与参数设定
把待加工产品放入真空热压模具中,注意坯料定位准确,避免偏移。然后根据产品工艺要求,在操作界面设置补压时间、保压压力、排气次数、升温速率和固化温度等参数。不同树脂体系对温度曲线和压力曲线要求差异较大,参数设定应依据材料供应商提供的工艺窗口,并结合实际试模结果微调。
参数确认无误后,启动设备,压板快速上升,缓慢进入真空罩,避免快速运动产生冲击。装料时还要检查模具型腔是否清洁,脱模剂是否均匀,避免因杂质或脱模不良造成制品表面缺陷。对于多腔体模具,要确认每个型腔都放料到位。
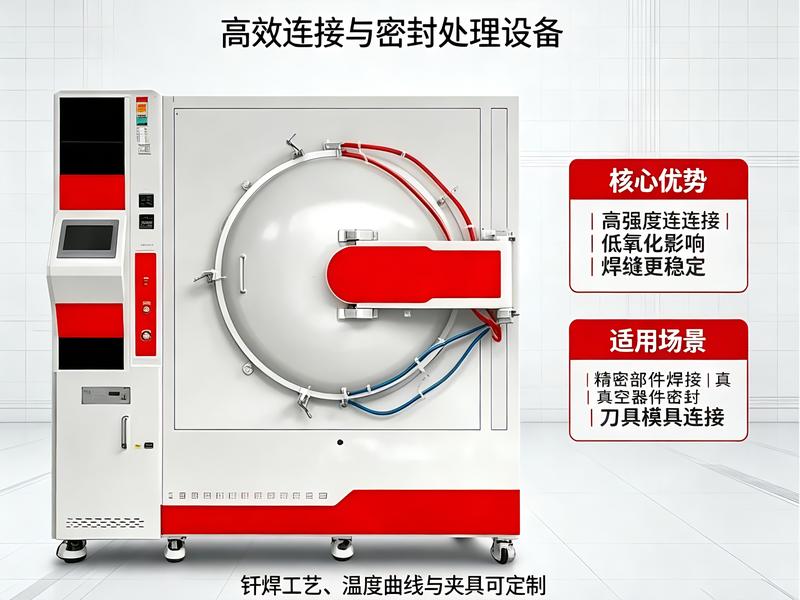
二、真空抽气与分段加热
模具进入真空罩后,真空泵开始对模具抽真空,把坯料铺层间夹带的空气抽出。真空度越高,气泡残留越少,制品内部致密性越好。随后油温机通过高温导热油对模具进行加热,加热过程中产品逐渐软化变形。
根据工艺需要,设备可依次完成保压、补压、排气等动作:保压阶段维持恒定压力让材料充分流动;补压阶段补偿压力损失;排气阶段短暂泄压排出挥发物。多级加压和多级加热使树脂在不同粘度阶段都能获得合适的流动性,减少气泡和缺胶。排气次数和间隔时间要根据树脂固化速度调整,排气过早会导致充模不足,过晚则气体已被树脂包裹难以排出。
三、脱模取件与设备特点
完成全部动作后,真空泵破坏真空,真空罩泄压,压板快速返回起始位置,开模取出制品。真空热压机温度、固化时间、压力和速度均可调,PLC控制操作方便,可选配模具内抽芯和顶出系统,实现快速下降、分段压紧、分段排气、慢速开模、快速顶出等一系列动作,温度可多点控制。
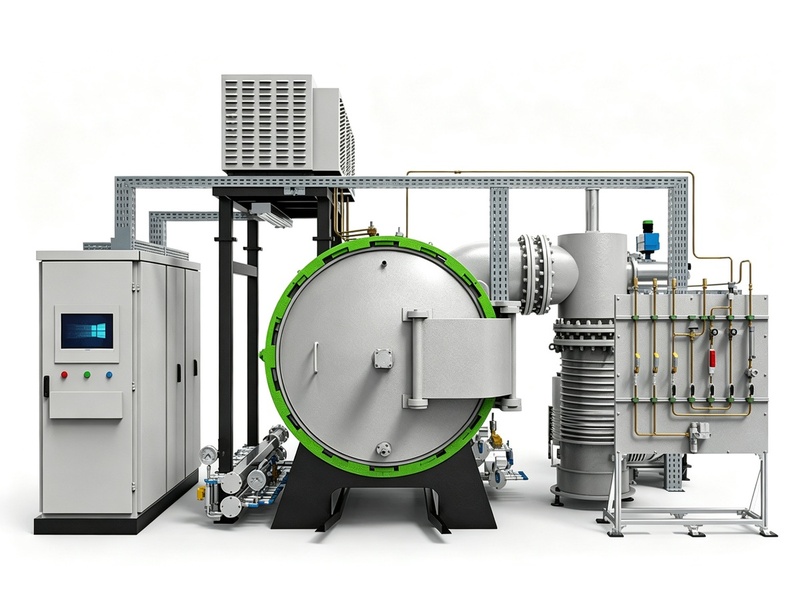
复合材料热压成型中,模具温度均匀性直接影响制品厚度一致性。如果加热板左右温差超过±5℃,制品就可能出现局部固化不充分或厚度偏差。因此定期用多点热电偶测量加热板表面温度分布很有必要,温差过大时要检查油温机阀门和加热管是否有损坏。
脱模阶段也有讲究。制品刚固化时强度较高但韧性偏低,脱模角度不够或顶出不同步容易造成制品开裂。对于形状复杂的碳纤维制品,往往需要设计专用脱模工装,避免人工敲击。这些细节在试模阶段就要摸清楚,量产时才能保证良率稳定。
油温机的导热油也要定期更换。导热油在高温下长期使用会裂解变质,黏度变化会影响加热速率和温度均匀性。一般一到两年更换一次,换油时要把油路和模具加热板内的旧油冲洗干净,避免新旧油混合加速变质。
真空热压机的模具底板平行度也要定期校验。使用一段时间后,长期受压会导致底板轻微变形,上下板不平行会造成制品厚度不均。用塞尺测量四角间隙,超差时重新研磨底板或加垫片调整。这个检查建议每季度做一次。
复合材料固化过程中,挥发物会在真空管路中凝结。真空泵进气口处建议加装冷凝杯,定期清理杯内凝结物,防止挥发物进入泵油污染。真空管路也要定期检查有无泄漏,漏点会导致真空度达不到设定值。
脱模剂的选择要与树脂体系匹配。有些脱模剂会影响二次粘接或喷涂,对需要后处理的制品要先做相容性试验。脱模剂用量以刚好能脱模为准,过多会在制品表面形成转移层,影响外观。
新模具上机前要做几次空压试模,检查各动作行程和限位开关是否正常。确认无误后再正式装料,避免模具和设备因为动作不协调而碰撞损坏。
相关热压工艺设备可参考真空加压烧结炉与真空钎焊炉的腔体加压设计。东莞市志远工业设备有限公司可根据复合材料成型需求定制热压工艺方案,并提供模具加热板与真空罩的配套设计。