

联系电话
13631572573


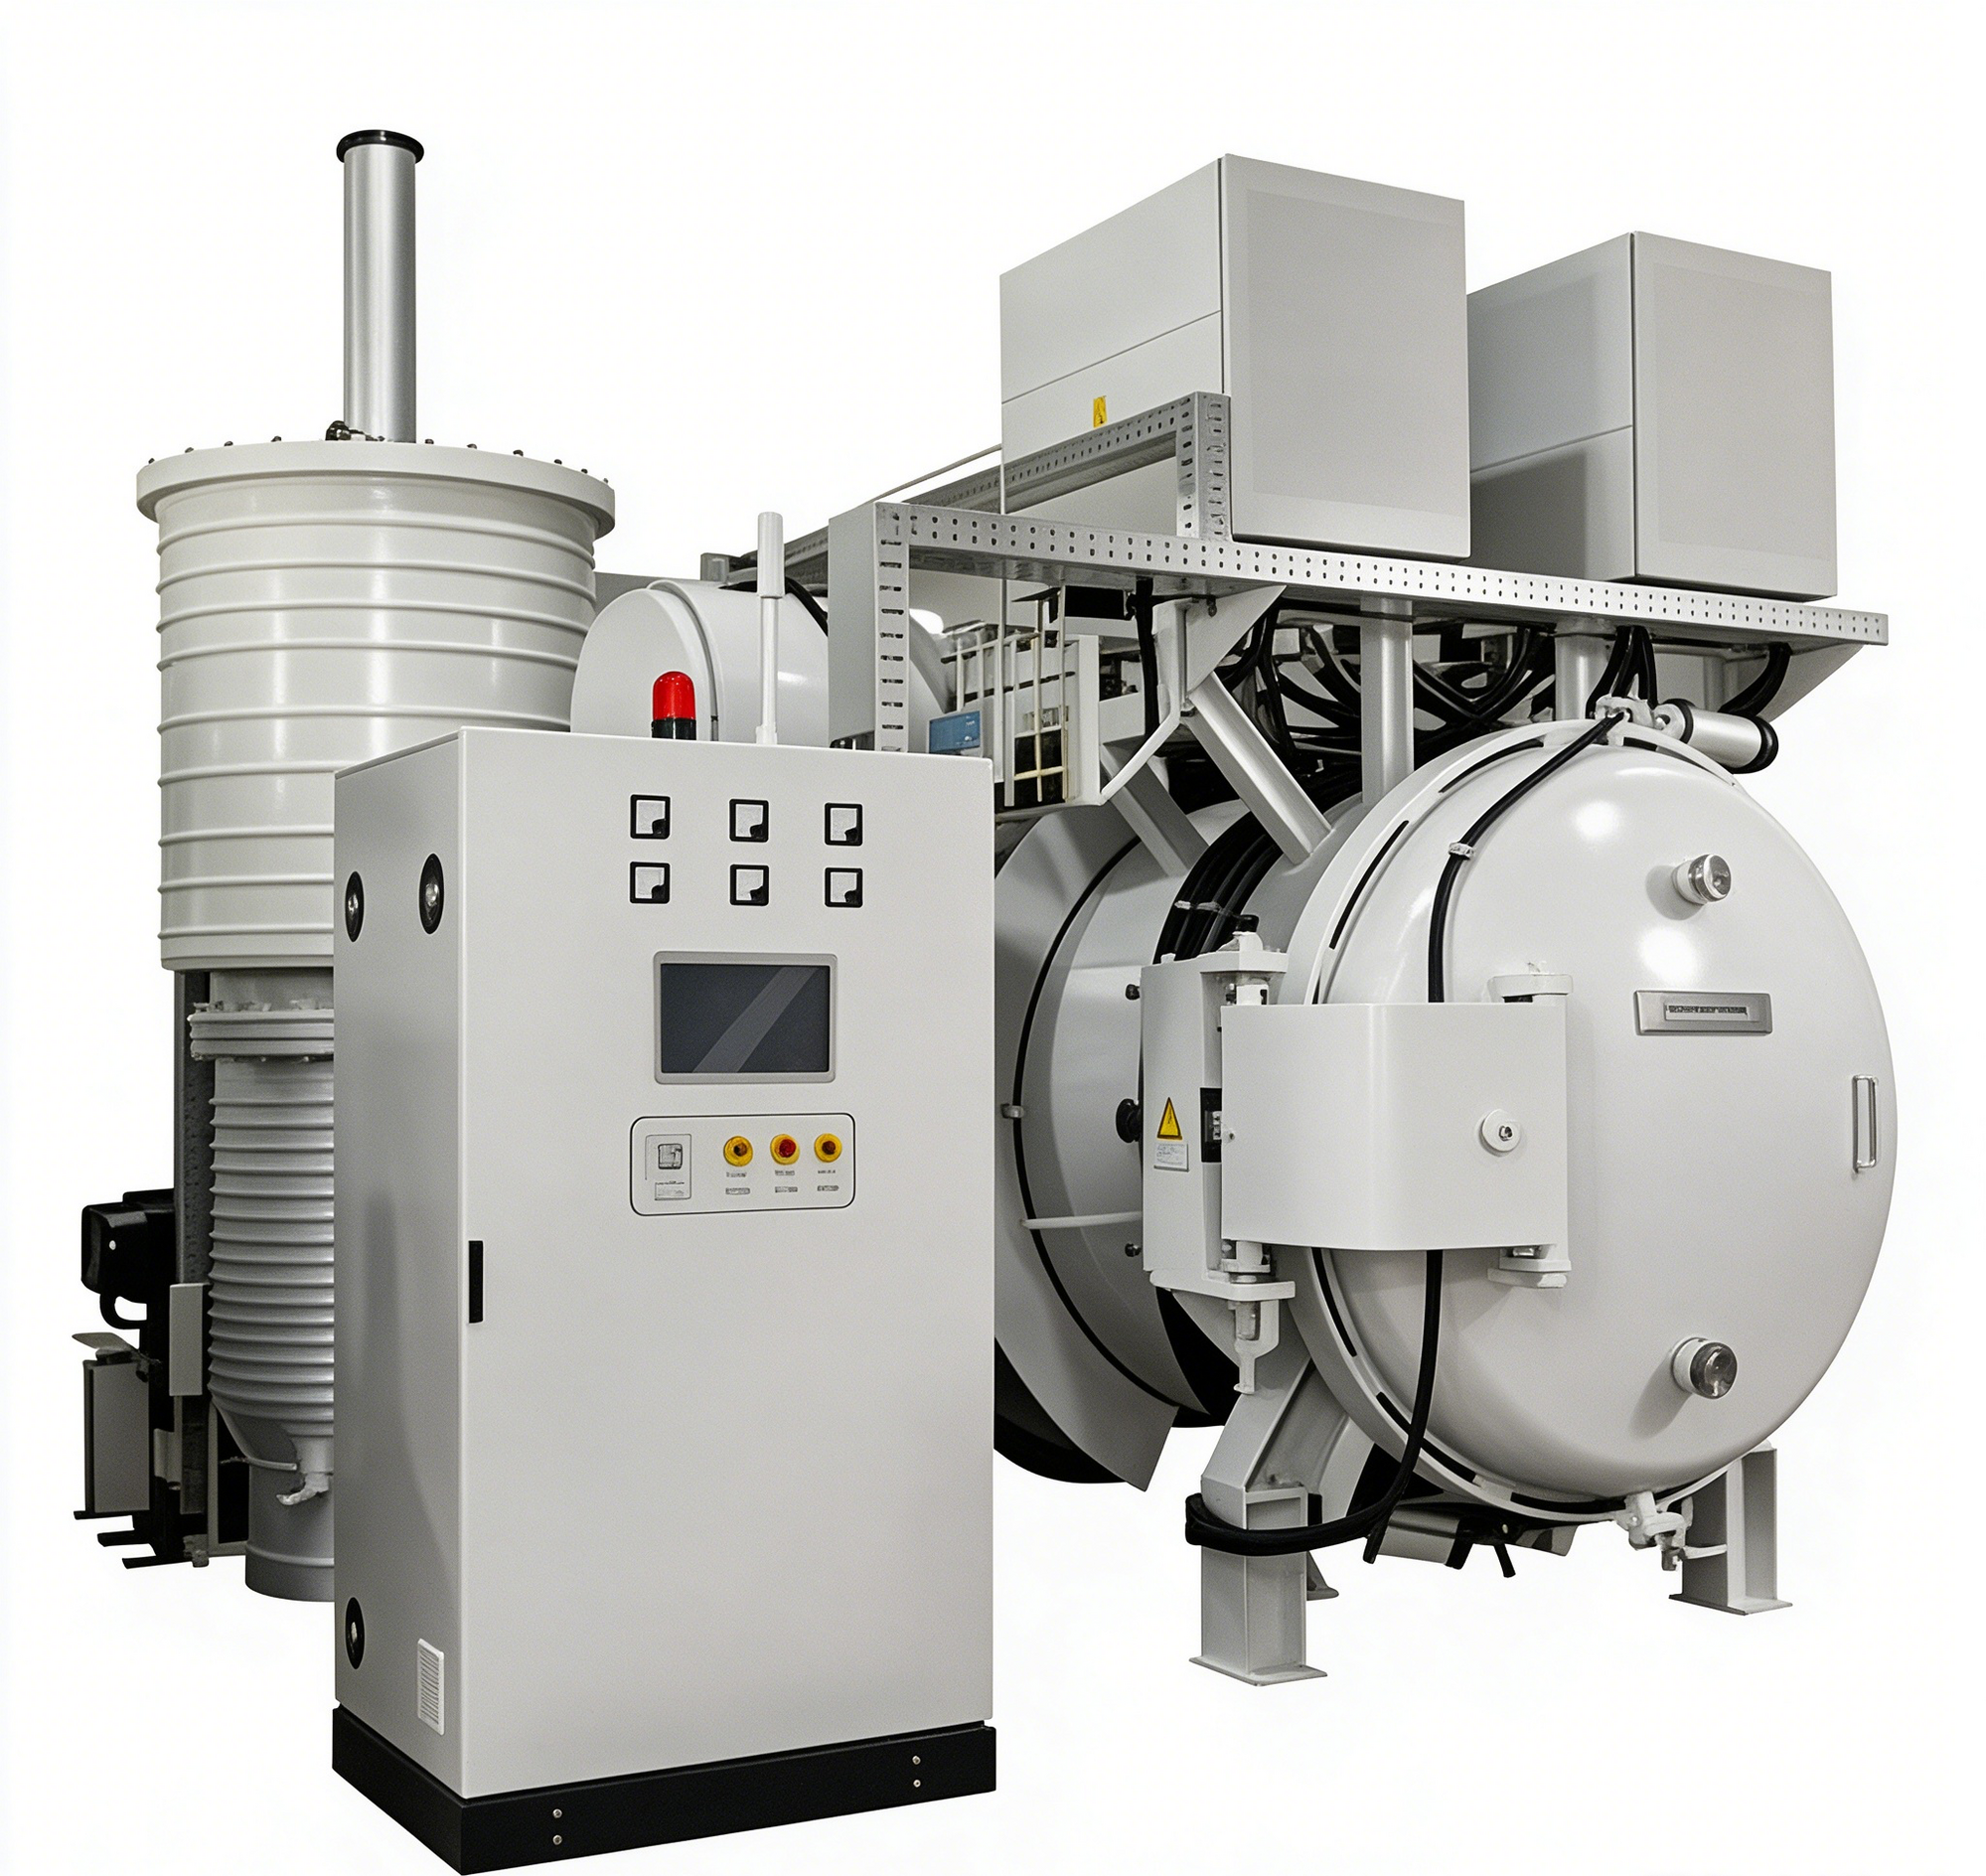
有些材料既需要高温,又需要在高温下持续施压,才能致密成型。真空热压机就是把加热、加压和真空环境整合在一起的设备,广泛用于硬质合金、功能陶瓷和粉末冶金的热压烧结,也能在充氮保护下完成热压成型。它把边加热边施压的过程放进一个真空腔里,成品致密度和组织都更好。它的功能特点,可以从结构、控温和压力几个维度来看。
一、四柱结构与稳定导向
整机由密封腔体、抽真空、热压、电气控制、充氮气和水冷等系统组成,采用四柱结构。导柱经过高频真空淬火处理,抗拉耐磨;导套配高温直线轴承,下压平顺稳定,压力传导不偏不倚。
这种结构保证了上下热板在长期反复加压下不偏斜,压力均匀作用在工件上,是热压成型一致性的基础。一旦导柱磨损偏斜,工件受压不均,废品率就会上升,所以导向部件的维护不能马虎。
二、上下热板独立控温
上下热压板温度可以独立控制,数显可调。采用PID温度指示调节仪控制和显示热板温度,控温精度高、调节直观。发热板经过真空调质处理,发热管采用不锈钢电热丝埋铸,不氧化、耐撞击、升温迅速。铝合金工作平台上下平整,热导速度快且均匀。加热面积可按工件要求定制,覆盖常用规格,不必为了特殊尺寸大改设备。
前门上设有光学钢化玻璃观察窗,能在不破坏真空的情况下观察内部物料在压制成型过程中的变化,方便工艺人员判断进度,不必靠反复泄压开盖来确认,也减少了空气进入的机会。
三、压力调节与充氮保护
采用精密调压阀调压补压,压力精确可调,可根据制品要求设定压力大小,保证质量稳定。气缸下压速度手动调节,针对不同材料选用不同速度和压力曲线,软材料慢压、硬材料快压,都能在设备上设定。电气控制采用PLC一体机,可控制保压时间,适配多种产品的压制节奏。
门与门框之间用硅橡胶密封,抗老化,配合充氮气电磁开关实现无氧化保护。下加热板另加水冷板,可在高温长时间工作后快速冷却,避免胶体和密封件过热连续动作。

在需要更高气氛压力的烧结场景,真空加压烧结炉 可与真空热压机形成工艺互补;做前期材料探索时,真空管式炉 管式炉则适合小批量试样。
热压工艺的关键,在于温度、压力和时间三者的配合。东莞市志远工业设备有限公司在真空热压烧结设备方面积累了较多经验,可根据材料成型要求提供设备选型和工艺调试支持。
热压工艺的精髓,在于温度、压力和时间三者的配合。温度太高,材料可能过烧;压力太大,模具承受不住;保压太短,致密度上不去。真空热压机把这三个参数都做成独立可调,正是为了让工艺人员有足够的空间去摸索最佳曲线,而不是被设备限制死。
对一些容易氧化的粉末材料,边抽真空边加热施压,能把气体和挥发物同步带走,成品内部气孔少、组织致密。配上充氮保护,冷却阶段也能保持气氛洁净,工件出炉后表面光亮,后续加工余量更小。
设备的导向和密封维护同样不能松。四柱一旦偏斜,压制出来的样品厚薄不均;密封一旦老化,真空度就保不住。把这两项纳入日常点检,热压出来的片子才能稳定在同一水平。
总的来说,真空热压机的功能特点,围绕的就是温度、压力、真空三者的协同控制。四柱导向保证受力均匀,上下热板独立控温保证温场,精密调压保证压力稳定,再配上充氮保护和水冷快冷,热压烧结的成品才能致密、光亮、一致。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
用这类设备时,模具和导向件的维护不能松。热压反复施压,导柱磨损偏斜、模具受热变形,都会直接反映到样品厚薄和致密度上。把这两项纳入日常点检,压制出来的片子才能稳定在同一水平。
说到底,真空热压的成败,就落在温度、压力和时间三者的配合上。设备把这三个参数都做成独立可调,工艺人员才能在反复试验里,找到那条最适合自己材料的曲线。