

联系电话
13631572573


不锈钢拉深件、水暖件、螺丝、轴承、表壳、刀具、微型轴这些制品,加工后往往要做光亮退火或固溶处理,目的是消除加工应力、软化材料、调整组织,同时表面不能氧化变色。真空退火炉就是为这种少无氧化、光亮退火设计的,在五金和精密零件车间用得很多。
一、主要用途
它先把炉内抽到一定真空度,再在真空保护下加热,达到少无氧化、无脱碳、表面光亮的效果。除了不锈钢连续光亮退火、固溶、退磁,还用于银合金、铜材、紫铜线材的无氧化光亮退火。这种周期式工作方式,小件多品种、批量不大的车间用得比较多,换品种灵活。
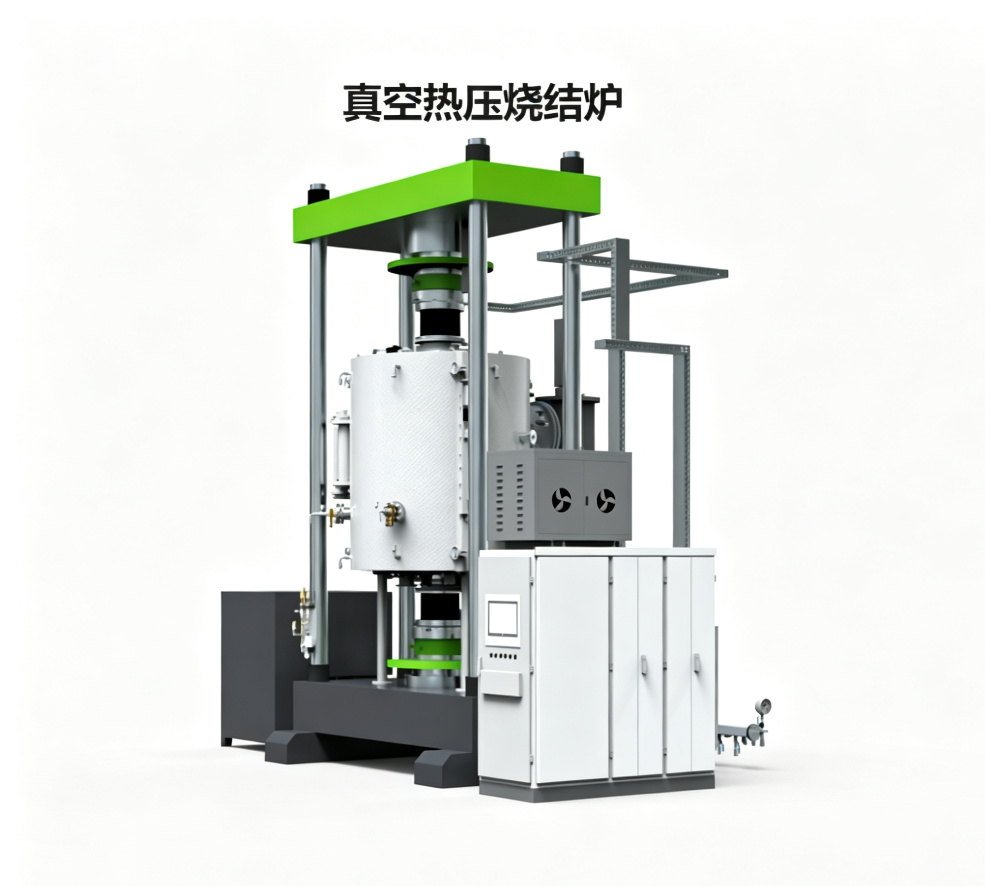
二、设备组成
炉体外壳由钢板和型钢焊接,加了加强筋,内衬用硅酸铝纤维棉或耐火砖砌筑,里面放加热炉膛。炉盖用钢板做,法兰下部带水冷套保护密封圈,避免高温把密封件烤坏,这是长期使用不漏气的关键。
炉盖上装真空压力表,接抽真空和充气管路、阀门,还配压力安全保护装置。料罐用不锈钢制造,罐顶带冷却水套和密封装置,靠紧固螺栓压紧。加热元件是耐高温合金丝环绕布置,升温平稳。真空箱式气氛炉在密封和水冷结构上思路类似,可对比参考。
三、使用要点
保温材料和耐火材料选得好,炉体蓄热小、能耗低。控温仪表用PID控制,控温精度直接影响退火硬度均匀性。操作时要注意先抽真空再升温,降温阶段按工艺充保护气,避免工件在高温下接触空气导致氧化发花。真空管式炉在气氛保护加热上的温场控制也有相似逻辑。
光亮退火看似简单,密封和真空度是命门:密封圈烤坏、抽气不到位,工件就会氧化变色、表面不光亮。日常维护重点看水冷套、密封面和真空机组,定期检查阀门动作。工艺成败往往在细节。志远工业设备可提供真空退火及气氛保护热处理装备,欢迎交流。
光亮退火对工件表面状态要求很高。进炉前要把油污、水渍清洗干净,否则真空下这些挥发物会污染炉膛,还会在工件表面留斑。很多退火发花的问题,根因不在炉子,而在清洗这道前处理。
料罐和炉盖的密封是两条独立的密封线,日常要分别检查。冷却水套如果结垢,密封圈会局部过热提前老化,所以冷却水水质也要管。真空箱式气氛炉在水路设计上的思路可对照。
真空度压升率是判断炉子密封好坏的硬指标。抽完真空关阀,单位时间内压升多少,直接反映漏点大小。新炉验收和年度保养都该测这个数,而不是只看能不能抽到某个真空度。
光亮退火炉在不同工件上的工艺差别不小。紫铜线材退火要快冷防氧化发暗,不锈钢件要分段保温保证软化均匀,银合金还要防表面光泽变差。同一台设备,靠不同工艺曲线就能覆盖这些需求,这也是程序控温的价值所在。
从节能角度看,炉体保温材料如果老化,表面温度会升高,能耗也跟着涨。定期测炉壳表面温度,是判断保温层是否需要更换的简单办法。水路、气路每年至少检漏一次,小问题早处理,避免大停炉。真空箱式气氛炉在保温和水路维护上思路一致。
光亮退火的成品率,七成在工艺和前处理,三成在炉子本身。很多人一出问题就怀疑炉子,其实先查清洗、装载和真空度,往往能找到原因。
总结一下,真空退火炉的核心是“真空保护加光亮加热”,炉体密封、水冷、控温三者配合到位,工件才能做到表面光亮、性能稳定。日常维护抓住密封和水路两条线,设备就能长期稳定运行。
光亮退火还有个细节,就是出炉温度。工件要冷到一定温度以下才能接触空气,否则高温下一进空气就氧化。好的设备会把这个温度点写进联锁,到温才允许开炉,避免操作失误。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
日常点检时,看一眼炉壳表面温度和真空表读数,就能大致判断炉子状态,花不了多少时间,却能提前发现很多隐患。
时间长了,炉内保温材料会有微量粉化,建议结合生产批次定期检查,发现温场漂移就安排检修,别等出了氧化批次再处理。