

联系电话
13631572573


真空烧结炉主要用于硬质合金、粉末冶金行业生产各种粒度的金属粉末及复合粉末,也用于半导体元器件、电力整流器件的烧结工艺。在一台设备上完成真空烧结、气体保护烧结和常规烧结,靠的是一套可靠的温度控制系统。温度控制精度直接影响粉末化合均匀性和制品性能,温场一旦波动,整批粉末的粒度和化合含碳量都会跟着漂移。下面拆解这套系统的主要规格。
一、PID程序控温
温度普遍采用PID自动控制,数字显示,可编制多段程序曲线,实现全自动升温、保温、降温。系统具备上限报警、偏差报警、程序运行结束自动停止等功能,可做到无人值守;进一步可做成一键抽真空升降温,由全程PLC控制。温控仪表采用线性电流输出,通过触发器移相触发反并联双向可控硅,调节加热功率。这种方式升温平稳、功率可调范围宽,适合不同材料的烧结曲线,也便于按工艺分段设置不同升温速率。
二、测温元件与报警
控温热电偶常采用S分度,以适应较高的工作温度和较好的稳定性。报警动作分两类:一是超温报警,炉温升到报警温度时自动切断电源,报警指示灯亮;二是断偶报警,热电偶开路时仪表报警并自动断电,防止控温失效造成超温。这两类保护相互配合,既能限制温度上限,又能在测温回路故障时及时切断加热,避免工件报废和加热元件损坏。
三、与传统工艺相比的优势
与传统碳化炉相比,自动化温控系统对粉末质量有明显改善,反应更充分、粒度更均匀、化合含碳量更稳定、游离含碳量更低,同时产量较高、设备条件稳定、使用寿命较长。选型时可根据材料温度区间和工艺曲线复杂程度,决定是否需要多段程序、多区控温和数据记录功能;对需要多品种切换的车间,程序数量和调用便利性尤其值得关注,否则每换一种材料就要重新调一次参数,效率很低。
四、温控系统的日常校准
温度控制系统用久了,热电偶和仪表都会有漂移,要定期用标准偶比对校准,否则显示温度和实际温度对不上,工艺曲线等于白设。多区控温的炉子,还要检查各区间偏差是否一致。数据导出功能别浪费,定期把曲线存档,换材料、调工艺时拿出来对比,比凭感觉调整靠谱。温控精度保住了,粉末批次一致性才有底气。
多品种车间还要注意程序管理。每换一种材料,就把对应曲线单独编号存档,注明适用材料和关键参数,调用时按编号选,不要在同一条曲线上反复改。曲线多了之后,命名和版本管理尤其重要,否则很容易调错曲线、烧错工件。把程序管理和数据记录结合起来,温控制度才真正落地。
控温精度不仅靠仪表,还和测温点布置有关。热电偶插在什么位置,反映的就是那一点的温度,插偏了,显示再准也代表不了炉膛均温情况。对温场要求高的工件,必要时做一次温场测试,找出冷点热点,再调整装炉位置。把测温点和实际工件位置对应起来,温控曲线才有实际指导意义。
温控系统的软件和参数要做好备份。曲线、报警值、校准系数一旦丢失,重新调起来很费时间。定期把程序导出存档,换仪表或大修后能快速恢复,不至于从零再来。
控温热电偶属于易损件,S分度虽然稳定,但长期高温下端点会升华。建议按使用温度和炉次定更换周期,不要等到测温偏差大了才换。备一支同型号热电偶,坏了随时换,不耽误生产。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
程序升级或仪表更换后,一定要重新校准并做空炉验证,确认控温正常再上工件,别直接量产。
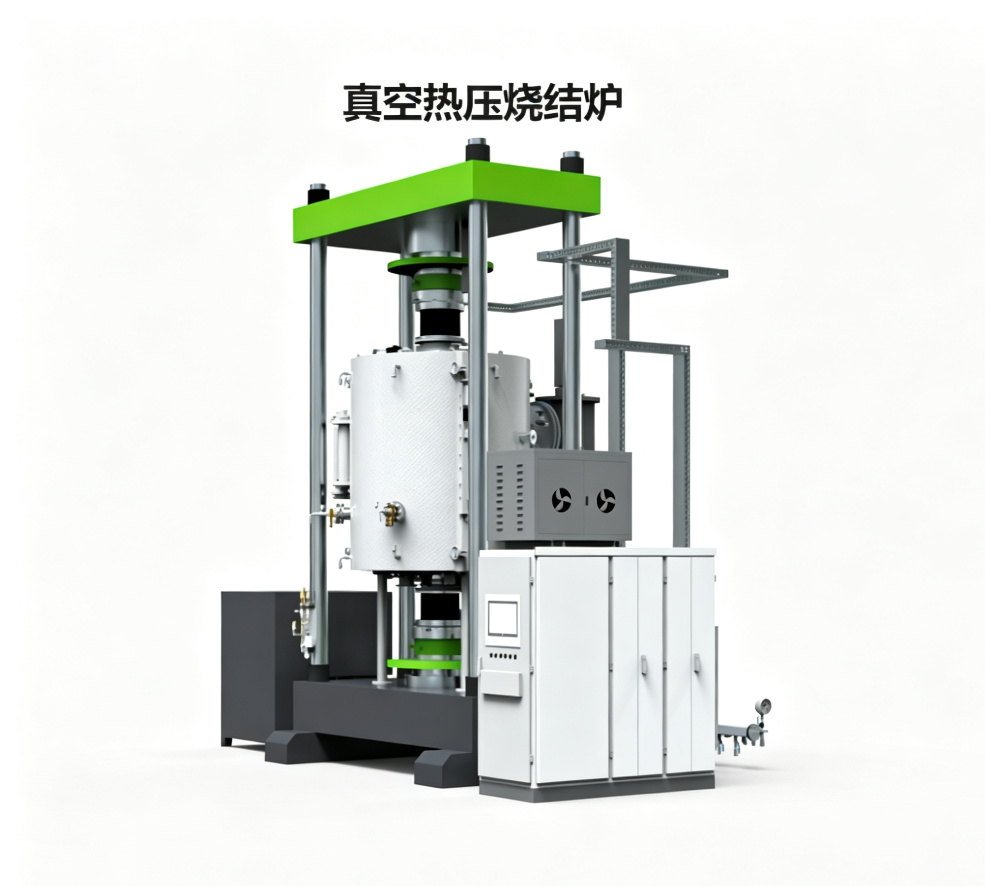
温控系统是烧结质量的核心。志远工业设备在真空加压烧结炉、真空管式炉上普遍采用PLC加程序温控仪方案,支持曲线编辑、数据导出和报警联锁,满足粉末冶金和新材料研发对温度精度的要求。