

联系电话
13631572573


粉末冶金用真空烧结炉是一个时变性、大滞后、非线性的加热系统,由于物理化学机理复杂、影响因素多,很难建立精确数学模型。烧结过程中影响制品质量的主要因素是烧结温度和保温时间,对温度要求比较严格,温差一般不允许超过给定值的几度。传统PID控制在参数变化大、精度要求高时效果往往不理想,这也是真空烧结炉在粉末冶金中受重视的原因之一。
粉末冶金零件的性能直接取决于烧结致密化程度,而致密化又高度依赖温度曲线。下面看真空烧结炉在这一工艺中的位置,以及温控为什么成为关键。
一、粉末冶金为什么离不开真空烧结
粉末冶金把金属粉末压制成形后,需要在保护气氛或真空中烧结,让颗粒间通过原子扩散实现结合,获得一定强度和致密度。真空环境能避免金属粉末高温氧化,还能脱除粉末表面吸附的气体和杂质,制品表面光亮、性能稳定。对铁基、铜基、硬质合金等粉末制品,真空烧结是主流工艺之一。
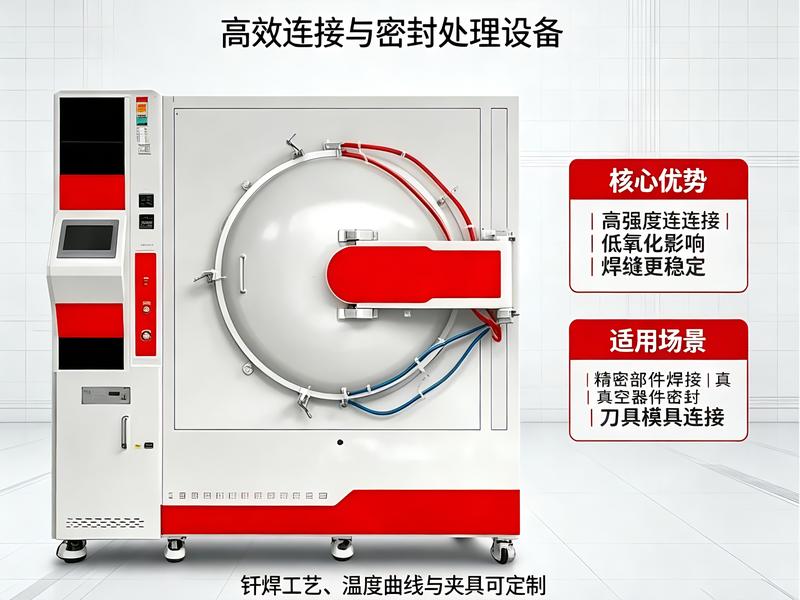
对于需要更高致密度的硬质合金和陶瓷,真空加压烧结炉在加热同时加压,缩短致密化路径;对普通粉末零件的气氛烧结,真空箱式气氛炉提供稳定温区。两类设备按制品致密度要求搭配。
二、温控为什么难做
真空烧结炉的对象特性随装料量、保温层老化和气氛变化而漂移,是典型的时变、大滞后、非线性系统。固定参数的PID在这种工况下容易出现超调或响应慢,尤其在升降温阶段。当参数变化较大、控制精度要求较高时,普通PID效果往往难以令人满意。
为此不少系统引入模糊控制:它不需要精确数学模型,根据实际操作经验制定控制规则,做出决策表,系统按决策表控制。仿真对比显示,采用模糊控制后系统响应快、稳态误差小,能满足粉末冶金真空烧结炉的温控要求。这种智能控制思路,把老师傅的经验固化进算法。
三、工艺与设备的配合
从工艺角度看,烧结温度和保温时间是决定制品性能的两大旋钮。温度偏低,颗粒结合不充分,强度和致密度都不够;温度偏高或保温过久,晶粒长大,性能反而下降。因此温度曲线必须严格执行,温差控制在较小范围,制品批次才一致。
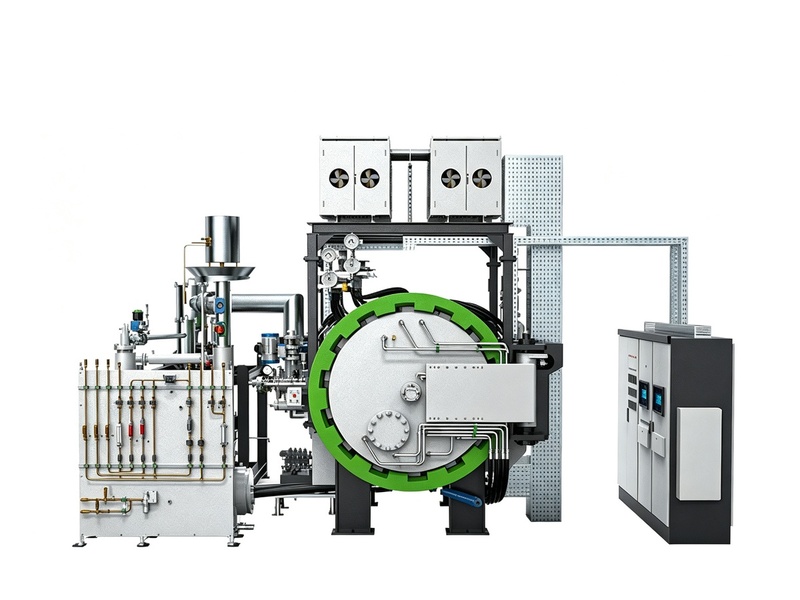
从设备角度看,真空烧结炉的温区均匀性和真空度稳定性直接决定烧结效果。工作区温差大,同一炉制品各部位致密化不一致;真空度波动,高温下粉末容易氧化。因此设备出厂前要做空载均温测试,验收时也要复测。
从成本角度看,粉末冶金零件附加值中等,烧结设备投入要和产品定位匹配。普通零件用气氛箱式炉即可,高致密度零件才需要加压烧结炉。盲目上高配设备,往往成本收不回来。
从质量角度看,粉末冶金零件的气孔率、硬度和尺寸精度都与烧结曲线相关。把温度曲线摸清、把气氛稳定住,零件一致性就能上去,这是粉末冶金批量生产的基本功。
从设备角度看,真空烧结炉的温区均匀性和真空度稳定性直接决定烧结效果。工作区温差大,同一炉制品各部位致密化不一致;真空度波动,高温下粉末容易氧化。因此设备出厂前要做空载均温测试,验收时也要复测。建议把工作区热电偶布置成上下左右中五点,分别记录升温曲线,温差控制在工艺允许范围内再投产。
从质量角度看,粉末冶金零件的气孔率、硬度和尺寸精度都与烧结曲线相关。把温度曲线摸清、把气氛稳定住,零件一致性就能上去,这是粉末冶金批量生产的基本功。建议每批次抽检硬度和尺寸,与历史数据对比,一旦偏离趋势线就查温度曲线和气氛记录。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
从成本角度看,粉末冶金零件附加值中等,烧结设备投入要和产品定位匹配。普通零件用气氛箱式炉即可,高致密度零件才需要加压烧结炉。盲目上高配设备,往往成本收不回来,先小试摸索工艺再决定设备规格更稳妥。
围绕粉末冶金零件的真空烧结需求,东莞市志远工业设备有限公司可提供气氛烧结、加压烧结设备与温控曲线调试,帮助粉末冶金客户把致密化工艺做稳。