

联系电话
13631572573


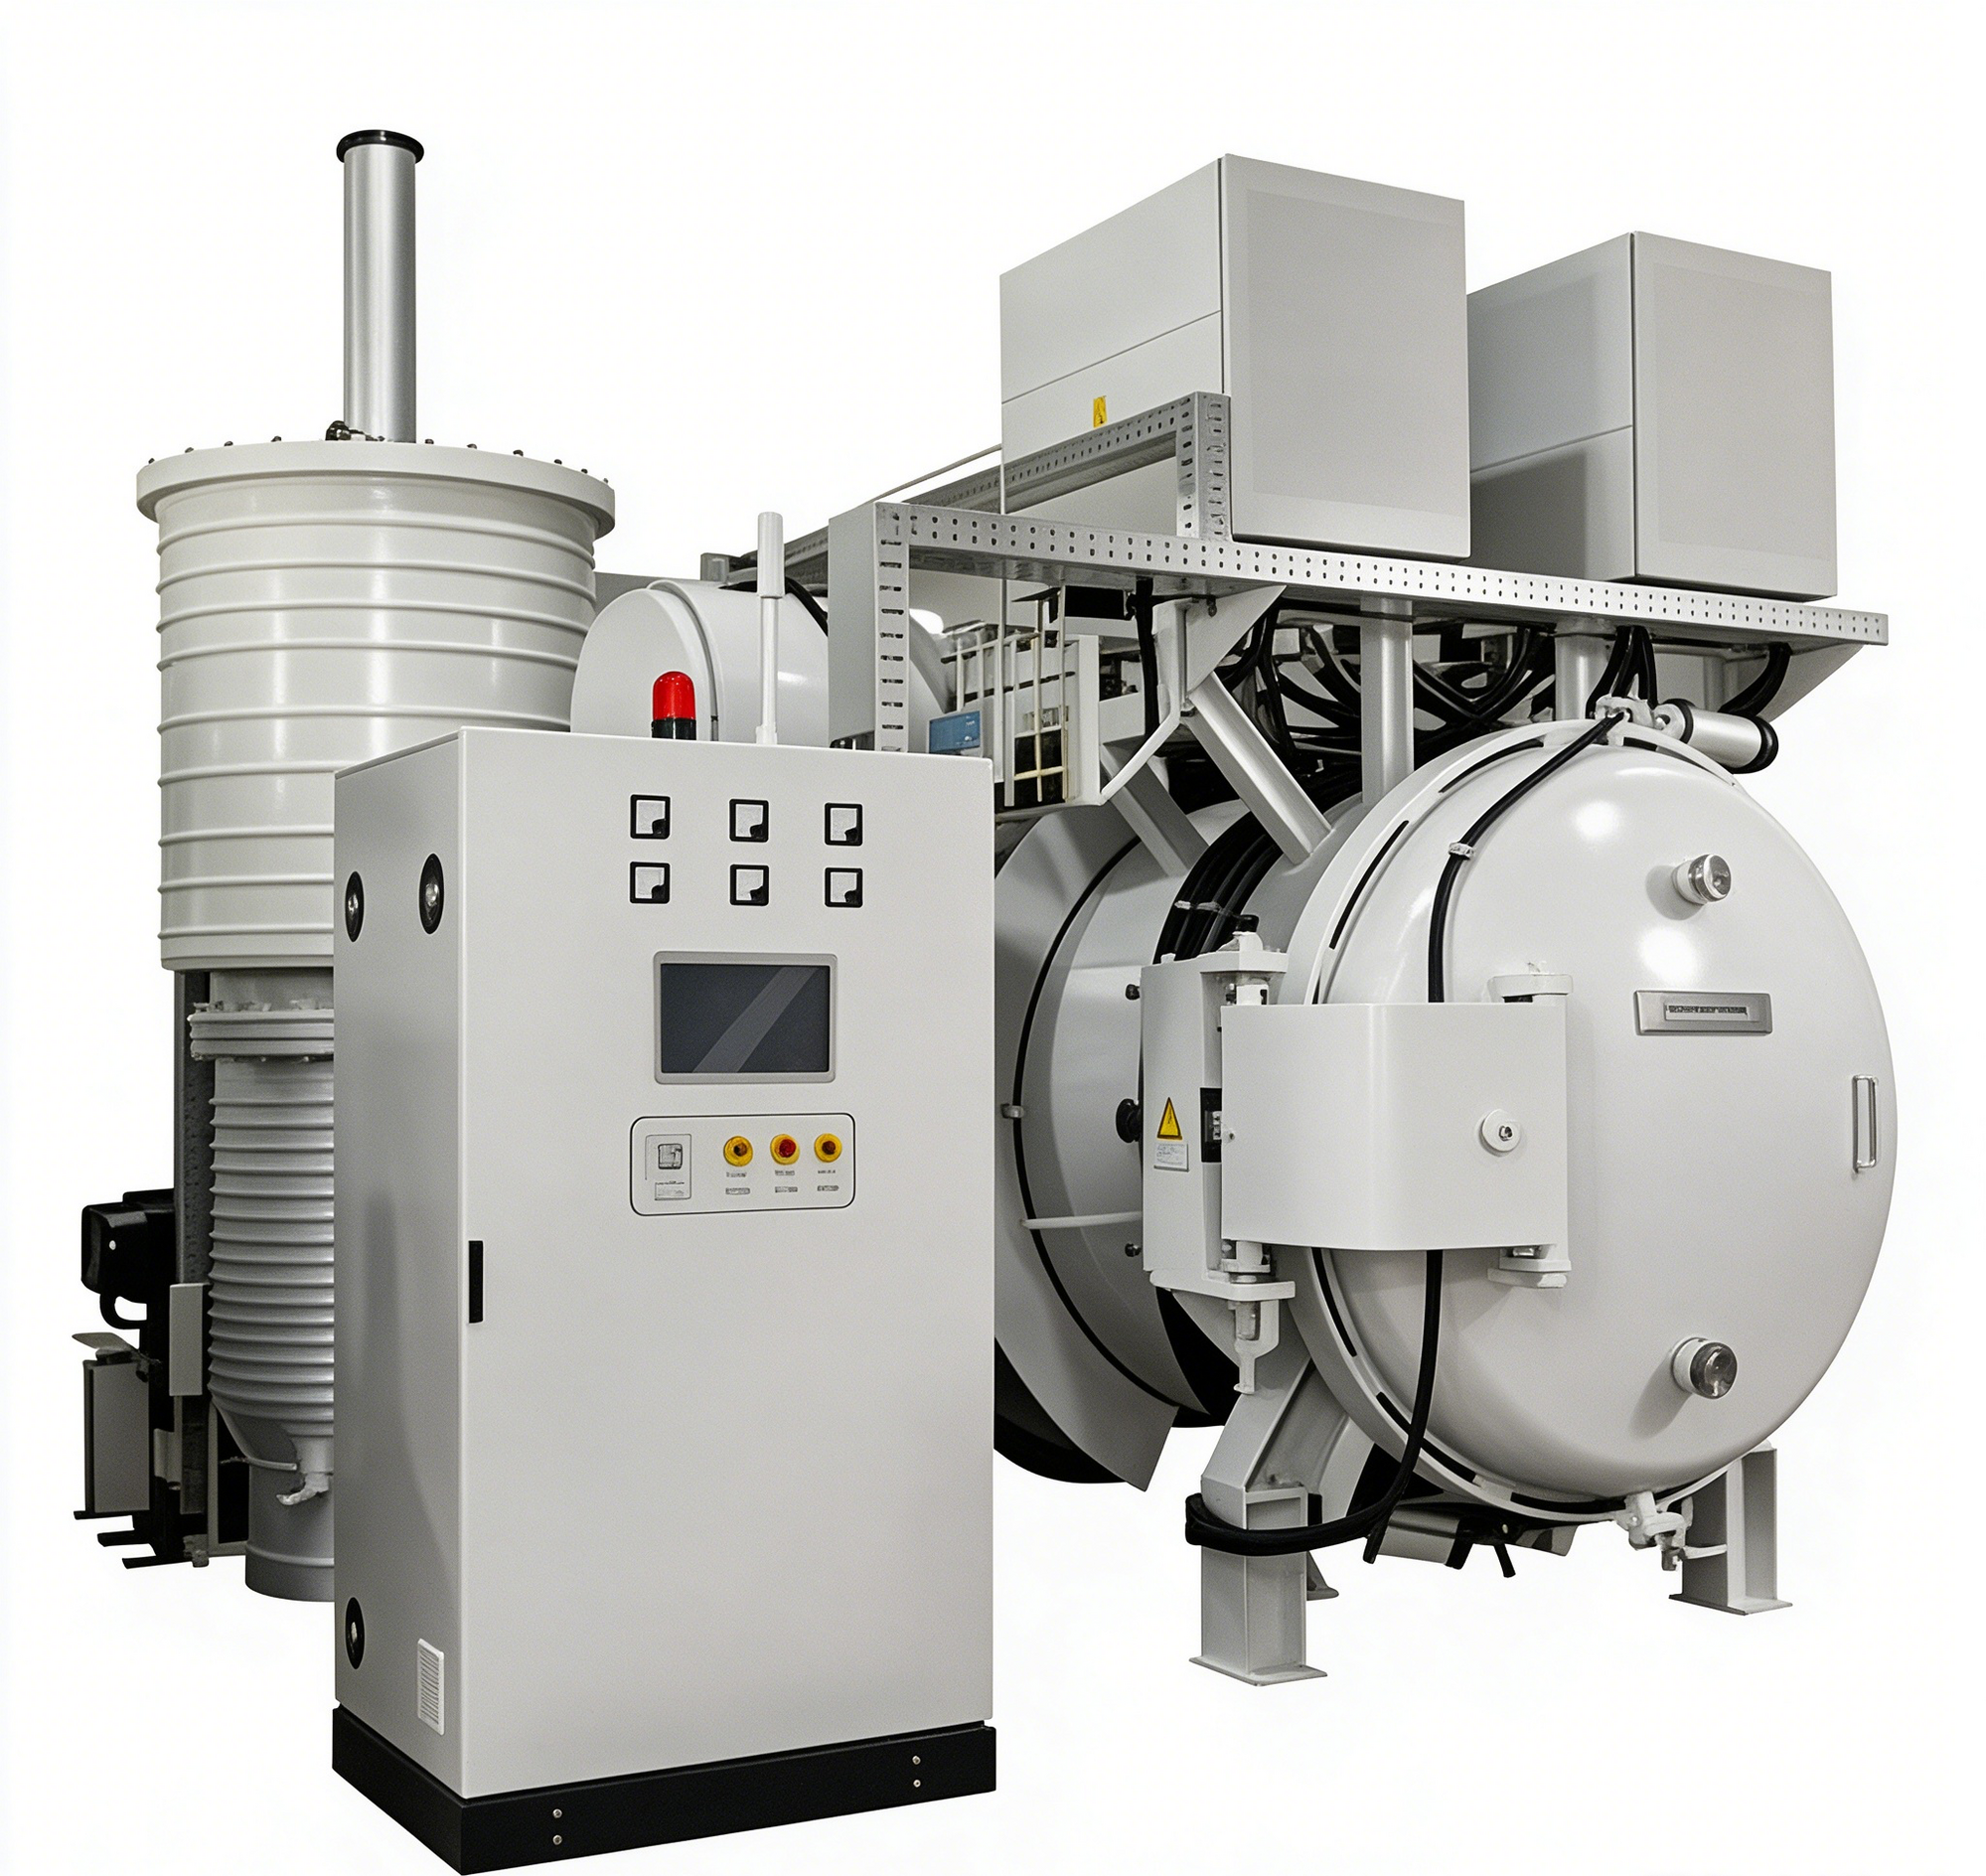
真空炉抽不到规定真空度,是现场最常见的故障之一。压力表显示数值上不去,或者刚抽到指标、关机静置一会儿压升就超标,工件在高温下容易氧化变色,整炉质量都受影响。这类问题八成出在抽气系统,而不是加热部分,只要按从简到繁的顺序排查,多数能自己处理。
排查前先记录现象:是抽速明显变慢,还是到某个压力就卡住不动,抑或是抽空后保不住压。三种现象指向不同部位,下面分开说明。
一、抽速慢:先看泵油与过滤器
泵油污染、过少或过稀,是抽速下降的常见原因。真空泵油承担密封和润滑双重作用,用久了颜色变深、粘度下降,抽气能力就跟着掉。处理办法是清洗真空泵腔体,换上规定型号的新泵油,并观察油位是否在视窗中线。同时检查排气过滤器,滤芯堵塞会让排气不畅、真空度爬升变慢,应清洗或直接更换。
如果换油后抽速仍不理想,要考虑抽气时间是否设置过短。新工件或新炉膛表面积气多,需要更长抽气时间才能把腔内水分和残留气体带走,适当延长抽气时间即可。
二、保不住压:重点查漏点
抽空到指标后关电源静置,压力很快回升,说明存在漏气。排查时从最容易拆的部位入手:先看电磁阀、管接头和真空泵吸气阀有没有松脱或密封圈老化;再检查炉门周边密封垫,有没有被工件残渣划伤或压偏;最后用涂抹法对可疑接头做检漏。
漏点往往藏在动密封和易拆装部位。炉门胶圈压合不均、观察窗密封圈变形、波纹管接头松动,都是高频位置。找到漏点后更换密封件,并按规定力矩重新压紧,避免压偏反而造成新漏。
三、噪音与油雾:机械与回油问题
抽气过程中噪音变大,可能是联轴器磨损或破裂,导致泵与电机不同心运转,应停机更换联轴器并重新对中。排气过滤器安装位置不正也会引起异响,重新装好即可。
如果从泵口往外喷油,多半是吸气阀O型圈脱落。可拔下泵嘴上的真空管,卸下抽气嘴,取出压簧和吸气阀,把O型圈轻轻拉伸几次再嵌回凹槽重新装配。油烟大则多为过滤器污染或泵油变质,清洗过滤器并换新油,必要时疏通回油阀。
日常维护上,建议每炉记录极限真空和抽气时间,把变化趋势记下来。一旦抽速逐炉变慢,就提前换油清滤,不要等到工件氧化了才抢修。对密封结构较复杂的真空设备,定期检查胶圈和接头比临时检漏更省心。
这里要提醒一点:真空度上不去时,不要盲目加大泵的功率或更换更大的泵组。多数情况下问题出在漏气或油滤,而不是泵抽不动。先按上述顺序排除油滤和漏点,再判断泵本身是否需要维修,避免花冤枉钱换错部件。
从使用经验看,真空度是真空炉的生命线,建议把每次的极限真空和抽气时间记在生产台账上。数据连续几炉走低,往往就是泵油老化或密封件开始失效的信号,提前处理远比等到工件表面氧化再抢修划算。
新炉或新更换密封件后,建议先空载抽几次真空,让密封面和腔体内壁吸附的水分、气体充分排出,再装入工件生产,这样测得的极限真空和压升率才反映真实水平。现场排查时备好涂抹检漏工具和备用密封圈,一次把可疑接头都处理掉。
总之,真空度上不去时不要盲目换大泵,先按泵油、过滤器、漏点这个顺序排查,多数问题都能在现场解决。把日常点检做细,真空度的稳定其实并不难。
真空抽气系统的问题,看似零散,其实都能归到油、滤、封三个字上。把这三处日常盯紧,真空度和抽速就不会大起大落,工件氧化的风险也能压到较低水平。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
把这三条排查路线记牢,遇到真空度问题就不会手忙脚乱,现场处理起来也快得多。
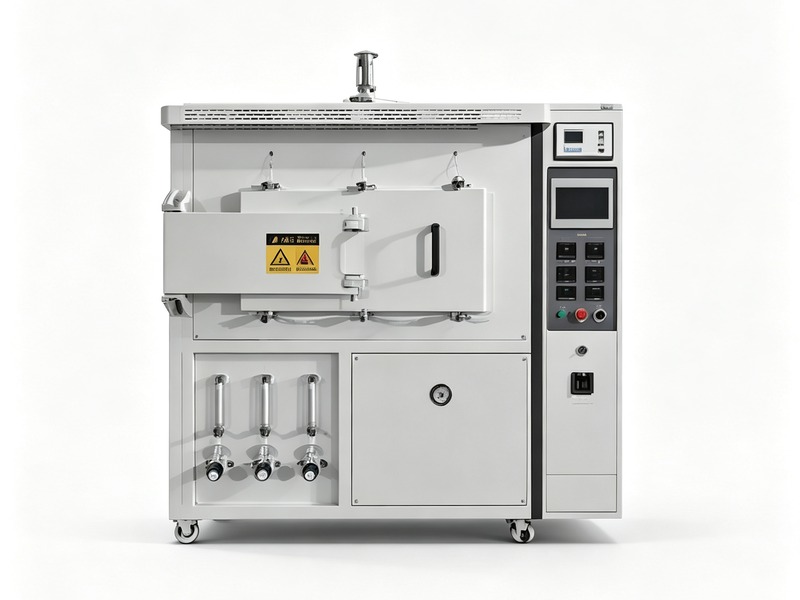
真空抽气系统的稳定,靠的是定期换油、清滤和密封检查。东莞市志远工业设备有限公司在真空钎焊炉及真空箱式气氛炉的调试和售后中,会指导用户建立真空度日常点检表,帮助把这类早期故障消灭在萌芽阶段。