

联系电话
13631572573


密封性是真空炉一切工艺的基础。如果炉体漏气,负压就维持不住,工件在加热过程中会反复接触到渗入的空气,氧化、脱碳和合金元素贫化都可能发生。因此无论讨论温度、气氛还是冷却速度,都要先把密封这件事放在前面。
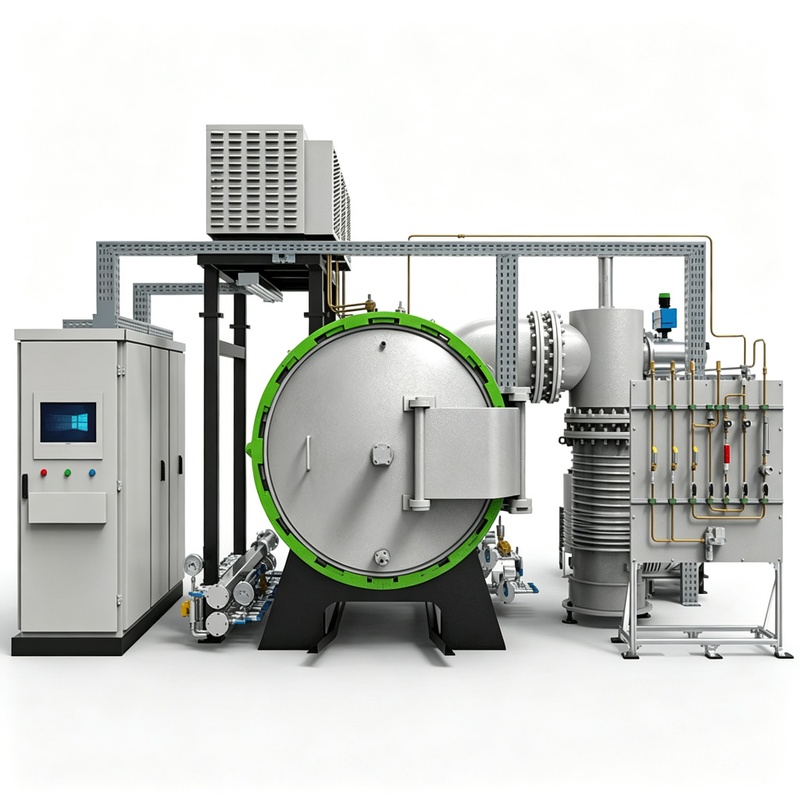
真空炉的密封不是靠某一个密封件解决,而是从结构设计、焊接工艺到密封元件共同保证。下面从结构焊接、密封件维护和真空度监测三个方面来看。
一、结构与焊接的基本原则
炉体在设计时遵循少开孔、不开孔的原则,尽量把管路、电极和观察口集中布置,并采用紧密密封结构。炉壳焊接要连续、饱满,焊后做检漏处理。安装在炉体上的零件、附件和水冷电极,都要有良好的密封结构,避免留下渗漏通道。
气密性焊接是炉体制造中最关键的环节之一。焊缝如果存在微小气孔,初期可能只是压升率偏高,长期使用后会因为热胀冷缩而扩大,最终无法抽到目标真空度。重要焊缝要做渗透或氦检漏,不能只靠目视检查。
二、密封件的选材与维护
真空炉常用的密封元件有橡胶密封圈、金属密封圈和波纹管。橡胶件适合低温法兰和炉门,金属垫片用于高温和高真空区段。橡胶件在高温和臭氧环境下会老化,要定期检查是否有裂纹、变硬或变形。
关炉门前,必须检查法兰面和密封槽内是否有砂粒、铁屑和油污。哪怕一粒细小的碎屑,都可能在压紧时顶出一个缝隙。密封面清洁后均匀涂真空脂,既能增强密封效果,也能保护橡胶件不被粘坏。真空钎焊炉和真空加压烧结炉在炉门和电极处密封要求更高,维护时要格外细心。
三、真空度与漏气率监测
密封状态好不好,最终要靠数据说话。压升率是衡量密封性能的常用指标,在冷态和热态下分别测量,差值应在规定范围内。如果压升率突然上升,说明出现了新的泄漏点,需要用氦质谱检漏仪或发泡液逐段排查。
真空度不仅影响加热质量,还关系到高压电极的安全。炉内气压过低时,弧光放电风险上升,电极之间可能产生击穿。因此在充气和抽气阶段,都要按工艺曲线操作,不能跳过中间真空段。电极表面也要保持清洁,粉尘沉积会降低绝缘强度。
从检漏方法看,压升率只能判断整体漏气速度,定位泄漏点还要靠氦质谱检漏仪。把氦气喷到怀疑部位,检漏仪读数上升就说明该处有漏。喷氦要从顶部开始,因为氦气轻,从下往上喷容易飘到别处误判。法兰面和焊缝是重点检查对象,喷完一处停留几秒再移到下一处。
从维护周期看,橡胶密封圈建议每半年检查一次,每年更换一次;金属垫片根据使用次数决定,一般拆卸几次后就要换。真空脂要选真空专用型号,普通润滑脂在高温下会大量放气,污染炉膛。密封面如果有划痕,浅的可以研磨修复,深的必须更换法兰。
从真空脂选择看,真空脂的饱和蒸气压要低于炉子极限真空度,否则涂在密封面上反而成为放气源。常用的有硅脂和氟脂,硅脂成本低但耐温有限,氟脂耐温更好但价格高。根据炉温选择合适型号,不能随便用普通润滑脂代替。
从波纹管和阀门看,真空系统中的波纹管、蝶阀和放气阀也是泄漏高发点。波纹管反复伸缩后容易产生微裂纹,阀门密封面磨损后关闭不严。定期用氦检漏仪对这些动密封部位检测,比只测炉体静密封更有意义。
从操作习惯看,关炉门时不要用力过猛,法兰面对齐后再均匀压紧螺栓。对角顺序紧固,分两到三次逐步加力,不要一次拧到底。这样密封面受力均匀,不容易出现局部间隙。
设备安装环境也会影响长期运行稳定性。建议将设备放置在平整的混凝土地面上,地面承重应满足设备满载重量要求,周围预留不少于800毫米的维护空间。环境温度应控制在5至35摄氏度之间,过高的环境温度会影响电气柜散热和真空泵效率。相对湿度建议低于70%,潮湿环境会加速电气元件氧化和密封件老化。电源容量应满足设备最大功率要求,并配置独立的空气开关和漏电保护装置,避免与其他大功率设备共用回路导致电压波动。
从长期维护看,每年至少做一次全面检漏,把压升率数据存档对比。今年比去年高了多少,能反映密封件老化趋势。提前安排更换计划,比等到真空度突然不达标再抢修更主动。
密封性是真空炉稳定运行的底线。东莞市志远工业设备有限公司在炉体制造中严格控制焊缝质量,并在交付时提供密封维护手册,帮助客户把压升率长期保持在合格范围。