

联系电话
13631572573


真空炉的操作流程听起来步骤多,但只要顺着“准备—抽真空—升温—冷却—出炉”这条主线走,就能把它拆成一套有节奏的动作。对新操作人员来说,按步骤走比凭经验快很多,也能避免因为跳步造成的元件损坏。下面把常见的十步操作顺序整理出来,每一步都标出发动条件和注意点,方便对照学习。
一、开机前的准备
第一步,确认水、电、气处于正常工况。电源电压应在380V附近,偏差不要超过允许范围;压缩空气压力约0.6MPa,冷却水压力不低于0.5MPa。三项都到位后才能总电启动,缺一项都不要硬开。
第二步,检查加热室是否清洁,没有杂物、灰尘、油污和积水。工件本身也要预先清洗并干燥,避免把油污水汽带进炉膛。料框和运载件上如果有上一炉残留的油,要一并擦干净,否则升温时油烟会污染真空机组。
二、抽真空与升温
第三步,装料后把炉门旋钮打到关门位置,启动机械泵和粗抽阀,对真空机组和炉膛同时抽气,真空计电源随总电一起启动。第四步,当真空度抽到1000Pa以上、真空计监测点J2点亮,才能启动罗茨泵。条件不满足时,罗茨泵按钮不会动作,这是联锁保护,不要强行短接。
第五步,真空度达到7Pa以上、监测点J1点亮后,开启前级阀和扩散泵,对扩散泵进行预热。第六步,预热时间通常约90分钟,到点后关闭粗抽阀、打开高阀,对炉膛抽高真空。这段预热时间不能压缩,扩散泵油没热透会抽速不足。
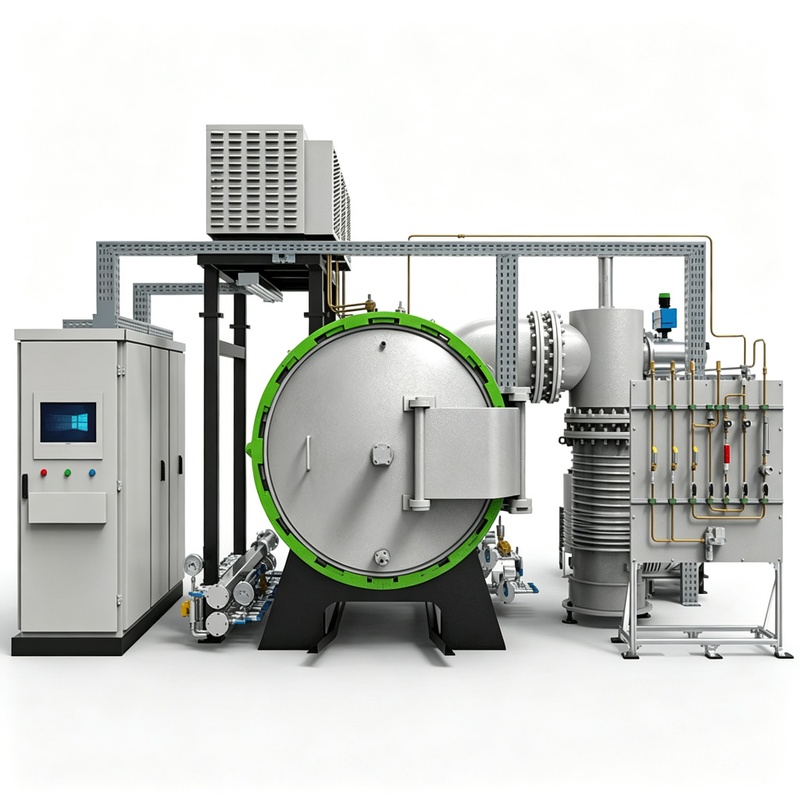
第七步,炉膛真空度达到工作区间、监测点J3点亮后,按预编工艺曲线开加热,温控表自动运行。升温、保温过程中不要手动干预曲线,否则会打乱工艺记录。第八步,工艺结束报警后加热自动切断,进入冷却阶段。
三、冷却与出炉
第九步,如果选择自然冷却,让设备继续运行,待炉温降到出炉温度后,依次关闭高阀、扩散泵、罗茨泵,只保留机械泵和前级阀对扩散泵抽真空冷却。然后把旋钮打到门开位置,关闭真空计,打开手动放气阀,待炉内与大气压平衡后炉门自动开启,取料后拧紧放气阀。等扩散泵温度降到室温再关机械泵和前级阀,最后关水电气。
第十步,如果选择强冷,在工艺结束后关闭真空计、高阀、粗抽阀和扩散泵,保留机械泵和前级阀对扩散泵抽真空冷却。打开充气阀,向炉内充入氮气或氩气至接近大气压,然后启动强冷风机,强冷过程中补气自动控制。冷却到出炉温度后,把旋钮打到门开位置,拧开手动放气阀充气平衡,再开门取料,最后关水电气。
整个流程里,联锁保护是关键。罗茨泵、强冷风机、真空计之间的启动条件都是互锁的,跳过程序硬按按钮,轻则烧元件,重则造成密封件损坏。真空钎焊炉和真空箱式气氛炉在操作上都遵循这一节奏,只是工艺曲线和冷却气种类不同。
操作中还有几个细节值得提醒。放气时一定要用手动放气阀缓慢开,不要一下开到最大,否则外界空气快速冲入会带动炉膛内的灰尘,影响工件表面。取料时等炉温降到规定温度再开炉门,高温开门会让发热体和密封件骤然氧化。强冷结束后也要等充气压力平衡再开门,避免炉门被大气顶开伤人。
操作记录也不能省。每炉次装什么料、走哪条曲线、真空度曲线和温度曲线如何、有没有报警,都要在记录本上写清楚。这些记录看起来琐碎,一旦某炉工件出了质量问题,倒查记录就能快速定位是操作环节还是设备环节的问题。没有记录,出了问题只能靠回忆,效率低还容易扯皮。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
对新操作员,建议先在废料炉或练习件上跑三五炉,熟悉按键位置和放气节奏,再上正式生产件。真空炉虽然自动化,但放气、开门、取料这几步仍靠人手配合,练熟了才不会手忙脚乱。
把这十步走熟之后,再根据自己设备的具体真空度阈值和保温时间做微调,操作就会越来越顺。东莞市志远工业设备有限公司在交机时会配套提供操作指导和培训,帮助用户把这套流程固化到作业指导书里。