

联系电话
13631572573


一台真空炉能不能稳定出活,很多时候不在于加热元件有多耐高温,而在于背后的自动控制系统有没有把各工位管好。整个自动控制系统中,PLC承担的就是核心处理作用——它把触摸屏的指令、现场的信号和工艺时序拧成一根绳,让设备按既定节奏运转。
结构上,真空炉多为立式或卧式布置,主要组成包括电炉本体、真空系统、水冷系统、气动或液压系统、进出料机构、底座、工作台、感应加热装置、进电装置、中频电源及电气控制系统等。这么多子系统能协同动作,靠的就是控制系统的逻辑调度。
一、与触摸屏的通信
控制系统首先要和触摸屏对话。通过RS-485通信,PLC从触摸屏读取操作人员的命令和参数设定值,并转换成运算可用的数据类型;同时把工艺参数和各工位运行状态返回触摸屏,让操作者实时看到炉温、真空度和料车位置。
这层通信看似只是数据搬运,实则决定了人机交互是否顺畅。参数下发及时、状态回传稳定,操作者才能在出问题时第一时间看到,而不是等炉温飘走了才察觉。
二、逻辑处理与时序调度
PLC的逻辑处理程序是主干。它根据采集到的信号做判断,向系统和各工位发出控制信号,完成料车运输、真空泵抽气、各个阀的开关、加热给定、风机冷却、炉体充气等一整套动作。
这套时序非常讲究:抽真空没到位不能加热,闸门没关严不能充气,加热到温后才允许气淬。任何一步顺序颠倒都可能损伤工件或设备。像真空钎焊炉这类对温度窗口敏感的设备,PLC时序的精度直接关系到焊缝质量。
三、故障报警功能
控制系统还承担故障报警。针对工艺要求,它会对温度显示异常——包括过低或超温——以及热电偶损坏、断路等情况做出报警。一旦出现异常,现场报警灯和触摸屏对应温度显示会同时闪动,提醒操作人员及时调整或处理。
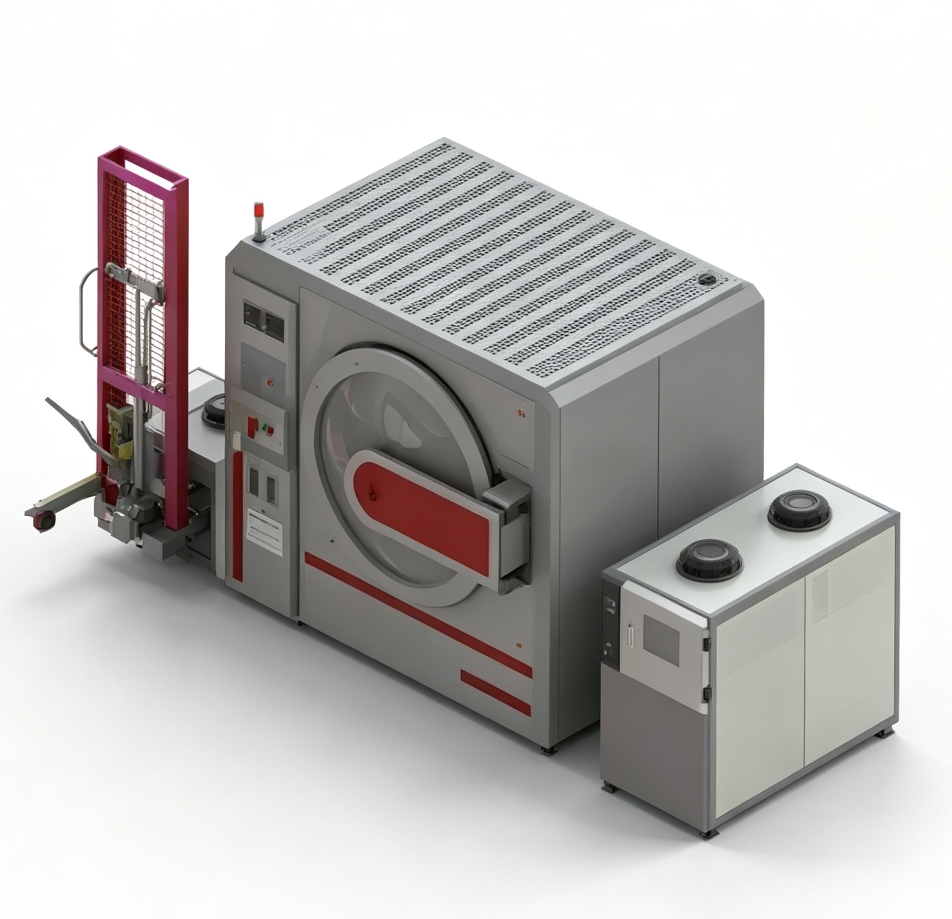
这种分级报警让维修有了抓手:是热电偶断线、还是固态继电器击穿、或是真空度不达标,屏幕上一眼就能定位。对真空管式炉这类多温区设备,分区域报警更是必备功能,便于快速锁定问题工位。
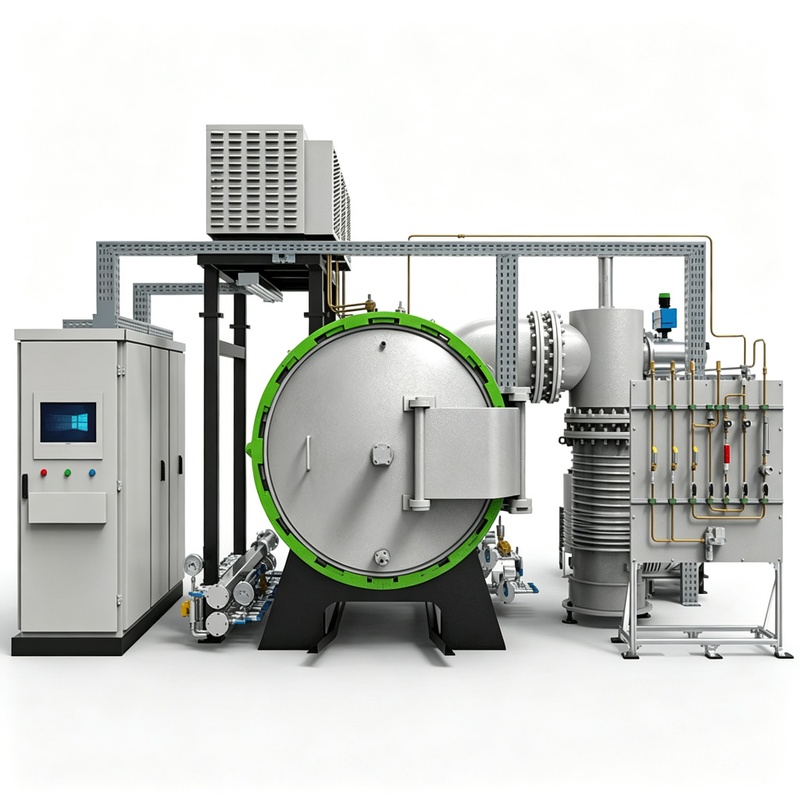
好的控制系统还会开放程序修改接口,方便工艺人员根据新材料微调曲线。用户在选型时,建议要求供应商提供PLC程序说明和报警代码表,后期维护才不至于处处受制。
控制系统的另一个价值在于数据留存。成熟的方案会把每炉的温度曲线、真空度曲线和动作记录存下来,事后可追溯。工艺人员翻历史曲线,就能看出某批工件出问题是哪一步参数飘了,而不是凭经验猜。这在质量体系要求严格的行业尤其有用。
从可靠性看,PLC比继电器逻辑耐用得多。触点继电器长期动作后会磨损接触不良,PLC靠程序逻辑判断,无机械磨损,平均无故障时间更长。触摸屏与PLC之间的通信也要做抗干扰处理,车间里变频器、接触器多,信号线走屏蔽管,通信才不会频繁丢包误动作。
控制系统的组态也要留余量。车间后续增加工位、改工艺时,PLC点数和触摸屏画面要能扩展,而不是重新换一套。采购时问清I/O点数余量、通信协议开放程度,以及供应商是否提供程序备份和二次开发接口,这些都决定了设备能不能跟着车间成长。
控制系统的供电也要干净。PLC和温控仪最好用稳压电源,与加热主回路分开走线,避免大电流通断产生的干扰串入控制信号。车间里若发现温度显示无故跳动、通信偶发中断,先怀疑干扰,再怀疑元件损坏,方向才不会错。
总之,真空炉的核心处理作用落在控制系统上。通信、逻辑、报警三层配合,才让复杂工艺自动跑通。选设备时把控制系统的开放程度和可靠性问清楚,后期用起来才顺手。
常见故障排查中,温度不均是客户反馈较多的问题。如果出现工件上下或左右温差过大,首先应检查加热元件是否有局部断裂或老化,可用万用表测量各相电阻是否平衡;其次检查工件摆放是否过于密集,遮挡了热辐射路径;再次确认温区热电偶的位置是否正确,热电偶偏移会导致温控偏差。真空度抽不上去时,应先检查密封门是否关到位、密封圈表面是否有异物,再用检漏仪排查各法兰接口,最后检查真空泵油是否乳化或泵体是否磨损。
现场调试时,建议让供应商把常用报警代码和处理方式留在触摸屏首页。操作人员遇到报警,不用翻手册就能初步判断,停机等待时间能压到较短。
志远工业设备在真空炉电控系统的逻辑设计与报警逻辑上有较完整方案,可按工位数量和工艺要求定制控制程序。