

联系电话
13631572573


真空炉温度异常,常见表现就两类:一是温度过高报警,二是显示温度达不到设定值。看似简单的两种现象,背后可能牵涉温控仪、热电偶、固态继电器和加热元件多个环节。按步骤排查,比盲目换件高效得多。
排查的总原则是从易到难、从外到内:先看参数和通信,再测信号和元件,最后才动加热回路。每次只改一个变量,结论才清楚。
一、温度过高报警失灵
先检查工作区域的恒温参数是否正常,参考其他正常使用的温控器所有参数做对比。参数被误改、热电偶类型选错,都可能让显示温度失真,看似超温实则是测量错。
接着按电路图检查相应工作区的固态继电器输出是否击穿。方法是断电后用万用表电阻档测固态继电器输出两端,正常阻值应在数兆欧以上;如果接近零欧,说明已击穿,需换同型号新品。
第三种可能是热电偶接触不良。在开机状态下轻轻抖动热电偶探头,看温控器显示是否大幅跳动;若跳动明显,说明探头接触不良,需更换。注意更换腔内热电偶还涉及真空密封,需按规范拆装。
二、显示温度达不到设定值
同样先查工作区温控器参数和是否有输出信号。参数正常但无输出,问题在控制回路;有输出但温度不动,问题在加热回路。
再查热电偶是否损坏。可把热电偶换到另一路已知良好的温控器上观察显示,若显示异常则热电偶损坏。像真空管式炉这类多温区设备,互换热电偶是最快的判断手段。
如果温控器和热电偶都没问题,就要测加热管是否运行。开机加热时,用测电笔测加热管接线端是否有电;有电再用钳形表看各工作区电流是否接近,正常情况下差异不明显。无电则沿电路图逐级查,看哪一级断电、哪个元件烧毁。
对真空钎焊炉这类带气氛联锁的设备,温度上不去还可能是真空度或气氛未达标导致联锁保护,不能只盯加热回路。报警记录里往往写着联锁原因。
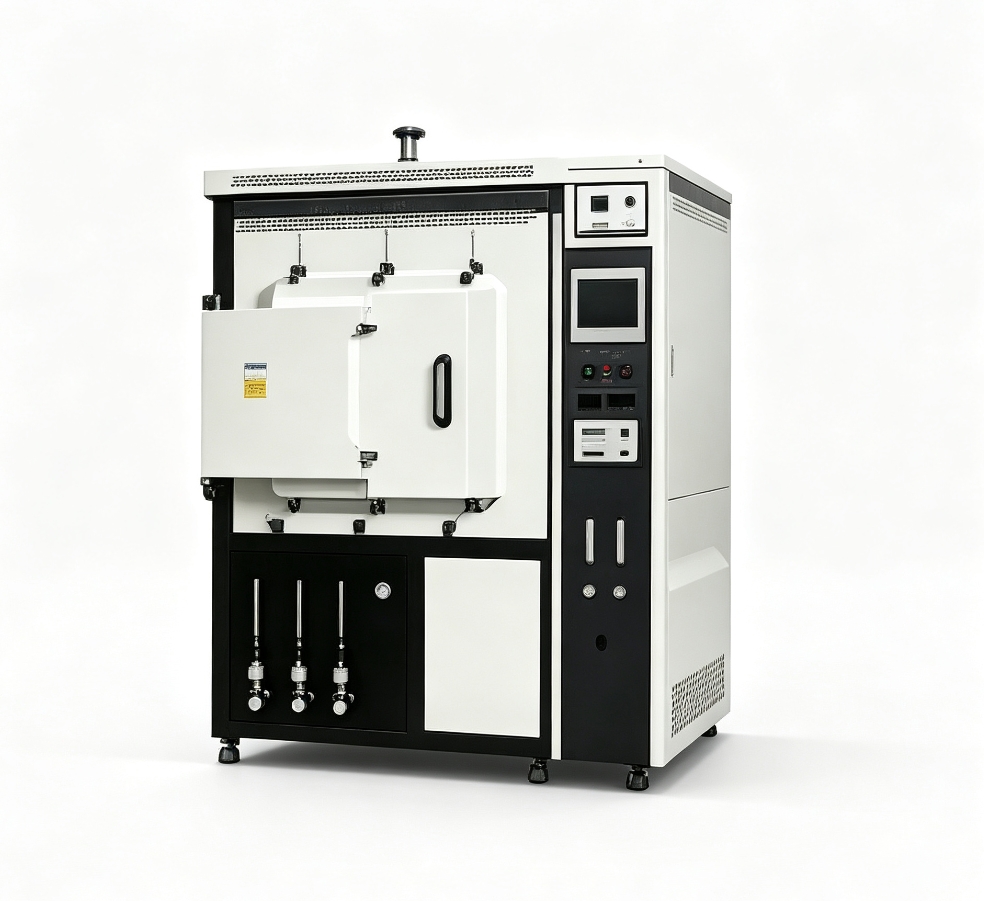
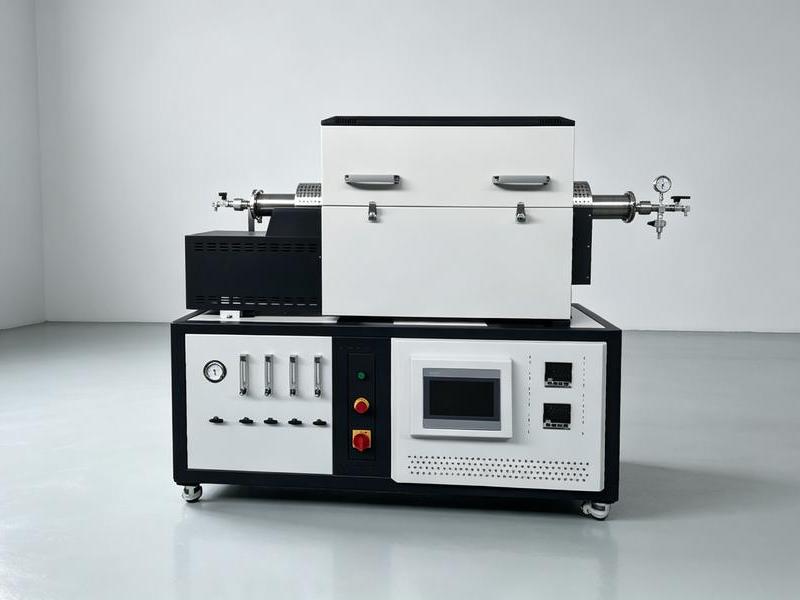
排查时务必断电操作,腔内热电偶更换后要重新检漏。车间可把常见故障和对应处理整理成一张速查表贴在炉旁,新手也能快速定位。
排查中要养成记录习惯。每次换热电偶、换固态继电器后,把当时的温度显示和电流值记下来,下次再出问题就有对照。很多温度异常不是突发的,而是缓慢漂移,有记录就能看出是哪天开始偏离的,缩小排查范围。
安全方面,腔内热电偶更换后必须重新检漏并做空载升温验证,确认密封和控温都正常再装工件。带电测量加热回路时,手不要触碰裸露端子,钳形表卡在绝缘导线外测量。断电后电容储能也要放电,避免余电伤人。
对多温区设备,温度异常还可能是区间串扰。某一区功率过大,热量辐射到相邻区,让相邻区温控误判。这时要把各区功率单独标定,而不是简单加大某区输出。
热电偶的安装位置也会影响温度判断。测的是炉壁还是工件实际温度,两者差几十度很常见。要求高的工艺,应在工件附近放独立监控热电偶,与控温热电偶对照,避免以炉温代替件温,导致工艺执行偏差。
温度异常的根本,往往是测温系统或加热回路某一环老化。建立温度趋势曲线,比单点报警更能提前预警。趋势缓慢漂移,说明元件或热电偶在老化,提前安排更换,比等它突然失控再处理稳妥。
总之,温度异常分超温和不上温两类,排查从参数、热电偶、固态继电器到加热回路逐级走。建立趋势记录和速查表,新手也能快速定位,少走弯路。
换件后一定要做空载升温验证,确认控温正常、无超温再装工件。这一步省不得,否则换件接线没接好,可能一炉工件就废了。
温度异常的处理,贵在按顺序排查。先易后难,逐项验证,不要一上来就大拆大换,方向对了效率才高。
在能耗方面,真空炉的主要能耗集中在加热阶段。采用合理的装炉方式可以显著降低单位产品能耗:一是尽量满炉生产,减少空炉升温的能量浪费;二是将相同工艺参数的工件集中处理,避免频繁调整温度曲线;三是利用余热,对于多班连续生产的场景,可在上一炉冷却至适当温度时直接装入下一炉,利用炉体余热减少升温能耗。此外,定期清理炉内的挥发物沉积也有助于保持热辐射效率,沉积过厚会降低加热效率并增加能耗。
总之,温度异常处理靠的是方法和记录。方法对了,再顽固的问题也能一步步找到根。
志远工业设备在真空炉温度控制系统调试与故障排查上有较丰富经验,可提供参数核对和回路检测的技术支持。