

联系电话
13631572573


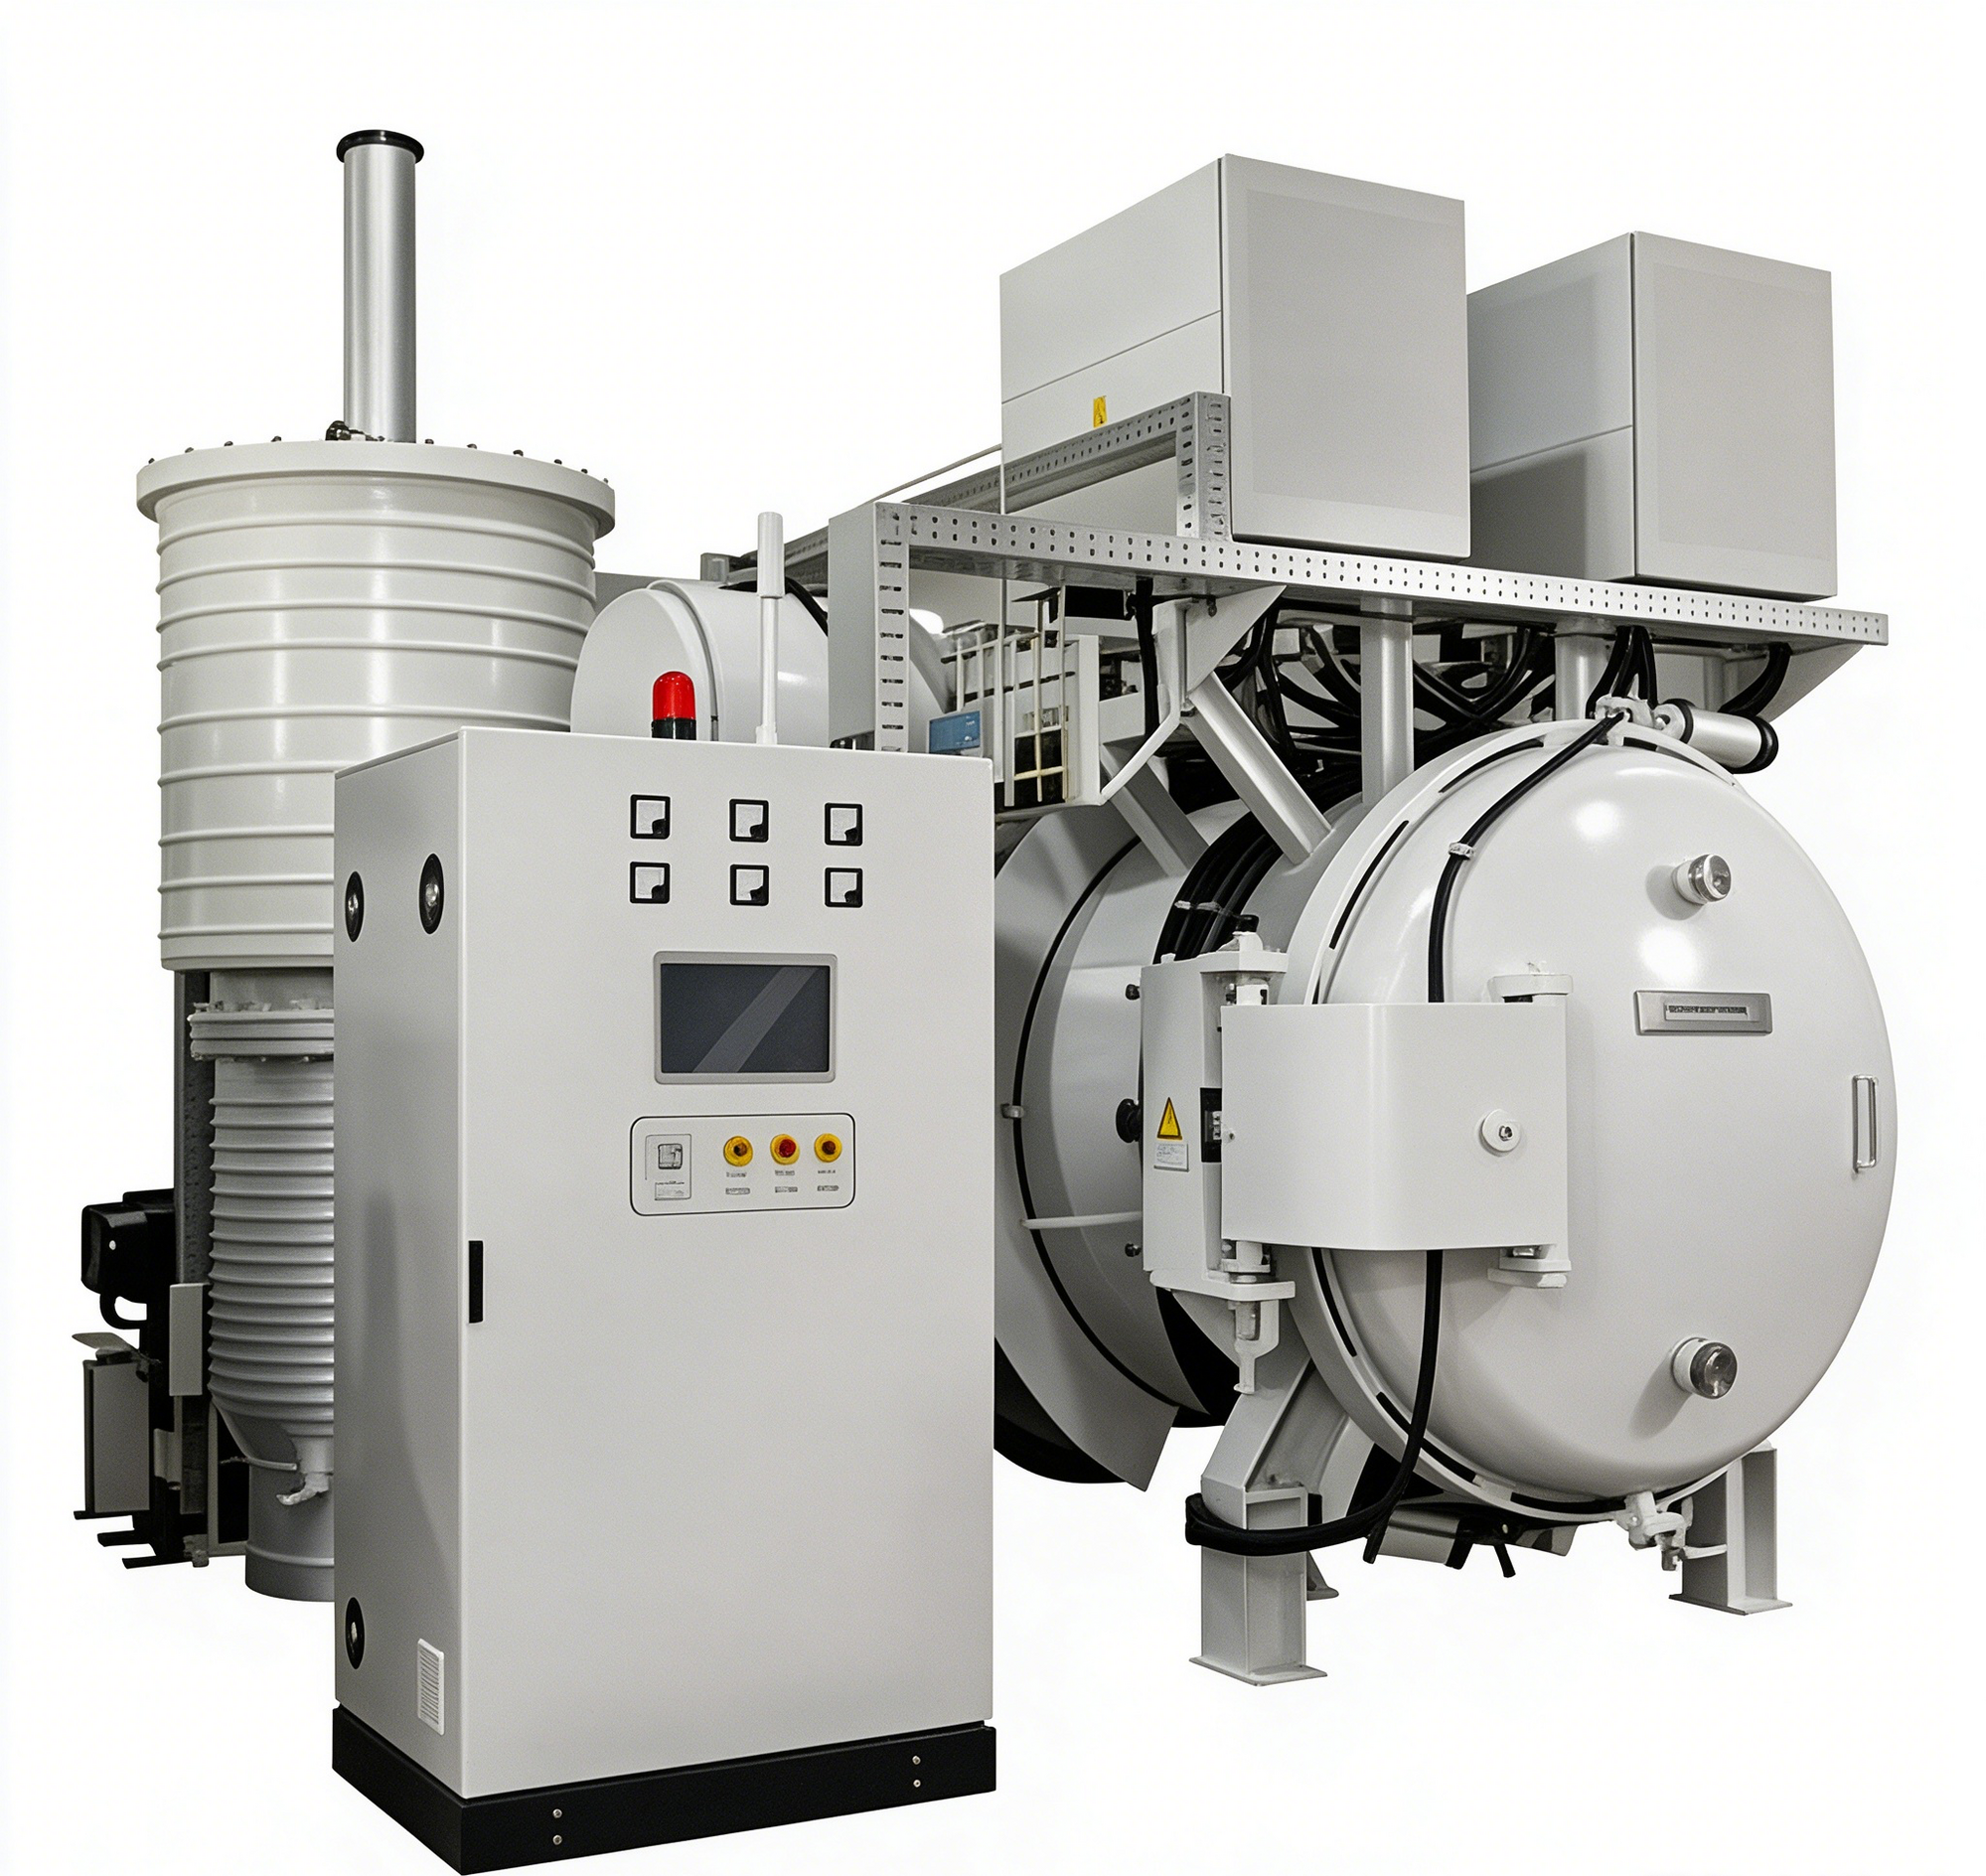
真空炉是指正常工作时炉内压力低于外界大气压、通过相变换热方式加热冷水或工艺介质的工业炉。真空并不是说绝对压力为零,只要比外部气压低,都可称为真空。理解这一点,就理解了它的关键技术在哪里。
真空炉利用汽水凝结换热,在所有换热工况中,汽水凝结换热的传热系数相对可观。这种换热方式起源于上世纪七十年代的日本,后来逐步推广,国内从九十年代中后期开始出现专业生产企业,如今已在供热和工业加热领域站稳脚跟。
一、真空度长久稳定是关键
真空炉的关键技术,是真空度要保持长久稳定,漏率要小。炉体对强度的要求不像压力锅炉那样高,焊接和材料选用相对宽松,但它对整机密封性的要求比压力锅炉更严,漏气率指标要求很低。
特别是运行后,炉体要经受反复热胀冷缩,仍要求能保持高真空密封性。很多原本做压力锅炉的企业转产真空炉,却沿用压力锅炉的检测手段,产品质量很难稳定。这也是用户选型时要重点考察厂家密封工艺的原因。
二、密封工艺与检测手段
密封工艺涉及几个环节:炉体焊接后的整体检漏、法兰和观察窗密封面的加工精度、长期运行中密封圈的老化管理。整机出厂前要做空载保压测试,记录压力回升曲线,作为后续运行的对照基线。
对真空钎焊炉这类直接在真空下做热处理的设备,密封要求更高,因为工件在高温活泼状态下对残气非常敏感。密封不好,不仅换热效率下降,工件表面还可能氧化变色。
运行中要定期检查真空表读数。如果停机后保压时间明显缩短,说明漏率上升,要及时排查密封圈和焊缝。像真空箱式气氛炉这类真空炉,密封维护是日常保养的重头。
三、热媒水与本体寿命
真空炉内热媒水为高纯水,出厂一次充注、封闭循环,寿命内不补充不更换。本体寿命主要取决于炉体密封性和换热管腐蚀控制。只要漏率稳定、水质稳定,设备可长期运行。
用户在采购时,建议把出厂检漏报告、保压曲线和密封件更换周期作为合同附件,后期运行有据可依。不要只比价格,密封工艺不过关,省下的钱会在维修中加倍还回去。
真空炉的另一项关键,是焊接变形控制。炉体在反复热胀冷缩下,如果焊接残余应力大,运行一段时间后焊缝和法兰会微变形,密封面贴合不严,漏率悄悄上升。出厂前的退火或振动时效处理,能把残余应力释放,长期稳定性才站得住。
检漏手段也分层次。出厂时用氦质谱检漏对焊缝和法兰逐点扫漏,灵敏度高;运行中则用保压曲线做日常监控。两种手段配合,既能在出厂时卡住制造缺陷,又能在使用中及时发现老化趋势。用户收货时要看氦检漏报告,不能只看空载极限真空。
热媒水的脱氧除垢同样影响寿命。水质不合格,换热管壁结垢或腐蚀,换热效率逐年下降。出厂充注的高纯水在封闭系统内不会变脏,但如果检修时开盖进了空气,就要重新脱氧处理,不能直接补水了事。
用户在验收时,除了看极限真空,更要看保压曲线。抽真空到目标值后停泵,记录一定时间内的压力回升量,这才是漏率的真实反映。只看瞬时极限真空,会把漏气问题掩盖掉。这个数据要和出厂报告对照,偏差大就说明运输或安装有问题。
真空度稳定还和运行管理有关。不要频繁破坏真空,每次充气放气都是对密封件的一次热冲击和磨损。合理安排批次,减少开炉次数,密封件寿命自然延长。这是管理上的小成本,换回来的是长期稳定。
总之,真空炉的关键技术是真空度长期稳定,落在整机密封和检漏工艺上。收货时看氦检漏报告和保压曲线,运行中记录压力回升趋势,设备才能长期稳定可靠。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
密封圈属易损件,建议常备同型号库存。到货后核对规格和材质,别凭记忆采购,规格不对装上去仍会漏气。
志远工业设备在真空炉整机密封与检漏工艺上有较成熟做法,可提供出厂保压测试数据和长期密封维护建议。