

联系电话
13631572573


真空炉日常运行中出故障,多数集中在真空度、加热和机械动作三类。把常见故障原因和处理办法整理成表,车间遇到时对照着查,能少走弯路。下面按现象归类说明。
排查时记住一个顺序:先看报警记录和仪表读数,再动机械和电气。每次处理完一项就试一次,不要一次拆一堆,否则最后说不清是哪一步起了作用。
一、真空度与抽气类故障
真空度低,常见原因是泵油污染、过少或过稀,处理方法是清洗真空泵、更换新泵油。抽气时间不够就延长抽气时间;抽气过滤器堵塞则清洗或更换排气过滤器。
怀疑漏气时,抽空后关闭电源,检查电磁阀、管接头、真空泵吸气阀及工作室周边密封垫有无漏气处。噪音大,多是联轴器磨损或破裂,更换即可;排气过滤器堵塞或安装位置不正,清洗更换并装正。
喷油现象,多为吸气阀O型圈脱落。处理时拔下泵嘴上的真空管,卸下抽气嘴,取出压簧和吸气阀,轻轻拉伸O型圈几次,重新嵌入凹槽再装回。旋片磨损则更换旋片;真空泵漏油多为回油阀堵塞,卸下清洗;油窗松动则放油后卸下,缠生料带或薄塑料薄膜。油烟大、泵油污染、回油阀堵塞,分别对应清洗更换过滤器、换新油和清洗回油阀。
二、加热类故障
不加热,先查加热条是否烧断,烧断就换;加热时间继电器烧坏时,开机两灯同时亮,需更换时间继电器;加热线烧断则更换并装牢。控制加热温度的波段开关接触不良,修复或更换;控制加热的交流接触器不复位,用气流吹去异物或更换。
加热不停止,多为时间继电器接触不良或烧坏,调整接触或更换。像真空钎焊炉这类钎焊设备,加热失控风险高,时间继电器和交流接触器要作为重点备件常备。
三、封口与气路类故障
封口不平、不紧或不封口,多为钢盒变形,或加热时间与温度没调好,对应调整钢盒和参数。电机反转时间过长,把任意两相电源线调换安装,地线除外。加压气路通气不畅,理顺疏通加压气路。
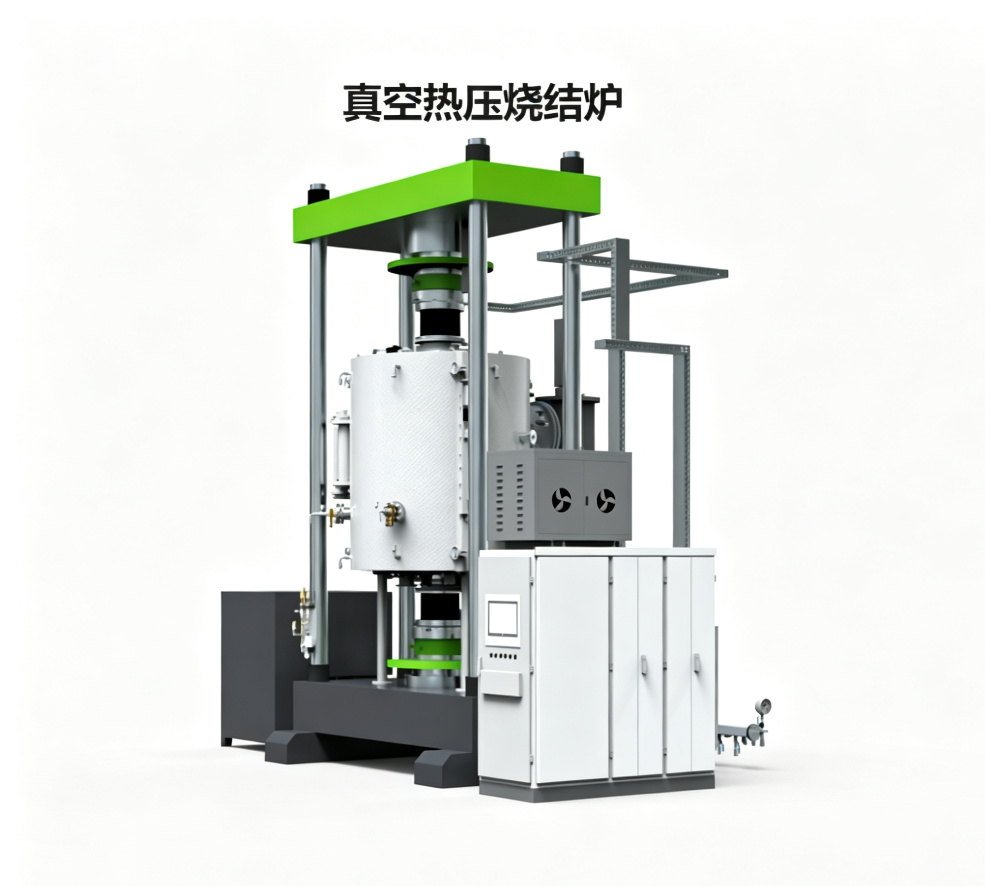
对真空加压烧结炉这类烧结设备,气路堵塞还可能影响冷却气氛,处理完气路要复验真空度和气氛纯度,不能只看通气。
车间可把以上故障做成一张速查卡,贴在控制柜旁。备件按高频故障备货:泵油、过滤器、O型圈、时间继电器、加热条,停炉时间能压到较短。处理完一项后做空载试运行,确认正常再装工件。
故障处理后不要立刻满负荷生产。先做空载试运行,观察真空度、温度和动作是否正常,确认无异响无泄漏,再装入工件。很多故障是换件后接线没到位或密封没装好,空载验证能提前暴露,避免一炉工件报废。
建立故障台账很有价值。把每次故障现象、原因、处理和更换件记下来,时间一长就能看出规律:哪类故障频发、哪个件寿命偏短,据此调整备件库存和保养周期。新员工也能照着台账上手,不用每次都靠老师傅。
对重复出现的同类故障,要从根上找原因,而不是反复换件。比如同一位置密封圈反复坏,可能是密封面加工精度或安装手法问题,换件只是治标。
故障处理中安全不能省。检修电气前断电挂牌,检修真空系统前先破真空泄压,检修加热系统前等炉温降到安全值。顺序不能反,否则容易烫伤或触电。把这些安全步骤写进操作卡,执行起来才有保障。
故障排查的核心是顺序清晰、逐项排除。不要一上来就大拆大换,先看仪表读数和报警记录,多数问题在数据里就有线索。按从易到难的顺序查,既省时间又少走弯路。
总之,真空炉故障集中在真空、加热和气路三类,按现象对照排查、逐项验证,效率最高。建立故障台账和备件清单,车间响应速度会明显提升。
高频故障件如泵油、过滤器、时间继电器,建议常备库存。坏了马上换,停炉时间能压到较短,生产节拍才不受影响。
在设备选型阶段,建议客户优先确认三个核心参数:一是最高工作温度与长期使用温度的差值,长期运行温度建议比最高温度低100至150摄氏度,可显著延长加热元件使用寿命;二是有效炉膛尺寸与待处理工件的匹配度,工件与炉壁之间应保留不少于50毫米的间距,以保证热场均匀;三是极限真空度与工作真空度的区别,工作真空度通常比极限真空度低一个数量级,选型时应以工艺实际需求为准而非单纯追求极限指标。
故障处理的关键是安全和顺序。断电、泄压、降温到位再动手,逐项排除,问题总会找到。
志远工业设备可提供真空炉常见故障排查手册和备件清单,协助车间建立快速响应机制。