

联系电话
13631572573


真空炉的加热室是决定炉温均匀性、极限真空度和工件表面质量的关键部件。用户在采购或改造设备时,经常会在石墨隔热屏与金属反射屏之间犹豫,两种方案报价差距不小,选错了后续换型代价很大。其实两种结构各有其适用温度区间和气氛要求,选对了既能延长炉衬寿命,又能降低后期运行成本。下面从材料特性、适用工艺和配套系统三个角度,梳理一下加热室的选型思路。
一、石墨反射屏:通用性较强的经济型方案
石墨反射屏主要分硬毡和软毡两种形式,靠碳毡和石墨布层层叠压形成辐射遮挡。它的优势在于升温速度快、热容小、价格适中,对一般结构钢、模具钢、轴承钢的淬火、回火、退火以及低温钎焊都能胜任。软毡质地柔软,便于加工成圆筒形贴合炉壁;硬毡刚性好,适合在充压气淬工况下使用,能承受一定的气体冲刷。需要注意的是,石墨材料在含氧量较高或残留水汽的气氛中容易氧化损耗,因此炉前脱脂和炉膛清洁要做到位。用于钎焊工艺时,配合真空钎焊炉的标准配置,石墨屏足以满足大多数碳钢、不锈钢接头的钎焊需求。
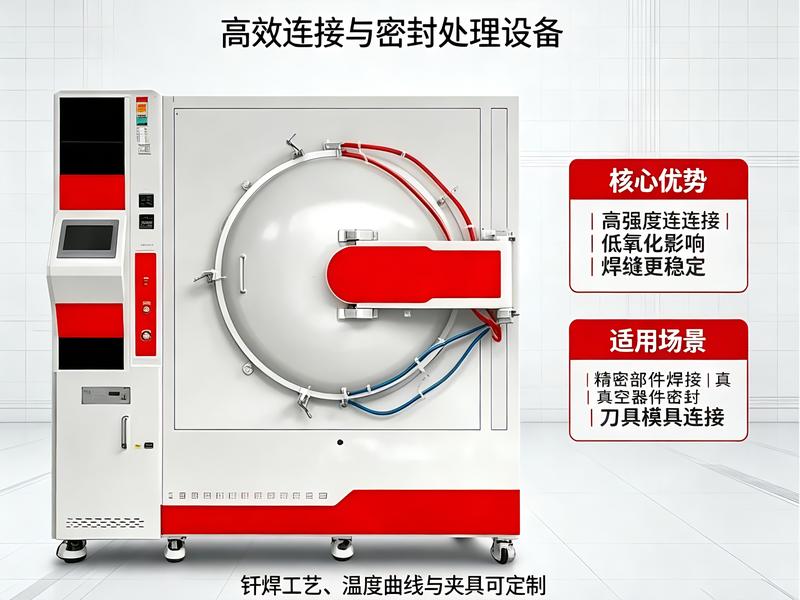
从运行成本看,石墨屏更换方便、单件价格低,适合产量大、品种多的车间。但石墨屏在高温含氧气氛中会逐渐减薄,一般两三年需要补补局部或整体更换。如果用户工艺长期在1300℃以下、气氛比较干净,石墨屏是性价比很高的选择。
二、金属反射屏:高温与洁净度场景的选择
金属隔热屏常见材质为不锈钢和钼片。不锈钢屏成本较低,适合回火、低温退火、时效以及真空铝钎焊炉这类温度不高的工序;钼片屏耐热温度可达1600℃以上,适用于高温合金、钛合金、磁性材料等对炉膛纯净度要求较高的淬火、退火和高温钎焊工况。金属屏的放气量小、不挥发碳氢,工件表面不会因碳沉积而变色,但钼片价格较高,反复升降温后容易变形,需要定期整形或更换。选择时还要考虑屏片层数:温度越高,层数越多,一般高温段钼片屏可达五至七层。
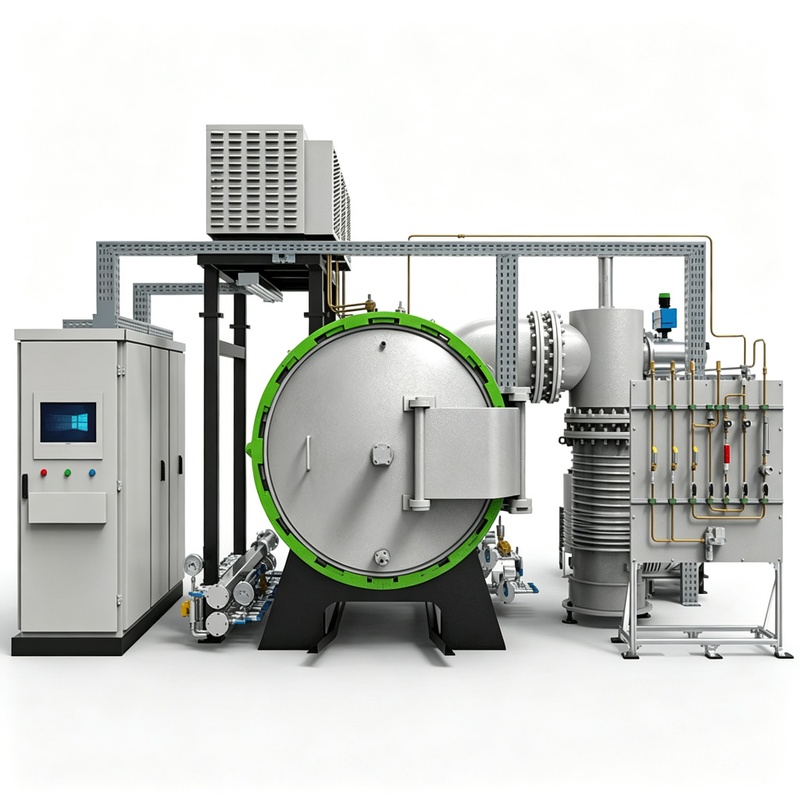
混合屏结构是近年来常用的折中方案:高温段内侧用钼片或石墨毡,低温段外侧用不锈钢或陶瓷纤维,兼顾保温效果和成本。用户在选型时不妨把工件长期工作温度作为分界线,再叠加表面质量要求,基本就能锁定合适的屏体方案。
三、真空度与控制系统的配套
加热室选定之后,真空获得系统也要匹配。普通钢材的真空热处理选用中真空配置,极限约4×10⁻¹ Pa,前级泵加罗茨泵两级即可;高温合金、钛合金或高温钎焊对真空度要求更高,需要前级泵、罗茨泵加扩散泵的三级配置,极限真空能到10⁻⁴ Pa。控制系统方面,标准机型以进口温控表加PLC实现程序升降温;批量生产场合可增加工控机,存储工艺曲线并自动生成报表;多台设备集中管理时还可考虑群控系统,对各炉运行状态统一监测。选型阶段把加热室、真空机组、控制系统三项一起核算,后期使用才不会出现小马拉大车的尴尬。
实际选型时,还容易忽略两个细节。其一是炉温均匀性测试规范:工件装载后九点测温的偏差要控制在工艺允许范围内,石墨屏如果局部烧蚀,温场会向烧蚀侧偏移,必须通过补毡或整衬更换来恢复。其二是加热元件与隔热屏的间距,间距过小会造成局部过热,间距过大则升温效率下降。把这两项连同极限真空度一起列入验收指标,设备到厂后按标准验收,后续扯皮会少很多。此外还要考虑后续扩展空间:今天只做碳钢钎焊,明天可能上不锈钢高温钎焊,真空机组若一步选到中真空偏高配置,后期加扩散泵即可升级,不必整炉更换。控制柜预留PLC扩展模块和通讯接口,日后接入车间群控系统也方便。把这些接口条件在采购技术协议里写清楚,设备到货后再补改造的代价会小得多。
东莞市志远工业设备有限公司在真空热处理设备领域积累了多年工程经验,可根据用户工件材质、工艺温度和产量需求,提供加热室结构与真空机组的整套选型方案,帮助用户把设备投资用在刀刃上。