

联系电话
13631572573


真空热处理在我国装备制造、航空航天、汽车模具和新材料领域的应用持续扩大,行业技术水平这些年提升明显。从设备自身发展规律看,未来真空炉仍会沿着高温高压、智能控制和工艺复合化几个方向演进。了解这些趋势,有助于企业在设备选型和技术改造时提前布局,避免刚买的设备三五年就显得落后。
一、向高温高压方向发展
上世纪80年代起,国外逐步用高压气淬替代部分油淬工序,以省去后续清洗、提高工件表面质量。90年代初开始研制20到40巴的高压气淬设备,如今工作压力达10巴以上、温度超过2000℃的高温高压真空炉已不罕见。高压气淬能缩短冷却时间、减小变形,对模具钢和高速钢尤其有价值。未来趋势是充气压力进一步提高、冷却气体实现氩氢混合比例控制并回收循环使用。真空加压烧结炉在粉末冶金和硬质合金烧结环节,也在向更高温度和更大压力方向升级。
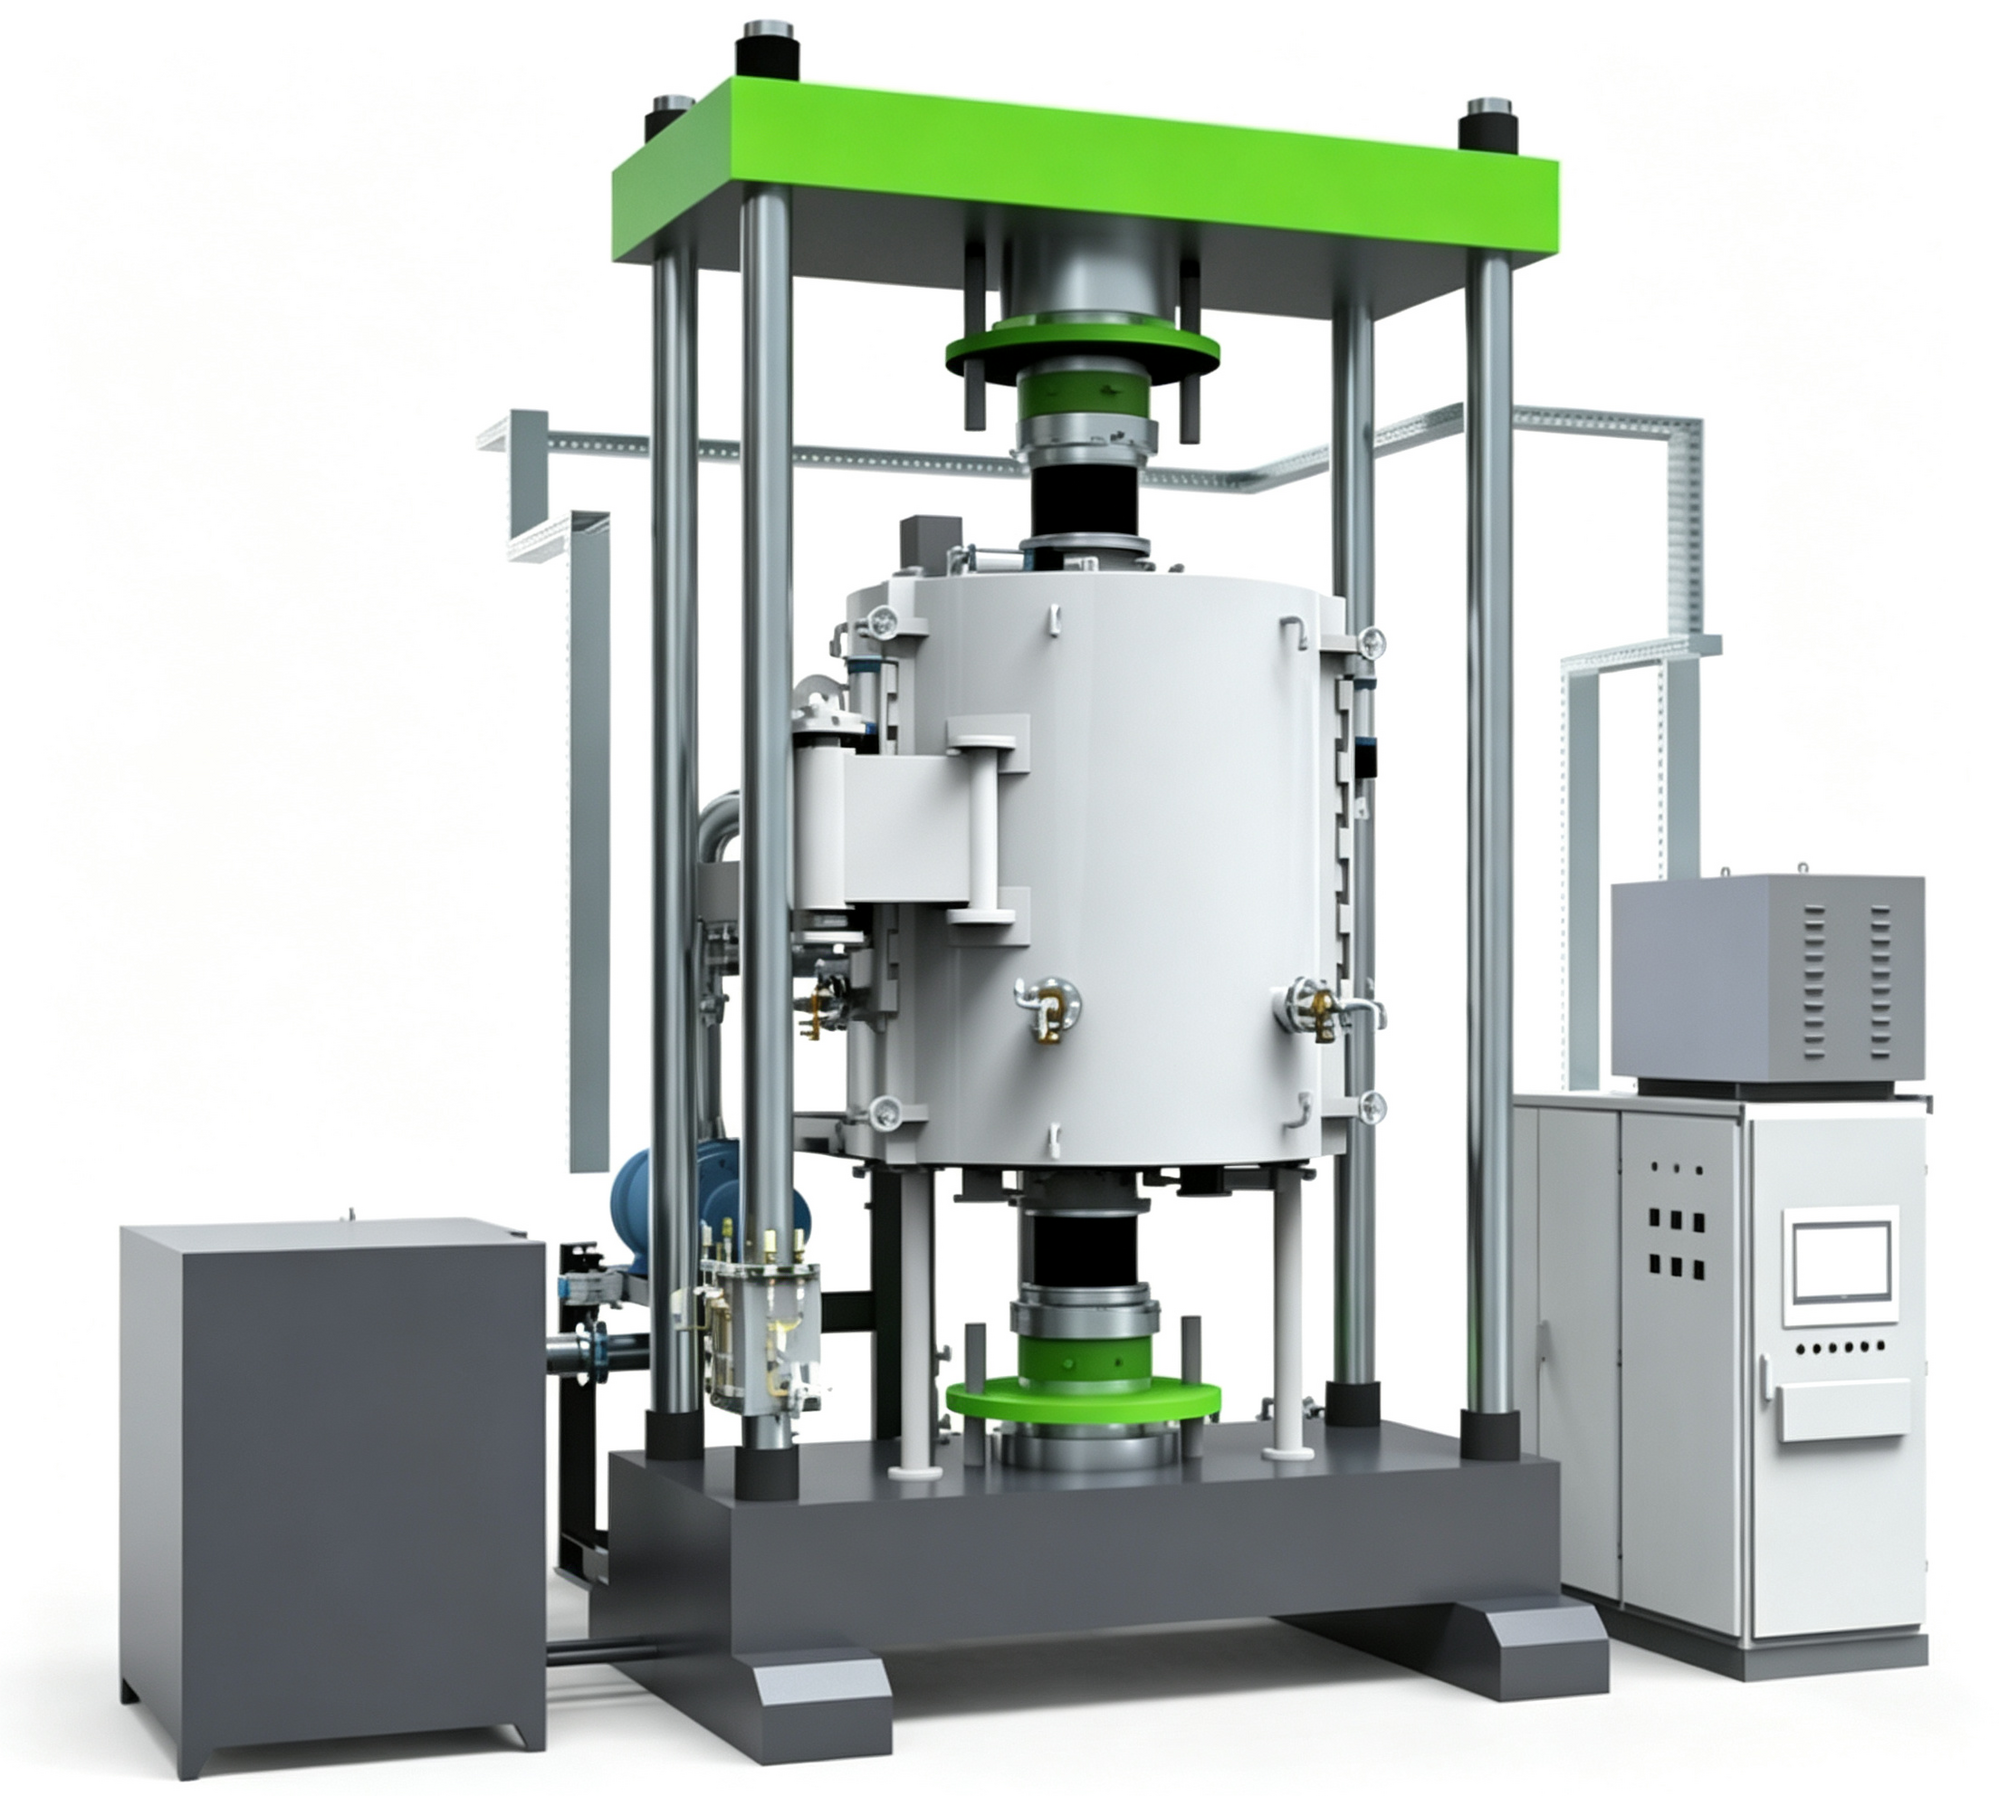
压力提高带来的另一好处是冷却均匀性改善。同样工件在2巴和10巴气淬下,截面冷却速度差异明显,薄壁件和厚壁件同炉处理的可行性提高,这对多品种混线生产很有价值。
二、智能化与网络化控制
计算机和微电子技术的普及,使真空炉控制系统从单机温控走向工艺编程、数据存储和报表自动生成。多台设备集中联网后,可实现群控管理:上位机统一监测各炉运行状态、采集温度曲线、管理生产报表,并对工艺异常自动报警。主要技术指标上,炉温均匀性趋向控制在±3℃以内,压升率要求低于6.67×10⁻¹ Pa每小时,真空度覆盖10⁻²到10⁻⁴ Pa区间。这些指标的提升,依赖传感器精度、阀组响应速度和软件算法的共同进步。
网络化还带来了远程诊断能力。设备厂家通过联网接口,可以远程读取故障代码和温度曲线,提前判断备件更换时机,把售后服务从上门抢修变成预防性维护。这对远离设备厂家的用户尤其有意义。
三、新工艺与新装备的拓展
真空等温热处理、真空感应加热、真空脱脂清洗、离子注入和离子涂覆等新技术正在逐步成熟。借助计算机辅助设计,工艺CAD和结构CAD在炉型开发中应用越来越广,可以在设计阶段就优化热场分布和真空系统配置。真空管式炉在新材料研发小批量生产中,灵活的温控程序和气氛切换能力显得越来越重要。
对用户而言,把握趋势的关键不在于追新,而在于工艺与设备匹配。如果当前产品以中小模具钢为主,2巴气淬加标准控制系统已经够用,不必盲目上10巴高压;如果产品在向高温合金、半导体材料过渡,一步到位选高温高真空配置更划算。智能化方面,多台设备联网、数据自动归档、异常短信报警这些功能,在三班连续生产的车间价值明显,单台间歇使用的小车间则可以后期加装。选型时把未来三到五年的产品规划摊开,和设备厂家逐项对照,比单纯比较报价更有意义。
从用户角度看,国产设备这些年进步明显,性价比和售后响应速度是主要优势。进口设备在长期稳定性和关键元器件寿命上仍有口碑,但服务成本高、备件等待时间长。预算充足、产品要求较高的场合可以考虑进口;多数国内制造企业,选择性能稳定、服务跟得上的国产品牌更务实。无论选哪家,验收时把炉温均匀性、压升率、极限真空度、气淬压力等关键指标写进合同,到货按标准测试,比合同里一堆形容词管用得多。
日常维护方面,真空系统的密封件是需要重点关注的部件。橡胶密封圈在高温环境下会逐渐老化,建议每6至12个月检查一次密封圈状态,发现表面开裂或弹性下降时及时更换。真空泵油的品质直接影响抽气效率,应按照设备说明书要求定期更换,通常运行2000小时或半年更换一次,在潮湿或粉尘较多的环境下应缩短更换周期。加热元件的接线端子也需要定期紧固,松动会导致接触电阻增大、局部过热,严重时可能烧毁电极。
智能化升级方面,数据采集不必一步到位。先把现有设备温度曲线和运行记录接出来,再逐步扩展报警和远程诊断。车间网络覆盖到位后,远程运维能省掉大量上门服务时间,备件预测和工艺优化也有了数据基础。这些功能后期都可平滑升级,不必一次投入过多。
面对这些趋势,国内设备制造企业正在加快追赶。东莞市志远工业设备有限公司持续跟踪高温高压和智能控制方向,为用户提供符合工艺发展方向的真空热处理装备。