

联系电话
13631572573


气氛炉和真空炉经常被放在一起讨论,因为它们都能在隔绝空气的环境下加热工件。但两者在结构、真空度、价格和适用工艺上差别明显。搞清楚这些差异,才能在选型时不花冤枉钱。本文从结构、真空能力、价格和工艺适配四个角度做对比。
一、结构决定真空能力
气氛炉可以理解为普通马弗炉的改进版。它在马弗炉基础上把箱体满焊,用硅橡胶实现炉体密封,炉门带冷却水,炉体上布几路进出气阀门、压力表和真空泵。客户可以一边进气一边出气,也可以抽真空再充正压。但由于结构是方形的,密封和承压能力有限,真空度只能做到一定水平,抽不到很高。
真空炉则是圆形炉体,承压能力强,可以抽到很高的真空度。圆形结构在同样壁厚下承压更均匀,密封面也更容易做到长周期不漏。这是两者最根本的结构差异。
二、价格与工艺的权衡
为什么有了真空炉还要气氛炉?答案在价格。一般真空炉投资较高,而小型气氛炉价格低得多。如果客户工艺要求的真空度不高,气氛炉基本可以满足需求,就没有必要上真空炉。
气氛炉通常一边进气一边出气,通保护气体的过程本身就阻止了空气进入炉内,对许多材料的烧结、退火、钎焊来说,这种流动气氛已经够用。但对于钛合金、高温合金、磁性材料这类对微量氧敏感的材料,还是需要真空炉把真空度抽到更高量级。
三、怎么判断自己需要哪种
判断标准有三条:一看材料对氧的敏感度,二看工艺要求的极限真空,三看预算和批量。材料普通、真空度要求不高、批量小,选气氛炉更经济;材料敏感、工艺要求高真空、批量大,选真空炉更稳妥。
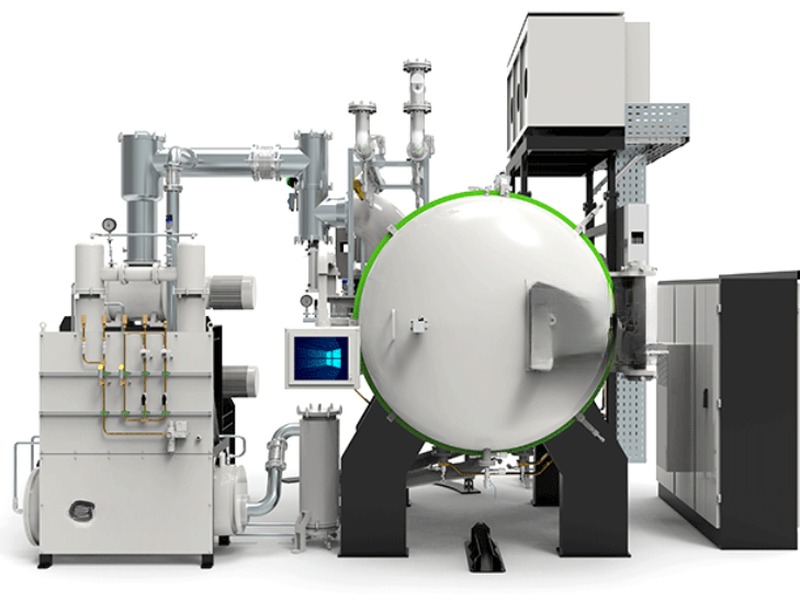
方形气氛炉虽然抽不到高真空,但它的优势在于气氛流动可控。一边进氩气一边排气,能在炉内形成连续气流,把工件挥发的杂质带走,对烧结和退火很实用。这种流动气氛还能平衡炉温,减少温差。
圆形真空炉的密封面是环形焊缝和法兰,受力均匀,能承受反复抽充。但圆形炉加工难度大、成本高,炉膛空间利用率也不如方形炉。所以方形气氛炉在中小批量、真空度要求不高的场合有成本优势。
价格差距还体现在辅助系统。真空炉要配真空泵组、真空计、充气阀;气氛炉配流量计和进出气阀即可。后期维护上,真空炉的密封件和泵油是持续支出,气氛炉主要消耗保护气体。
判断工艺是否需要高真空,可以看材料的氧化临界。普通钢材在低真空下就能防止氧化;钛合金、高温合金在微量氧下就会变色,必须高真空。先做工艺试验,用气氛炉试烧一批,看表面质量是否达标,再决定是否升级真空炉。
还有一种折中方案:真空箱式炉兼顾方形炉膛和较高真空,既能流动气氛又能抽真空,适合既要气氛又要一定真空度的工艺。选型时不要非此即彼,可以让供应商出对比方案。无论选哪种,炉门密封都要定期检查,密封件是两者共同的易损件。把材料、工艺、预算三因素放在一起,就能做出合适的选择。
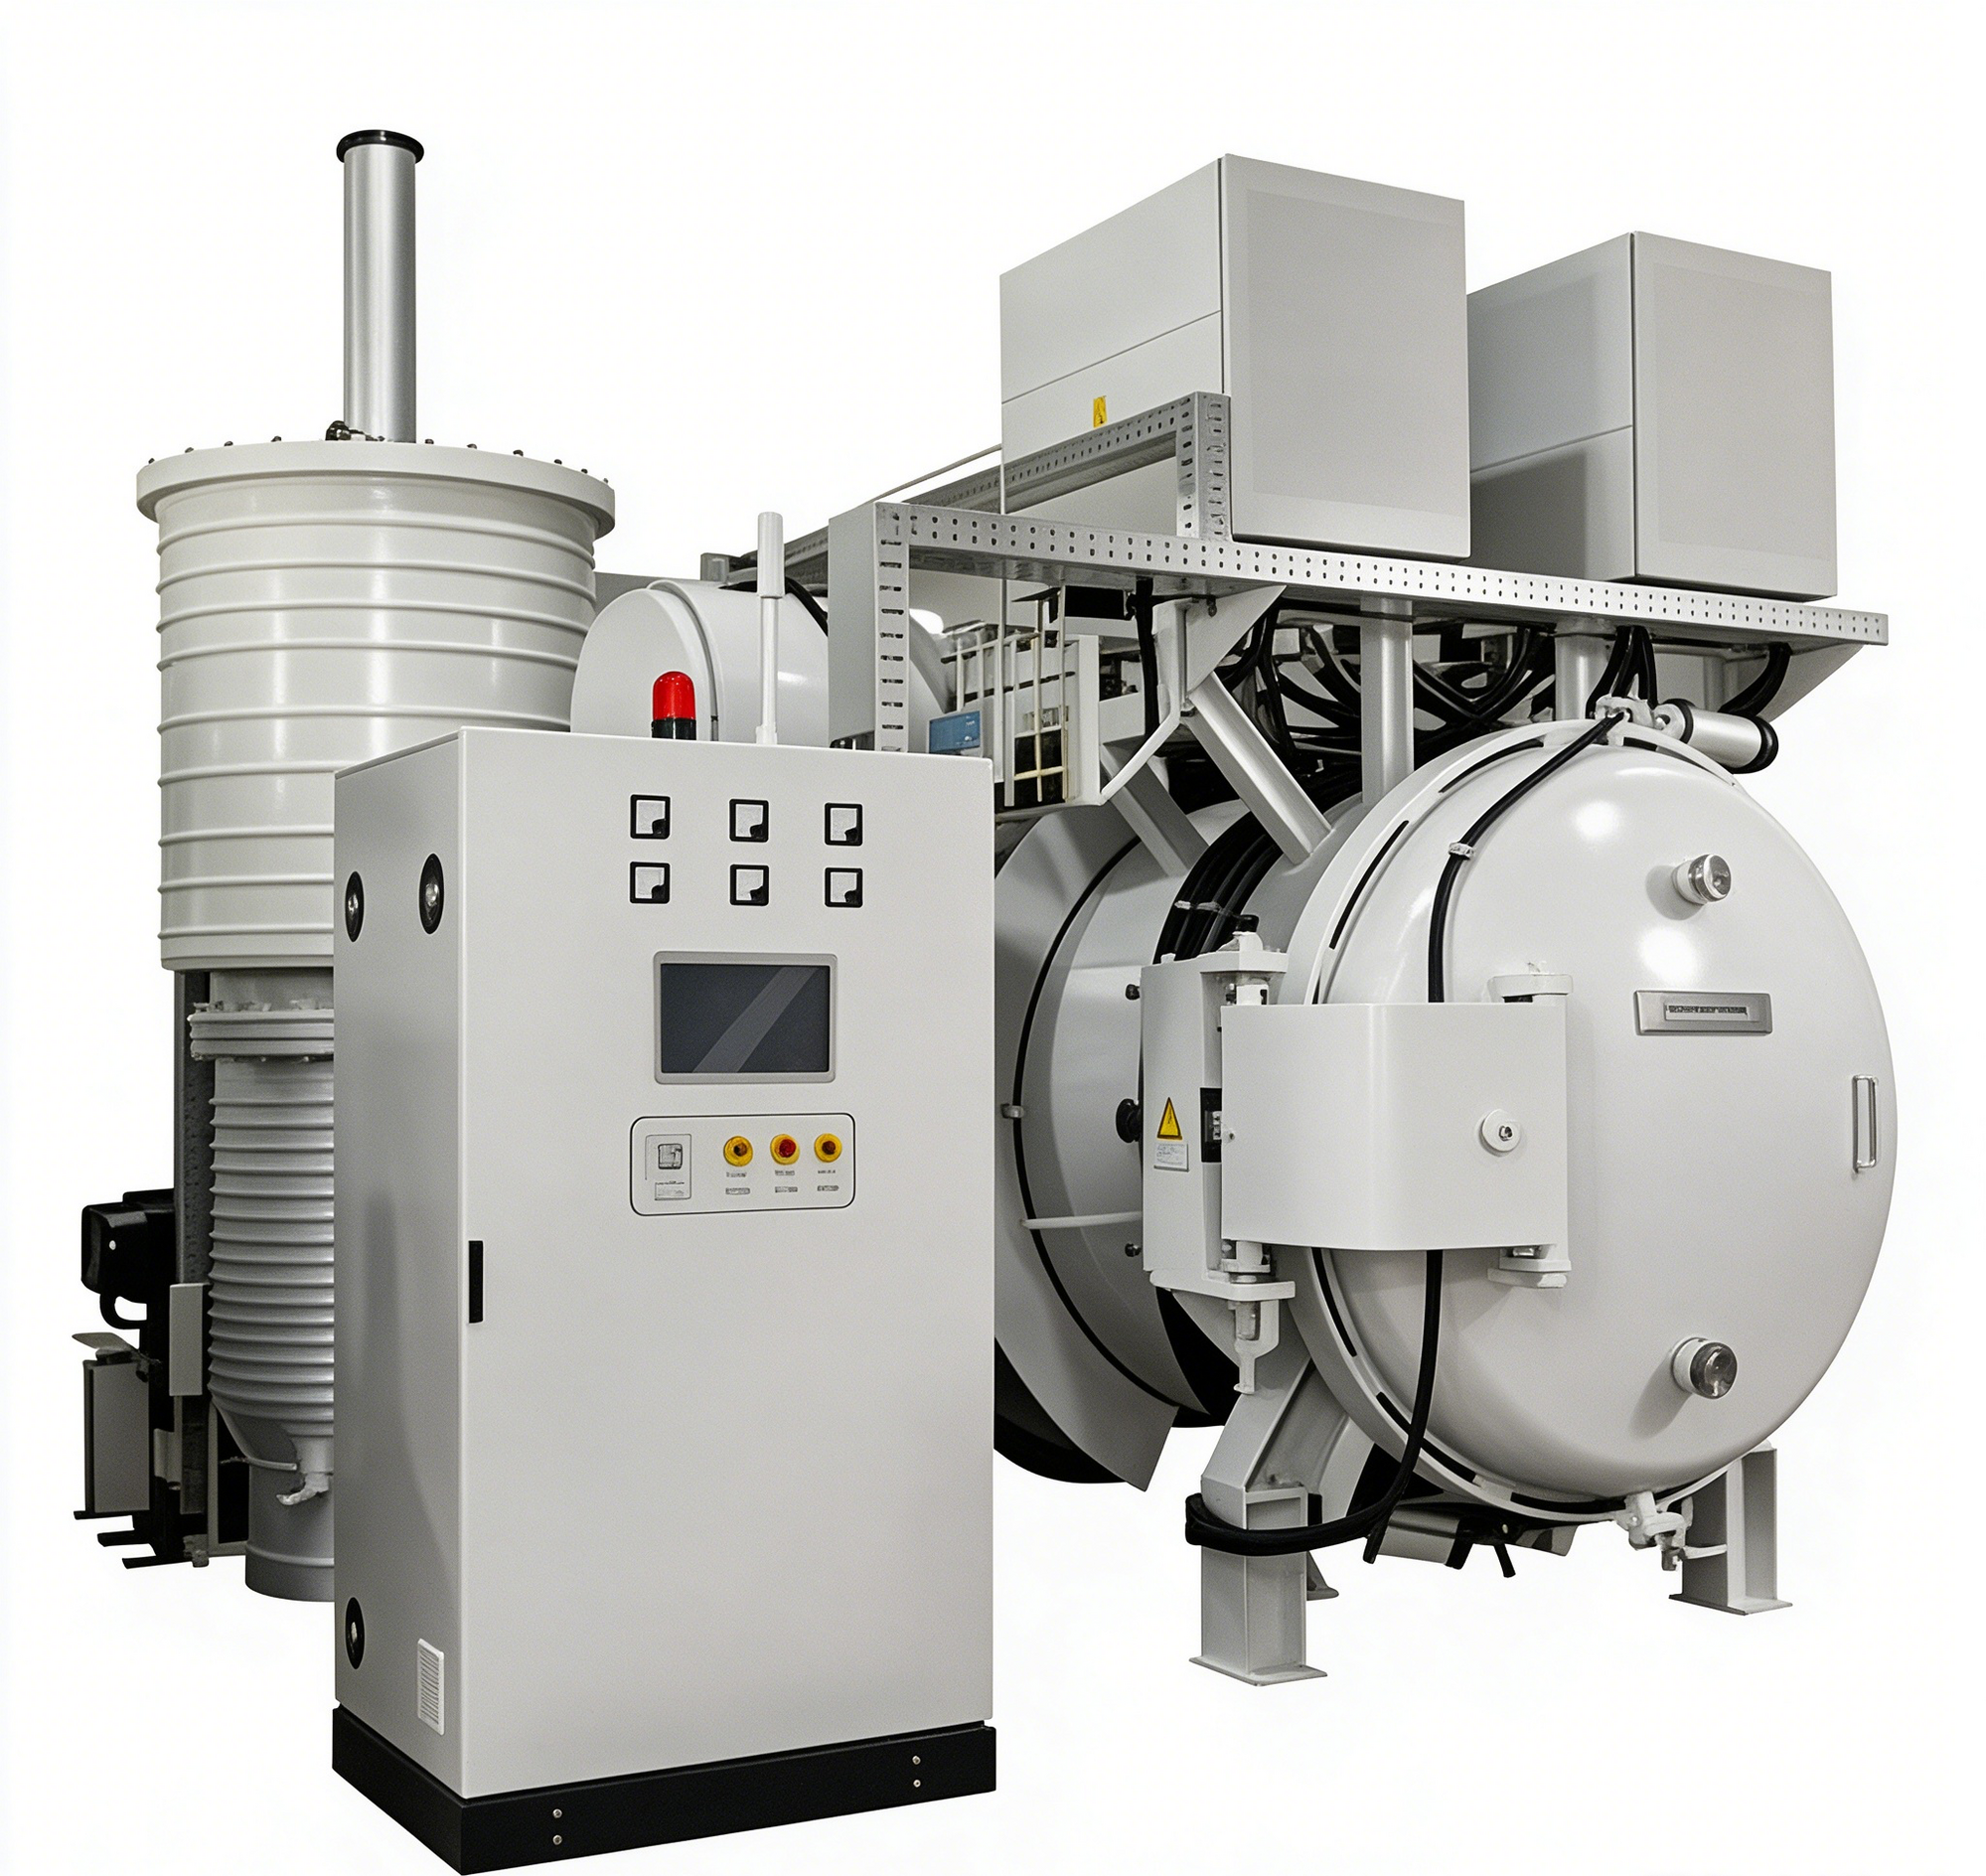
还有一个细节是炉膛形状对装料的影响。方形气氛炉装料灵活,适合不规则工件;圆形真空炉装料要考虑圆周方向的均匀性。如果工件形状特殊,选型时最好把工件图纸给供应商,让对方评估装料方式和流场分布,避免买回去才发现装不下或冷却不均。装料方式不合理,再好的炉子也做不出稳定质量。
安全操作方面,每次开机前应进行三项检查:一是冷却水流量和压力是否正常,冷却水中断会导致密封件和电极快速过热损坏;二是压缩空气压力是否达到设备要求,气动阀门的正常开闭依赖稳定的气压;三是真空泵油位是否在正常范围内,油位过低会影响抽气效率甚至损坏泵体。运行过程中如遇到突然停电,应立即关闭主电源和气体阀门,待供电恢复后先启动冷却水和真空泵,再按照操作规程逐步升温,严禁直接高温启动。
真空炉和气氛炉各有适用边界,选型的核心是匹配工艺需求,而不是盲目追求高真空或低价。把两者的结构、价格和工艺差异想清楚,决策就不容易出错。这也是选型阶段最值得花时间、最不能省、最需要结合工艺的地方。
对气氛炉有需求时,真空箱式气氛炉兼顾了密封与气氛流动;对高真空工艺,真空管式炉和真空钎焊炉是更合适的选择。东莞市志远工业设备有限公司会根据材料和工艺要求做对比方案,避免过度配置或配置不足。