

联系电话
13631572573


硬质合金专用压力烧结炉主要用于硬质合金、高比重合金、氮化硅、氧化铝、氮化硼及碳碳复合材料的烧结。设备从冷态启动到进入正常运行需要一个缓冲过程,如果启动速度明显偏慢,需要从装载量和机械润滑两个方向排查。
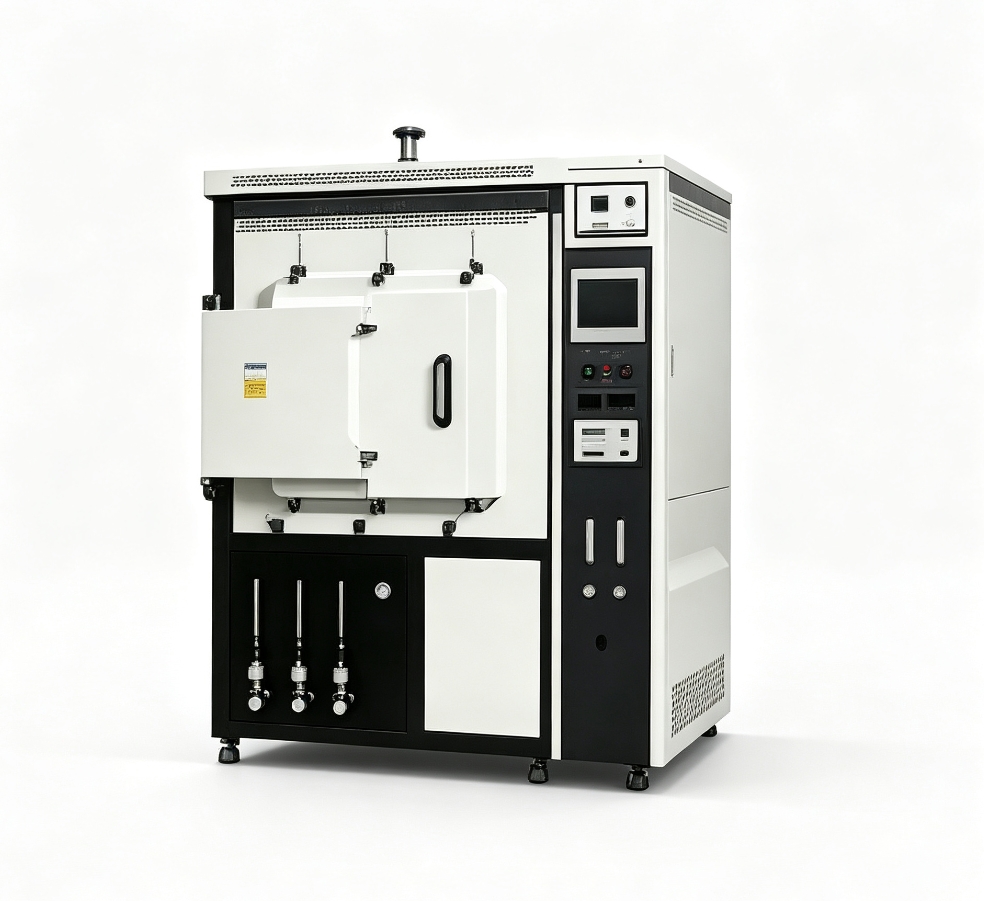
一、装载量超出设备能力
开机前首先核实炉内原料装载量。如果装载量超过了烧结炉的额定能力,设备一开机就处于重载状态,升温速度自然变慢。这就像汽车满载爬坡时加速无力一样——加热功率被过大的热负载消耗,升温速率达不到设定值。建议每次装料前对照设备工艺卡确认装载量上限,不要为了提高产能而超量装炉,否则不仅启动慢,还会导致炉温均匀性变差、制品一致性下降。
硬质合金混合料在压制成生坯后,内部含有一定量的成型剂和吸附气体,装炉量过大时这些挥发物集中释放,会导致炉内真空度在升温初期急剧下降,程序被迫暂停加热等待真空度恢复。合理的装载量应保证工件之间留有足够的气流通道,工件与加热元件之间保持安全间距。建议按照工艺卡规定的装炉方式分层摆放,料盘之间用垫块隔开,使气流和热辐射能够均匀到达每个工件。真空烧结炉的装炉规范同样需要控制装载密度。
二、转轴润滑状况不良
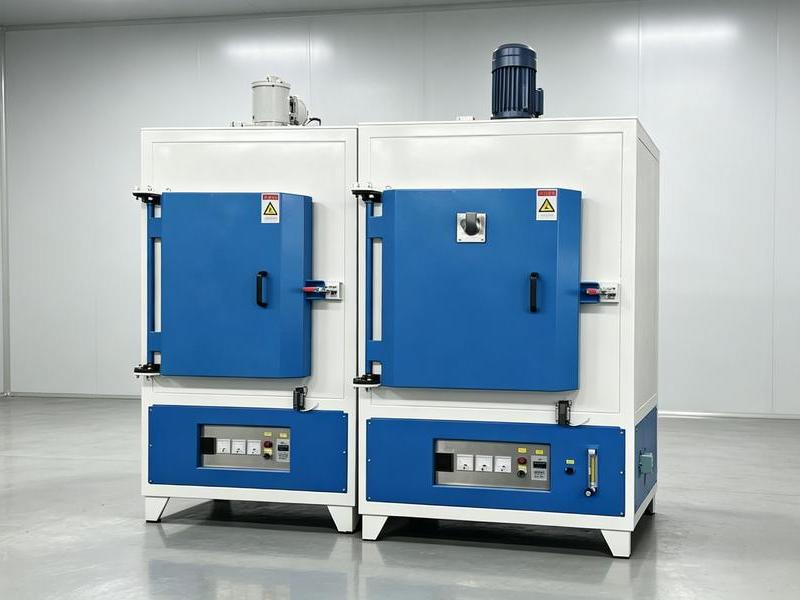
设备转轴如果没有充分润滑就开机运转,机械摩擦阻力大,也会导致启动缓慢,严重时甚至出现突发停机。开机前检查各传动转轴的润滑状态,按照设备润滑图表定期加注指定型号的润滑油。润滑不足不仅影响启动速度,还会加速轴承和导轨的磨损,缩短机械部件寿命。
传动系统的润滑点通常包括炉门升降导轨、推料机构丝杠、传送带传动轴和液压泵站油泵等。不同部位使用的润滑油型号不同,导轨常用锂基脂,轴承和丝杠使用齿轮油或液压油,混加错误会导致润滑失效。每次加注润滑油前先清洁油嘴周围的灰尘,防止杂质随油进入摩擦面。冬季环境温度低时,润滑油粘度增大,启动阻力也会相应增加,必要时提前开启设备预热程序。真空加压烧结炉的液压推料机构同样需要定期润滑保养。
三、启动慢的其他排查方向
除了装载量和润滑问题,启动偏慢还可能由以下原因引起。冷却水流量不足或进水温度偏高时,加热元件在保护逻辑下降功率运行,升温速度自然变慢,应检查冷却塔和过滤器是否正常。真空泵油乳化或老化会导致抽气速率下降,炉内达到工作真空度的时间延长,进而推迟加热启动时间。加热元件老化后电阻值升高,在相同供电电压下实际加热功率降低,也会使升温曲线偏离设定值。真空钎焊炉等电加热设备也存在类似的启动功率衰减问题。
四、日常保养要点
除了启动前的检查,日常保养也直接影响设备运行状态。网带式烧结炉如果使用顶针网带,需要定期用砂纸打磨顶针端,防止划伤工件表面;斜角网带则在转速100的条件下低速烘烤,去除表面积累的有机物。灯管表面如果沾染有机物,用酒精棉或无纺布轻轻擦拭。腔体内部清洁时注意检查各气孔是否堵塞,有机排和热排管路也要定期用酒精清理。
建议建立设备运行日志,每班记录升温速率、真空度到达时间和冷却水温度等关键参数,通过趋势对比及早发现设备性能衰减。每月对加热元件电阻值进行一次测量,与出厂数据对比判断损耗程度。真空热压炉的维护管理同样适合采用运行日志方式跟踪设备状态。真空箱式气氛炉和真空管式炉的日常保养要点与此类似。
如果以上排查均未发现异常,但升温速率仍然偏慢,建议检查中频电源的输出功率是否与设定值一致。功率模块老化或可控硅触发角度偏移会导致实际加热功率下降,可通过对比电源柜上的电流表读数与工艺设定值判断。必要时联系设备厂家进行功率校准。
志远工业设备的真空加压烧结炉和真空钎焊炉在硬质合金和复合材料烧结领域积累了丰富的工艺经验,可提供从设备选型到工艺调试的整体方案。如需了解设备运行异常排查或保养指导,欢迎联系东莞市志远工业设备有限公司咨询。