

联系电话
13631572573


压力烧结炉是以氮气或氩气为传压介质,在高温下对制品施加均匀压力的烧结设备,用于提高制品密度和力学性能。设备安装就位时需要按顺序完成一系列确认工作,任何一步遗漏都可能影响后续调试。以下按照安装顺序列出九项关键确认点。

一、场地与控制柜就位
安装场地应符合真空卫生要求:空气清洁干燥、通风良好、无扬尘。控制柜按照地基图就位并固定牢固,柜内部件和配件对照装箱单逐一清点确认。场地承重需满足设备满负荷运行要求,地面平整度偏差不超过2mm/m,周边预留不小于800mm的操作和维护通道。精密烧结工艺还需在底座与地面间加装减振垫,避免外界振动影响温场稳定性。
二、电气接线与安全检测
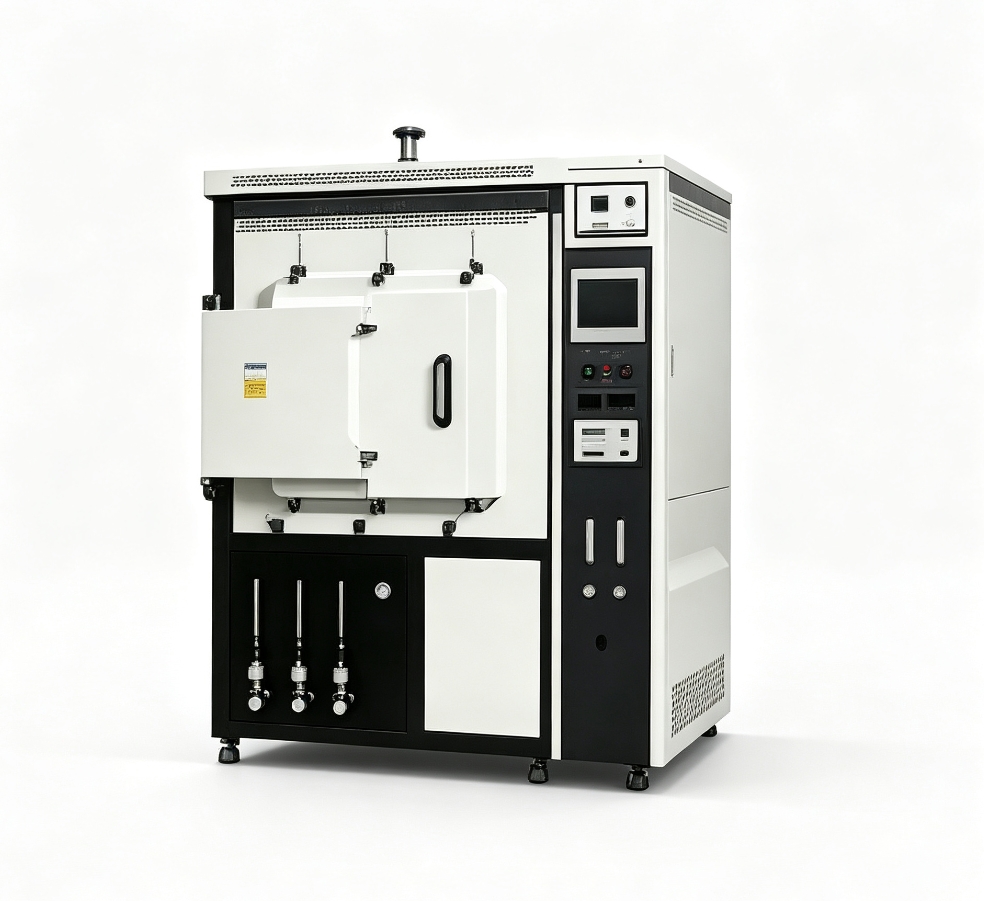
按照接线图和电气原理图接通主回路和控制回路,所有接线可靠接地。检查电器可动部分活动自如无卡滞。用兆欧表测量绝缘电阻,不低于2兆欧姆。真空炉各阀门在安装阶段保持关闭位置,控制电源开关置于关位,手动调压旋钮逆时针旋到底,报警开关置于开位。这些初始位置确认后,才能进行通电测试。主电源进线截面应满足设备最大功率需求,接线端子使用力矩扳手按规定扭矩紧固。接地电阻需用接地电阻测试仪测量,不大于4欧姆。
志远工业设备的真空加压烧结炉和真空铝钎焊炉交付时附带详细的安装验收清单,技术人员可现场指导完成全部九项确认。
三、水路系统连接与试压
压力烧结炉的炉体、电极、法兰和密封件均依赖循环水冷却。水路安装时需区分进水和回水管路,按设备标识逐一对应连接。水路接通后进行水压试验,试验压力为工作压力的1.25倍,保压30分钟无渗漏为合格。冷却水入口温度宜控制在25℃以下,入口压力保持在0.2至0.4MPa。各冷却支路应安装水流开关,流量低于设定值时自动切断加热电源并报警。志远工业设备的真空加压烧结炉采用分区独立冷却,电极和炉体分别供水。
四、气路系统连接与检漏
气路系统包括工作气体供给、真空排气和安全放散三部分。连接气管前需用洁净气体吹扫管路内部,去除残留的铁屑和灰尘。所有法兰和卡套接头按规定力矩紧固,密封圈安装前检查表面无划伤。气路安装完成后进行保压检漏:充入额定工作压力的氮气,关闭进气阀,保压2小时后压力降不超过0.5%为合格。气体减压阀的输出压力需按工艺要求设定,一般比炉内工作压力高0.1至0.2MPa。真空钎焊炉的气路系统对气密性要求同样严格,安装阶段的检漏工作不可省略。
五、真空系统安装与抽真空测试
真空系统由机械泵、罗茨泵或扩散泵、阀门和管路组成。泵组就位后连接抽气管路,管路内部需清洁无油污。机械泵油位观察窗显示油面在上下刻度线之间。真空系统安装完成后进行极限真空度测试:关闭炉体阀门,单独抽管路系统,达到极限真空后关闭泵组阀门,压升率不大于0.5Pa/h为合格。然后对炉腔抽真空,观察从大气压到工作真空度所需时间,与技术协议中的抽气速率指标比对。真空烧结炉的真空系统配置与压力烧结炉类似,调试方法可相互参考。
六、液压系统注油与压力调试
压力烧结炉的加压机构多采用液压驱动。液压站就位后注入指定牌号的抗磨液压油,油位达到液位计上限附近。初次启动油泵前需打开排气阀排出泵内空气,点动电机确认旋转方向与标识一致。系统压力调试从低压开始,逐步升高至额定工作压力,观察各接头和油缸密封处有无渗漏。压力传感器和压力表需进行比对校准。保压测试时,设定额定压力后关闭加压阀,10分钟内压力降不超过额定值的2%为合格。系统还需设置压力上限保护,超过额定值的1.1倍时自动溢流卸压。
七、加热元件检查与绝缘复测
打开炉体保温层检查口,逐一检查石墨发热体或钼发热体的安装状态:发热体无断裂和明显变形,各连接螺栓紧固到位,发热体与保温层之间的间距均匀。石墨毡保温层铺设平整,无脱落和破损。检查完成后封闭炉体,使用1000V兆欧表测量加热极对地和极间绝缘电阻,冷态不低于2兆欧姆。若绝缘电阻偏低,需检查发热体是否与炉壳短路、保温层是否受潮,必要时进行低温烘炉处理。液冷板钎焊炉等同样采用石墨加热的设备,发热体检查和绝缘复测必不可少。
八、控制系统通电与参数设定
控制系统通电前再次确认所有急停按钮处于释放状态、各断路器处于分闸位置。按照先控制电源后主电源的顺序依次送电,观察PLC和触摸屏的启动过程,确认无报警信息弹出。进入系统参数设置界面,核对设备型号、额定温度、额定压力等基础参数与技术协议一致。温度控制回路设定PID初始参数,压力控制回路校准零点和满量程。各限位开关和安全联锁装置逐一进行触发测试,确认超温、超压、欠压、冷却水流量低等保护功能正常。真空热压炉的控制系统支持多段程序升温和程序加压,调试阶段应预设一条标准工艺曲线用于后续空载测试。
九、空载升温调试与验收
完成以上八项确认后,进行空载升温调试。炉内不装工件,关闭炉门并抽真空至工作真空度,按照预设工艺曲线开始升温。升温过程中密切观察各温区温度均匀性、真空度变化、冷却水流量和液压系统压力稳定性。初次升温建议以不超过额定温度的60%为目标,保温后随炉冷却,检查炉体各部位有无异常变形和渗漏。调试中记录各温区实际温度与设定值的偏差,温场均匀性一般不超过正负5℃。调试合格后签署安装验收报告,设备方可进入试生产阶段。志远工业设备的真空箱式气氛炉和真空管式炉交付时同样附带详细的安装验收清单。
如需了解压力烧结炉的安装调试或工艺方案,欢迎联系东莞市志远工业设备有限公司咨询。