

联系电话
13631572573


不锈钢波纹管是管路系统中的核心柔性补偿元件,广泛应用于液冷系统、半导体设备、化工管路等领域。由于产品壁薄、焊缝多、精度要求高,制造难度很大。真空钎焊凭借其无氧化、低变形、焊缝致密的工艺特性,成为不锈钢波纹管制造的主流工艺。东莞志远工业设备在不锈钢波纹管钎焊领域有多年实践经验,本文系统梳理其技术优势和核心特点。
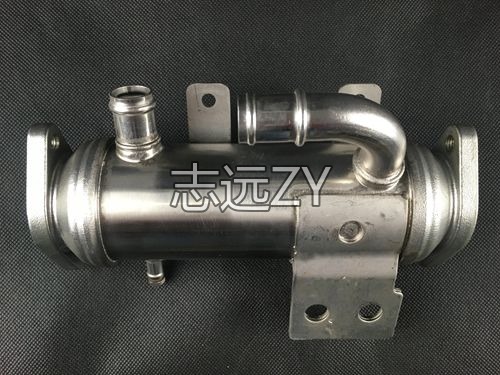
不锈钢波纹管真空钎焊,是将多个波纹段和端部接头组装定位后,放入真空钎焊炉中,在高真空环境下让预置的钎料熔化,通过毛细作用填充所有焊缝间隙,形成冶金结合接头的特种焊接工艺。
与传统的氩弧焊、激光焊相比,真空钎焊在处理薄壁、多焊缝、复杂结构的波纹管产品时,有非常明显的技术优势。这些优势主要体现在焊缝质量、尺寸精度、生产效率、产品可靠性等多个维度。
1. 整体均匀加热,热变形极小
真空钎焊采用整炉整体加热方式,工件整体温度均匀,温差可以控制在±3℃以内,不存在局部高温区。对于壁厚只有0.1-0.3mm的薄壁波纹管,这种均匀加热方式可以将热变形量控制在很小范围内,焊后波纹形状和尺寸精度都能得到很好的保证,不需要大量的后续校正工序。
2. 多点同步焊接,生产效率高
一个波纹管产品通常有多个波纹和端部接头,焊缝数量多。真空钎焊一次装炉就能完成所有焊缝的同步焊接,不需要像氩弧焊那样逐点逐道焊接,生产效率大幅提升。特别是对于批量生产的产品,真空钎焊的效率优势非常明显。
3. 无钎剂残留,内腔洁净度高
真空钎焊全程在高真空环境下完成,不需要使用任何化学钎剂,焊缝成型后内腔没有焊剂残留和焊渣。这一点对于液冷系统、半导体设备等对洁净度要求高的应用场景非常重要——内腔杂质残留可能导致流道堵塞、冷却液污染等问题。
4. 焊缝致密,密封性能可靠
真空环境下形成的钎缝无气孔、无夹渣,致密度很高,氦检漏率可以稳定控制在1×10⁻⁹Pa·m³/s以下。波纹管长期在介质压力下工作,密封性能直接决定了产品的使用寿命和系统安全性,真空钎焊的焊缝质量很好地满足了这一要求。
5. 批量一致性好,质量稳定
整个焊接过程由设备参数精准控制,重复性好,同炉数十件产品的焊缝质量、尺寸精度几乎一致,不依赖焊工的个人操作经验。这一点对于大规模量产非常重要——手工焊接的产品质量波动大,而真空钎焊的产品质量高度一致。
6. 产品使用寿命长
真空钎焊形成的是致密的冶金结合焊缝,焊缝强度接近母材本身,在冷热循环、振动等复杂工况下不容易出现微裂纹和渗漏。同时,无钎剂残留的焊缝耐腐蚀性好,长期在水、油等介质中服役也不容易出现腐蚀渗漏,产品使用寿命可以延长30%以上。
| 应用领域 | 产品特点 | 材质 | 可靠性要求 |
|---|---|---|---|
| 液冷系统 | 薄壁多波纹 | 304/316L不锈钢 | 中高 |
| 半导体设备 | 超高洁净 | 316L不锈钢 | 很高 |
| 真空管路 | 高真空密封 | 304L不锈钢 | 很高 |
| 化工管路 | 耐腐蚀 | 316L不锈钢 | 高 |
| 汽车排气 | 耐温耐振 | 409不锈钢 | 中 |
注:以上为典型场景参考,具体需结合产品设计要求。
| 参数项目 | 典型值 | 说明 |
|---|---|---|
| 适用壁厚 | 0.1-0.5mm | 薄壁效果好 |
| 常用材质 | 304/316L不锈钢 | 镍基钎料适配 |
| 钎焊温度 | 1020-1080℃ | 按钎料熔点调整 |
| 工作真空度 | 1-3×10⁻³Pa | 高铬材料需更高真空 |
| 焊后变形量 | ≤0.1mm | 远低于传统工艺 |
| 氦检漏率 | ≤1×10⁻⁹Pa·m³/s | 密封性能可靠 |
| 焊缝抗剪强度 | ≥250MPa | 镍基钎料典型值 |
注:以上为典型工艺参考,具体需结合产品结构和性能要求调整。
案例一:某半导体设备厂商波纹管项目
客户为半导体真空设备配套316L不锈钢波纹管,壁厚0.15mm,要求氦检漏率≤5×10⁻¹⁰Pa·m³/s,内腔洁净度高。东莞志远工业设备技术团队定制了精密定位工装,优化了分段升温曲线,批量交付良率达到97%以上,顺利通过客户的装机验证。
案例二:某液冷系统厂商波纹管批量项目
该项目为液冷系统配套304不锈钢波纹管,年需求量10万件。项目初期客户遇到焊缝渗漏率高、波纹变形量大等问题。东莞志远团队通过优化工装定位精度、调整升温速率,将一次焊接合格率从80%提升到95%以上。
客户在选择不锈钢波纹管真空钎焊方案时,需要结合产品壁厚、工作压力、介质类型综合评估。壁厚0.1mm以下的超薄壁产品,对工装定位和升温速率要求,建议先做小批量工艺验证再放量;工作压力超过16bar的高压工况,应优先选用316L不锈钢材质和镍基钎料,并适当提高焊后检测比例。
批量生产中常见的质量问题主要有三类。一是焊缝渗漏,多由装配间隙超差、钎料预置偏移或真空度不足引起,可通过严控装配间隙、优化点胶精度、定期校验真空系统来改善。二是波纹变形超差,常见原因是升温过快、工装压紧力不均或冷却速率过快,应采用分段慢速升温和梯度冷却。三是内腔残留,主要是钎料漫流或工装碎屑落入流道,需要控制钎料用量并在焊后做高压冲洗和通球检测。东莞志远工业设备在项目前期会协助客户排查这些风险点,提前固化工艺参数。
随着数据中心液冷渗透率提升和储能行业快速发展,不锈钢波纹管的需求仍在增长,对产品的一致性、洁净度和交付周期提出了更高要求。未来行业的发展方向主要体现在几个方面:一是薄壁化和小型化,在保证承压和补偿量的前提下进一步减轻重量、压缩占用空间;二是标准化和平台化,主流客户倾向于采用经过验证的标准规格,减少定制开发;三是过程数据化,通过炉次曲线、检测数据的追溯,支撑供应链质量审计。东莞志远工业设备会持续跟进这些趋势,完善工艺数据积累和过程管控能力,帮助客户更稳定地拿到合格产品。
不锈钢波纹管真空钎焊工艺在热变形控制、生产效率、内腔洁净度、密封性能、批量一致性等方面都有明显优势,是薄壁多焊缝波纹管产品的理想制造工艺。东莞志远工业设备专注真空钎焊领域多年,既提供真空钎焊炉设备,也提供波纹管钎焊加工服务,能够为客户提供从工艺开发到批量交付的全流程支持。如果您有波纹管钎焊相关的需求,欢迎随时咨询交流。