

联系电话
13631572573


真空退火炉在高温、真空和反复热循环条件下工作,泵、阀、密封件、发热元件和冷却水路都会随运行时间出现磨损或性能衰减。良好的维护保养并不是设备出了问题才去修理,而是通过周期性点检和预防性更换,把故障消除在萌芽阶段。实际生产中,设备突然停机往往打乱整线计划,而多数故障在发生前都会出现真空度变慢、温升功率上升、冷却水温差变化等征兆。本文结合真空退火炉的结构特点,梳理日常点检、定期保养和易损件管理的要点,帮助现场提高设备开动率、延长使用寿命。
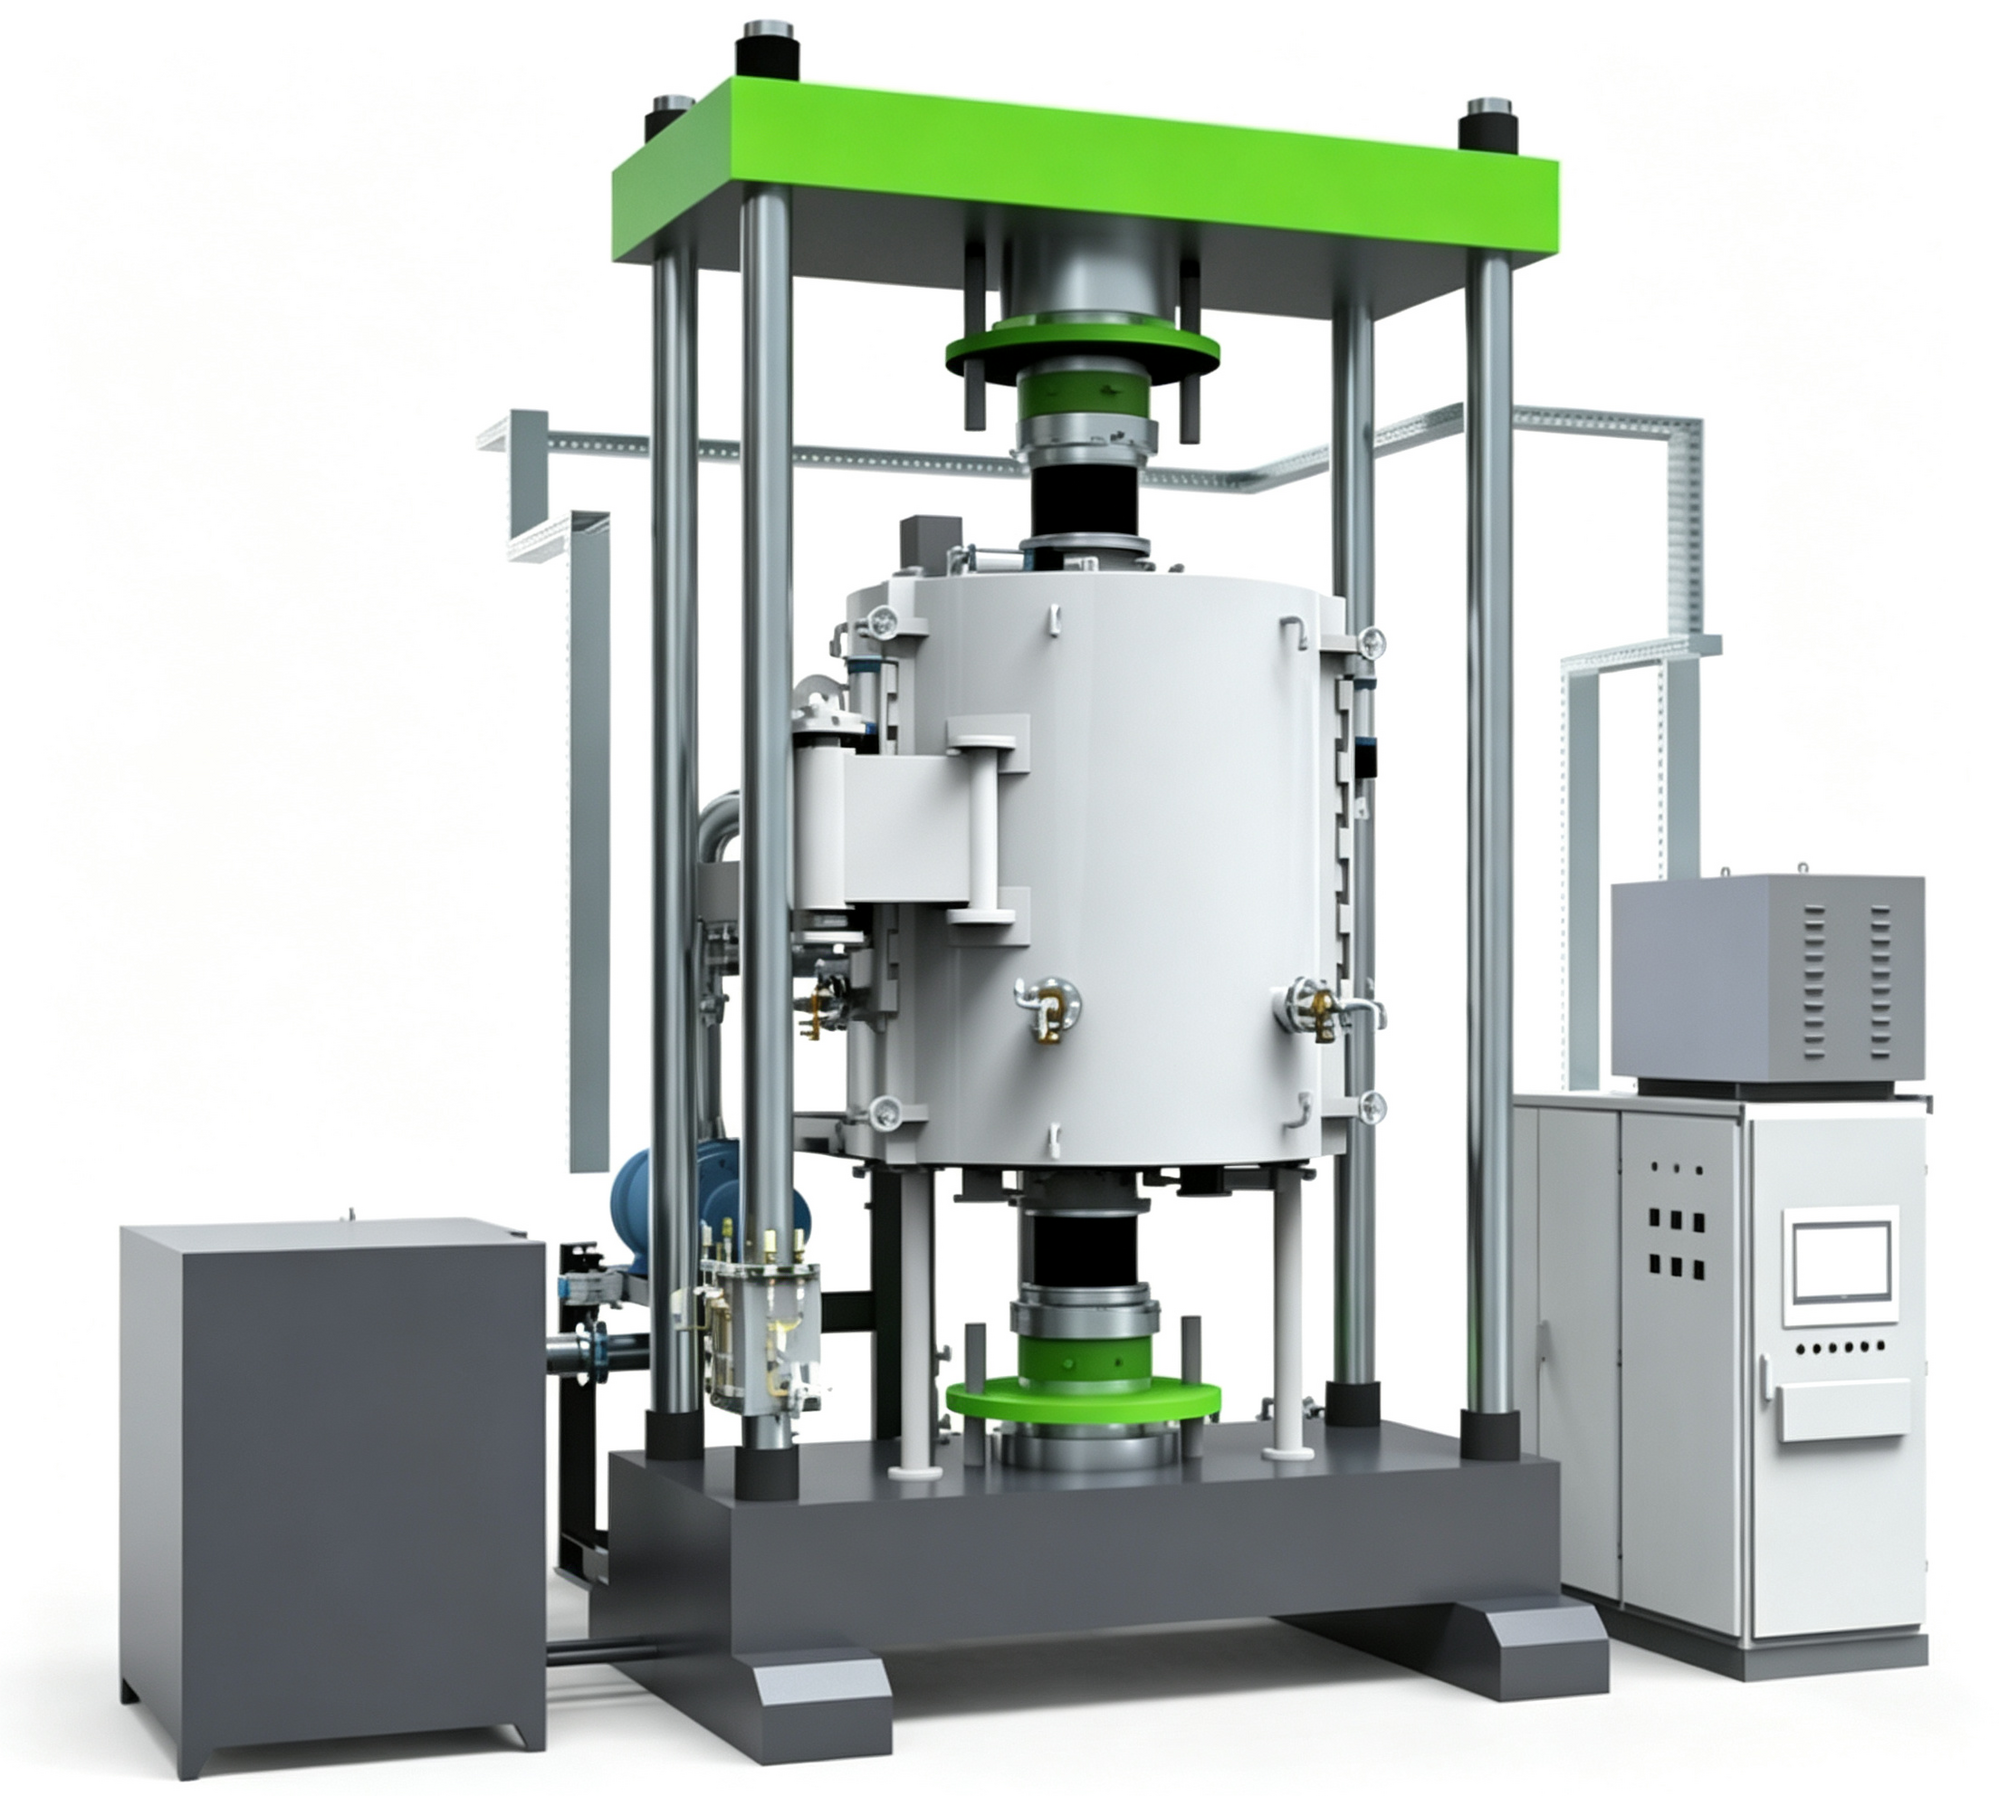
冷却水承担炉体、电极、泵和换热器的散热,水质和流量管理很关键。应使用符合要求的冷却水,控制硬度和杂质,定期检查水温和进出水压差;换热器、水套和管路发现结垢、堵塞或渗漏时及时清洗处理,避免因冷却不足造成元件或密封早期损坏。
炉门、观察窗和各法兰的密封圈属于易损件,应按状态和周期检查,发现硬化、龟裂、压痕或失去弹性时更换;密封面保持洁净,不得有划伤和颗粒。备件应按规格储备并注意保存期限,避免临时采购影响生产。
对于水冷电极,要重点检查绝缘、密封和接头温度,发现渗水、结垢或过热痕迹及时处理,防止水、电交叉引发故障。
发热元件(石墨、金属或合金)在反复升降温中会产生老化。点检时关注元件有无开裂、变形、松动和连接氧化,电极(导电夹)接触是否良好、有无过热变色痕迹;石墨件要轻拿轻放,表面发现明显剥落或电阻显著上升时安排更换。
隔热屏(保温毡)影响温场均匀性和散热损失。应保持其清洁、完整,避免油污和挥发物沉积;发现塌陷、破损或厚度明显减薄时修复或更换。多温区设备还要核对各区元件状态,防止因个别元件衰减造成温区偏差。
炉膛内的挥发物、粉尘和工艺残留应定期清理,这些物质不仅增大放气量,还可能污染元件和隔热屏,甚至引起局部短路或绝缘下降。清理应在断电、冷却状态下按规程进行。
电气部分应保持控制柜清洁、通风,定期紧固接线端子(由电工按规程操作),检查继电器、接触器、固态器件和风机的工作状态;温度控制仪表、热电偶和补偿导线定期校验,测温偏差会直接影响工艺判断。
安全装置不能因保养而旁路:超温报警、断水联锁、过流过压保护和急停回路应定期试验,确认动作可靠。仪表参数和工艺程序应有备份,防止丢失。
建议建立设备保养台账,记录运行时长、点检结果、换油换件和检修内容。通过对比抽真空时间、升温功率、冷却温差等趋势数据,可把"到期更换"和"状态更换"结合,使保养更有针对性。
真空系统是真空退火炉的重点维护对象。机械泵应按运行时长或油质状态定期检查和更换泵油,油位保持在规定刻度,油乳化、变色或进杂质时及时更换;泵的进气口、过滤器和油雾分离器定期清理,防止堵塞影响抽速。扩散泵(如有)要关注泵油量、油温与冷却水,返油或氧化时按规程处理。
日常应记录抽真空时间和压升率的变化。若抽到规定真空度的时间明显变长,或保压压升率上升,通常意味着泵效率下降、密封老化或炉膛放气增多,应逐项排查。阀门动作应灵活、到位,气动阀关注气源和密封,发现卡滞及时处理,避免内漏。
长期停用时,应将炉内抽至一定真空或充入干燥气体保护,泵和管路按要求封存,防止潮湿空气进入造成锈蚀和吸附。
备件管理应聚焦关键易损件:密封件、泵油及滤芯、加热元件、热电偶和常用电气元件,按设备数量和采购周期合理储备,并分类存放、标识清晰。
建议把设备厂家提供的维护手册、易损件清单和图纸作为基础,结合现场实际运行数据完善保养标准;对重复性故障进行原因分析,从操作、工艺或配套上加以改进,而不是简单重复更换。
从同类设备看,本文涉及的真空热工控制与结合质量问题,在真空钎焊炉等设备上同样需要关注温度、真空与压力的配合;对于依靠水冷板和电极进行热量管理的液冷真空焊接炉,稳定的冷却与加热协同也是获得可靠结合的重要条件。设备选型和工艺制定时,可把这些相邻设备的经验一并纳入参考。
真空泵油牌号应按设备要求选用,不同牌号不宜随意混用;换油时结合清洁泵腔,可延长泵的使用寿命。
冷却水建议设置过滤和必要的软化措施,换热器定期反冲洗,能有效减缓结垢、保持换热效率。
设备周围保持整洁、通风和良好照明,管路线缆排布规范,既便于点检,也降低现场安全风险。
真空退火炉的控制系统可存储多组工艺程序,不同产品对应不同曲线,操作人员选择程序号即可调用,过程数据自动记录,便于质量追溯和工艺持续优化。
判断真空退火炉是否匹配自己的工件,先看有效工作区尺寸:工件加上料筐、压头或夹具后要留出合理间隙,不能只对比工件外形;其次看额定温度是否覆盖工艺温度并留有一定余量。
真空度参数要区分极限真空度和工作真空度,前者反映机组能力,后者才是退火时实际维持的环境。选型时应按工艺要求的工作真空度和抽气时间核对机组配置。
涉及加压的工件,要把所需压力换算成吨位,并考虑模具承载面积。真空退火炉的压力参数、压头行程和工作台面需与模具匹配,压力过大或过小都会影响致密化效果。
真空退火炉的维护保养应以预防为主、状态与周期结合。通过把真空系统、加热元件、隔热屏、冷却水路、密封件和电气仪表纳入点检与保养计划,定期试验安全保护,并完整记录运行与检修数据,现场可以及时识别真空度变慢、功率上升、冷却温差变化等征兆,把故障处理在早期,从而提高设备开动率、稳定工艺质量并延长设备使用寿命。
以上内容围绕真空退火炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。