

联系电话
13631572573


真空炉的性能不是由单一部件决定的,而是炉体密封、发热元件、温场设计、真空获得和自动控制等多方面协同的结果。理解各组成部分的作用及其相互关系,有助于在工艺波动或设备报警时快速判断方向,也有助于在采购时识别配置是否合理。本文结合设备的典型结构,说明真空炉各系统的组成、原理和材料选择,并分析它们对工艺稳定性的影响,供技术、操作和采购人员参考。
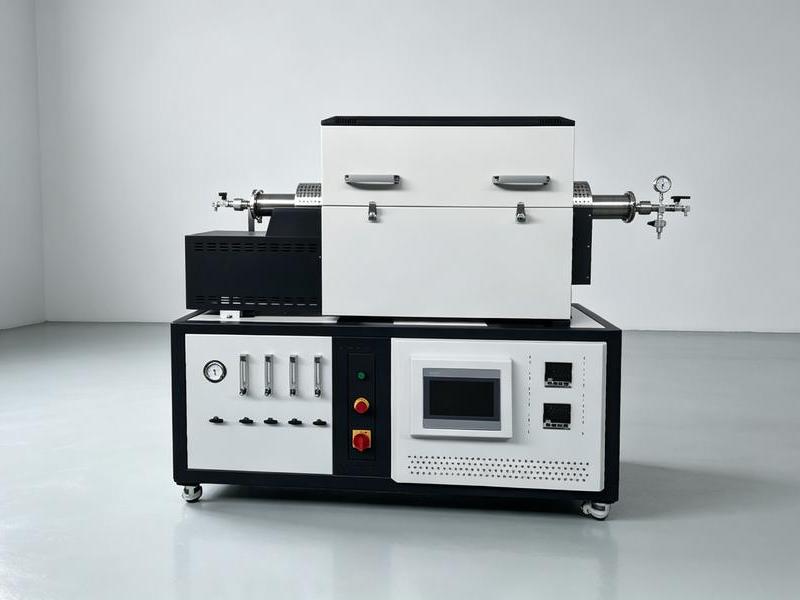
加热系统由发热元件、电极(导电连接)、供电和功率调节部分组成,作用是把电能转化为热能并按温区布置形成所需温度场。发热元件有石墨、钼、钨或合金等类型,选择取决于工作温度、真空(气氛)环境和工艺相容性。
石墨元件高温性能较好、易于加工、热惯性相对小,但在某些气氛下使用受限;金属元件在特定温度和气氛区间有其适用性。元件的排布(棒状、管状或带状)和分区方式,直接影响温场均匀性和升降温特性。
电极把电流引入炉内,需要同时解决导电、绝缘、密封和冷却问题,水冷电极在大电流高温设备中较为常见,其接触状态是点检重点之一。
冷却系统为炉体、炉门、电极、泵和换热器提供水冷,由水路、阀门、监测和联锁组成;部分设备还配置充气强制冷却回路,通过换热器和风机缩短冷却周期,冷却能力影响生产节拍和部件寿命。
控制系统以温度控制仪表或PLC、人机界面为核心,按程序完成升温、保温、降温及真空(气氛)、压力、冷却的逻辑控制,并采集和记录数据;多温区设备实现分区控温与集中监控。
炉体是承载加热室和工件的主体,通常采用水冷壁或带隔热的壳体结构,兼顾强度、密封和散热。炉体上布置有炉门、观察窗、抽气口、工艺接口、电极(加热引出)和测温接口等,各接口的位置和密封方式影响使用与维护。
炉门承担启闭和密封功能,常见圆形或方形结构,通过铰链、锁紧机构(手动或液压、气动)压紧密封圈实现真空密封。大直径炉门要考虑锁紧均匀性和变形,密封面的加工精度和密封圈状态直接关系到压升率。
真空系统由机械泵、扩散泵(罗茨泵)、阀门、管路和真空测量仪表组成,按粗抽、高真空等阶段配合工作,把炉内压力降到工艺要求范围;气氛型设备则由气源、减压、流量控制和排气(回收)部分构成,提供保护或反应气氛。
隔热系统(隔热屏、保温毡)用于减少热损失、保护炉壁并促成温场均匀,常采用多层金属屏或石墨(陶瓷)保温结构。材料和层数设计是在保温效果、热容量、放气量和成本之间权衡,多层反射屏在真空高温环境中应用较多。
理解结构最直接的用处是指导点检和故障判断。例如知道真空由哪些泵和阀实现,就能在压升率异常时按系统分段排查;知道电极需要水冷和绝缘,就能理解为什么要同时检查水温、密封和接头温度,避免盲目拆卸。
对操作人员和维修人员而言,把"系统—部件—常见故障"对应起来记忆,比孤立背诵操作步骤更有效,遇到报警时能较快判断属于加热、真空、冷却还是控制环节,缩短处理时间。
从同类设备看,本文涉及的真空热工控制与结合质量问题,在真空钎焊炉等设备上同样需要关注温度、真空与压力的配合;对于依靠水冷板和电极进行热量管理的液冷真空焊接炉,稳定的冷却与加热协同也是获得可靠结合的重要条件。设备选型和工艺制定时,可把这些相邻设备的经验一并纳入参考。
多层隔热屏在装配时有固定顺序和间隙,检修后应按原样恢复,错位会影响保温和温场。
不同温区的热电偶和元件宜分区编号、标识清晰,便于故障时快速定位和更换。
气动、液压元件(如炉门压紧、压力机构)应关注压力、油位和密封,动作到位信号需与控制联锁。
观察窗用于观察炉内情况,其玻璃和密封属于易损部位,应保持清洁并按状态更换,观察时注意遮光与安全。
设备铭牌和图纸通常标注了温区、极限温度、真空度和公用工程消耗,应与实际使用和备件采购对应管理。
控制水平的差异体现在数据记录、报警分级、远程诊断和程序管理上。具备这些功能的真空炉在多品种、小批量生产中更便于管理,也利于后续接入车间信息化系统。
一些厂家提供标准化机型,也有厂家可按工件定制温区、压力和模具空间。真空炉若支持针对性定制,能更好匹配特殊工件,但定制部分的验收标准和交付周期要在合同中明确。
真空炉交付不只是货到现场,还包括就位、水电气连接、空载与负载调试、工艺曲线验证和人员培训。规范的交付流程能让设备更快进入稳定生产,减少投用初期的停机。
新炉投用前通常需要烘炉,以去除炉衬和隔热材料吸附的水分。真空炉厂家会提供分阶段的烘炉曲线,现场按步骤执行,为后续获得稳定真空度和温场打下基础。
售后响应速度直接影响停产损失。选型时了解真空炉厂家的备件库存、响应方式和上门周期,对易损件和发热元件的供应保障做到心中有数,比单纯比价更有意义。
设备验收建议分空载和负载两步:先核对真空度、温升、压升率和报警联锁,再用典型工件做工艺验证,以制品性能和实测数据作为验收依据,避免遗留问题。
综合来看,真空炉的结构是机、电、真空(气氛)与热工协同的结果。炉体解决承载与密封,加热与隔热解决温度与节能,真空(气氛)解决工艺环境,冷却与控制安全系统保障稳定运行。把各系统的组成、原理和相互关系弄清,并落实到操作点检和维护中,就能使设备长期保持稳定的工艺状态,降低故障和误判带来的损失。
以上内容围绕真空炉的实际使用整理。若您有相关工件的热处理或焊接需求,可将工件尺寸、装炉量、目标温度与工艺节拍等参数整理后,与东莞志远工业设备沟通确认适配的设备规格、交付周期与售后安排,帮助降低选型与投产环节的不确定性。