

联系电话
13631572573


在真空热处理和烧结工艺中,真空度迟迟压不下去、长时间达不到目标气压,是现场操作人员最常遇到的问题之一。很多人第一反应是泵坏了,但实际上抽不干净空气的成因往往分散在物料、泵组、密封三个环节。志远工业设备结合多年真空炉调试经验,把常见排查思路整理如下。
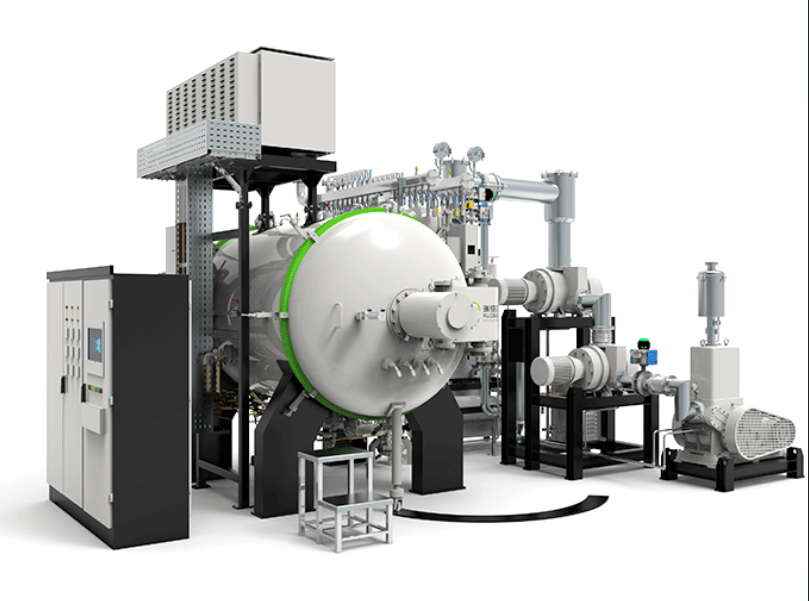
如果炉内残留有液体或者工件带有水分,在高真空环境下这些液体会持续蒸发,需要一个缓慢气化的过程。此时即使不加热,液体也会不断释放气体,表现为真空表数值长时间下不来。正确做法是延长抽气时间,让液体逐步气化并被抽走,等数值稳定后再判断是否真的达标。这种情况在刚清洗完工件、料筐未充分干燥时尤其多见。
若长时间抽气仍无法稳定在目标区间,就要怀疑泵组。可以单独测量罗茨泵的极限真空,方法是把它从系统上脱开,单独抽一个干净的小腔体,看能抽到多低。如果脱开后泵本身极限真空也达不到额定值,说明泵油污染、转子磨损或止回阀有问题,需要清洗换油或检修;如果泵单独测试正常,问题基本就指向整个系统的密封性能。
真空炉本体、管路、密封法兰和密封圈在反复热胀冷缩后容易出现微小渗漏。检查时可在停泵后观察压升率,单位时间内压力回升越快,说明漏率越大。对像真空钎焊炉这类要求较高真空度的设备,密封面、观察窗、电极引出处都是重点检查位置,必要时更换氟橡胶或金属密封件。
工件和工装本身也会放气。多孔材料、含粘结剂的粉末压坯、带油脂的零件,前期放气量很大。建议在升温前先低温抽真空一段时间,再分段升温,让气体有序释放。真空箱式气氛炉在做小批量气氛工艺时,也常用这种预抽工艺来缩短整体抽气周期。
遇到抽不干净的情况,不建议盲目加大泵速。先分清是放气、抽速不足还是外漏三类原因,再对症处理,往往能用较低成本解决问题。日常做好泵油定期更换、密封圈状态记录,能让极限真空长期保持在稳定水平。
另外要注意,刚投入使用或刚更换过大件的新设备,前期本身就存在材料放气阶段,真空度爬升慢属于正常现象,多抽几次并做一次高温烘炉后会明显改善。志远工业设备在交付时会把压升率测试数据交给客户,作为日后判断设备密封状态的基准,避免凭感觉误判。