

联系电话
13631572573


液冷板真空钎焊的焊合率上不去,很多时候不是材料问题,而是工艺参数没控准。温度高几度、真空度差一个量级、间隙偏了0.02mm,都可能导致虚焊、漏焊、流道堵塞。本文从实操角度拆解铝合金液冷板真空钎焊的关键参数窗口,以及设备层面如何保障焊合率稳定。
冷板的结构说穿了不复杂——基板铣出流道,盖上盖板,中间夹一层翅片或针焊片,整体焊成一个密封的水冷腔体。但真正难做的地方在于:焊缝藏在板子内部,看不见摸不着,一旦有虚焊或微漏,整板流道就会出问题。真空钎焊的逻辑是母材不熔化,只熔化钎料。把组件抽真空后升温到580~610℃左右,预置在焊缝间隙里的铝基钎料(比如4004、4343复合焊片)熔化,靠毛细作用自动流进每一条细微缝隙,冷却后形成冶金结合。
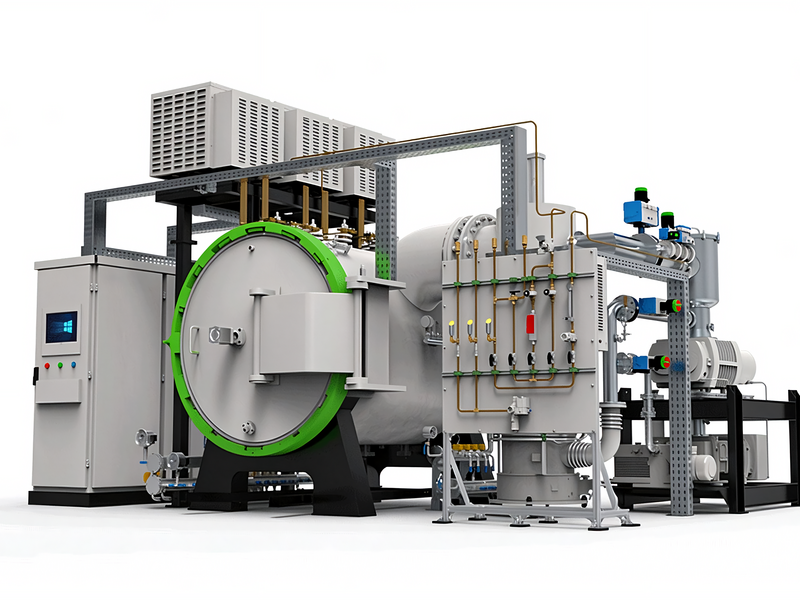
全程不用焊剂,也就没有焊剂残留堵流道的麻烦。
| 参数项目 | 技术指标 |
|---|---|
| 真空度 | 不是越高越好,但至少要够量级很多人以为真空钎焊的 |
| 真空度 | 就是越高越好,其实不是。铝合金真空钎焊有两个阶段对 |
| 真空度 | 的要求不一样:阶段 |
| 真空度 | 要求作用抽真空阶段≤5×10⁻² Pa快速排净炉内空气和水分,降低氧分压升温预热阶段维持10⁻²~10⁻¹ Pa配合析出气体,让坯料内部挥发物充分排出钎焊保温阶段10⁻¹~1 Pa量级此时需要一定气压帮助镁蒸气破除氧化膜这里有个容易踩的坑:铝合金表面的Al₂O₃氧化膜非常稳定,单纯靠真空热分解很难去除。行业内通用的做法是在钎料中加入镁(Mg)元素,镁蒸气在高温下与氧反应,间接还原氧化膜。如果 |
| 真空度 | 拉得太高,镁蒸气直接被抽走了,反而起不到破膜作用。所以做铝冷板钎焊的炉子,真空系统不是一味追求 |
| 极限真空 | 而是要能精准控制不同阶段的真空区间,该抽的时候抽得快,该保的时候稳得住。2.2 温度曲线:三段升温比单段恒温靠谱液冷板尺寸普遍偏大(服务器冷板动辄300×400mm以上),直接从室温升到 |
| 钎焊温度 | 板子上下温差大,很容易出现局部过烧、局部未熔的情况。成熟的工艺曲线一般分三段:低温段(室温~350℃) |
| 升温速率 | 控制在8~12℃/min,这个阶段主要是排湿和除气,太快容易造成工件表面挥发物暴沸中温段(350~520℃) |
| 升温速率 | 放缓到5~8℃/min,让工件内外温度逐步趋同,同时给镁蒸气留出破膜时间钎焊段(520~595℃) |
| 升温速率 | 降到3~5℃/min,接近钎料熔点时要稳,避免温度过冲导致母材过烧 |
| 保温时间 | 也不是越长越好。常规铝合金冷板在 |
| 钎焊温度 | 下保温15~25分钟就足够钎料润湿铺展了,保温太久反而会让钎料过度扩散,焊缝强度下降。2.3 |
| 装配间隙 | 0.05mm |
| 装配间隙 | 在0.03~0.10mm之间,常用工装压紧后控制在0.05mm左右。间隙控制靠工装。石墨工装因为耐高温、不粘焊料,是冷板钎焊的标配。但要注意:铝在580℃左右已经很软了,工装 |
| 压力 | 太大板子会压变形,压力太小间隙又压不住。石墨压块的 |
| 重量 | 和分布要经过计算,保证整个板面受力均匀 |
障焊合率稳定工艺参数调好了,能不能稳定重复出来,靠的是炉子本身的硬件能力。做液冷钎焊的炉子,有几个硬指标不能含糊:3.1 多区控温 + 串级PID炉膛至少要分上、中、下三区独立控温,每区配热电偶独立反馈。控制器用串级PID,主回路控炉温,副回路控工件温度,升温过程自动调节功率输出,避免温度过冲。
温场均匀性做到±5℃以内,大尺寸冷板才能整板焊透。3.2 真空机组配置做铝冷板钎焊,单靠机械泵粗抽不够用。一般配置是:前级:旋片泵 + 罗茨泵,负责粗抽和维持低真空高真空:扩散泵或分子泵,负责精抽到10⁻² Pa量级充气回路:钎焊结束后充高纯氮气或氩气,配合快速冷却炉体密封也很关键。
大尺寸炉门用橡胶密封圈的话,高温段容易漏,所以做高温钎焊的炉子一般用金属密封圈,或者水冷法兰结构把密封件温度压下来。3.3 冷却系统钎焊结束后不能直接开炉门。高温铝件接触空气会立刻氧化变色,而且板子骤冷会翘曲。标准做法是:先随炉真空缓冷到400℃左右,再充入高纯气体进行气冷,通过换热器把气体循环冷却,缩短整炉周期。
思路做液冷板钎焊,最头疼的就是焊合率不稳定。遇到问题可以按这个顺序排查:虚焊/未熔合:先查温度够不够(热电偶有没有漂移),再查真空度(氧化膜有没有破除),最后查间隙(工装压力够不够)焊缝空洞/气孔:多半是预热阶段除气不充分,工件里的油污、水分在高温下释放出来,滞留在焊缝里。
延长中温段保温时间试试板子翘曲变形:升降温速率太快,或者工装压力不均匀。检查冷却阶段有没有过快充气氦检漏不合格:微漏点通常在流道边角位置,这些地方钎料流动性差。检查工装定位间隙,必要时在边角补加钎料某服务器冷板厂商用志远液冷钎焊炉做300×400mm铝合金水冷板,初期焊合率在85%左右波动。
工艺工程师到场后做了三件事:一是把升温曲线改成三段式,中温段延长了10分钟除气;二是校准了炉温均匀性,把上下温差从8℃收窄到4℃;三是调整石墨工装压块分布,让板面压力偏差控制在±5%以内。调整后连续跑了3炉,焊合率稳定在98%以上,氦检漏通过率达标。
从工艺关联看,真空热压炉与本设备在真空环境和温控逻辑上有共通之处,相关制品若有加压致密化需求,可作为相邻工艺路线参考。